EN


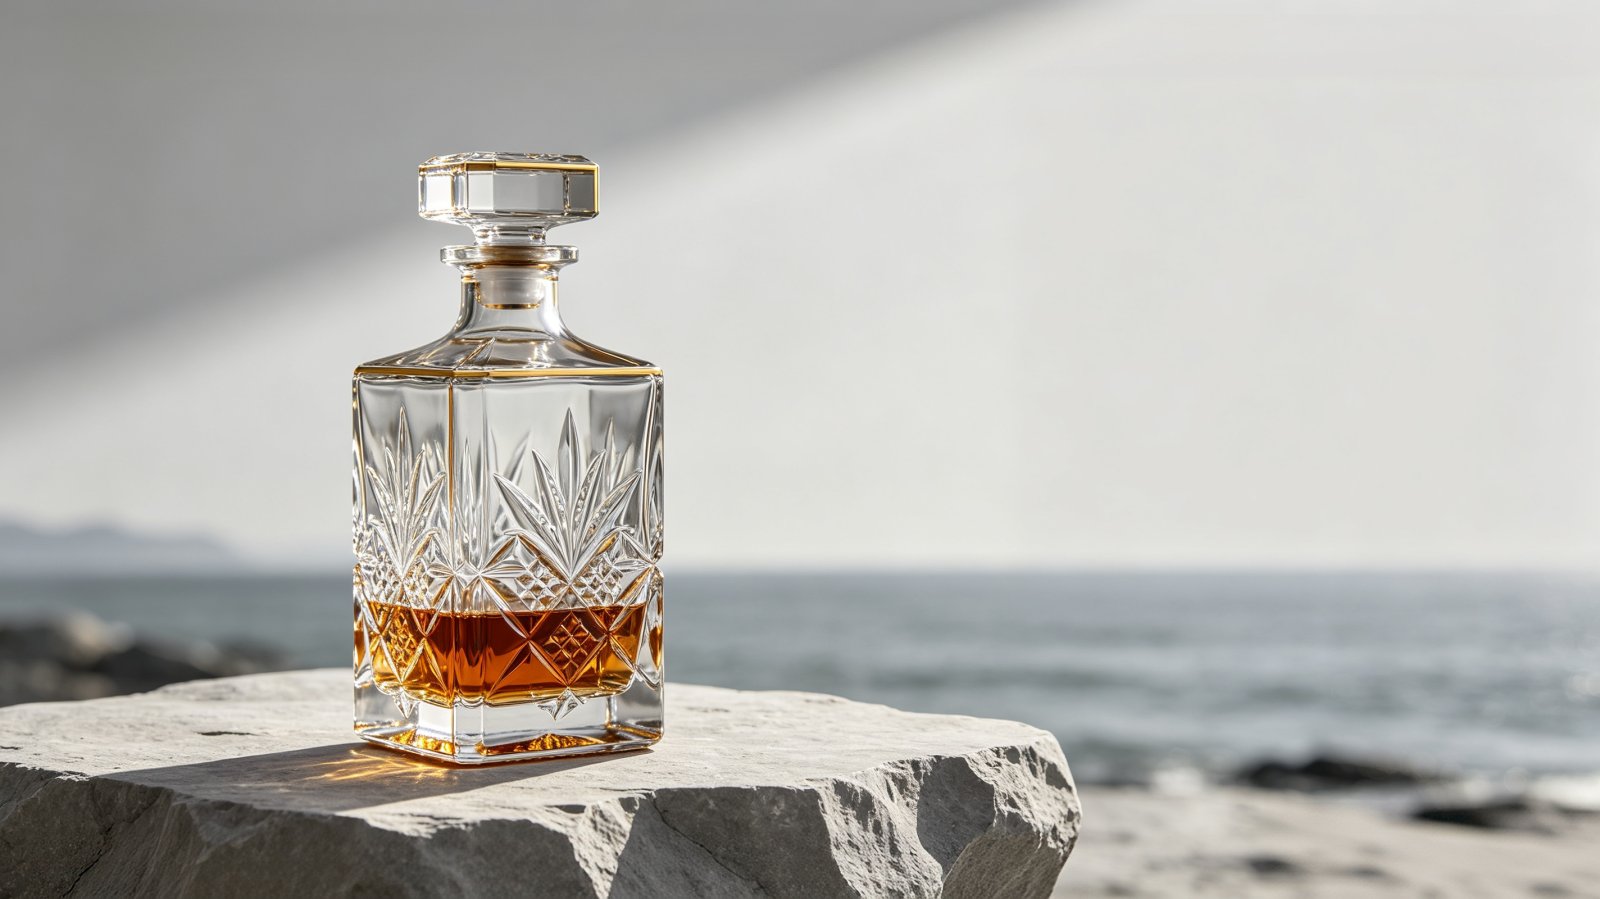
英国のクラフトジン蒸留所が、クリスマスシーズン向けに限定版オリジナルスピリッツボトルを45日間で開発・量産する必要に迫られました。当社は、迅速な3Dモデリング、加速されたカスタム金型開発、および自社内完結のガラス成形・マットコーティング工程を組み合わせることで、設計スケッチから出荷までわずか45日間で12,000本の完成済みカスタム酒瓶を納品しました。クライアントは予定通りに商品を発売し、限定版は発売後3週間以内に完売しました。
1. Executive Summary
季節限定スピリッツのリリースでは、発売時期が厳密に決まっており、遅れは許されません。本ケーススタディでは、通常60~75日かかるカスタム金型開発工程を、ブランドが求めていた深いエンボス加工の精細さ、マットコーティングの品質、高級感のあるボトル重量を一切犠牲にすることなく、45日に短縮した具体的な手法を詳しく解説します。
多くの工場は短期納期に対応可能です または 深く浮き上がったエンボス加工仕様——このような仕様を両立させることは極めて稀です。本プロジェクトでは、この2つの要素に加え、自社で行うマットコーティングを、同一の工場・単一の責任体制のもとで実現しました。
2.クライアントの背景
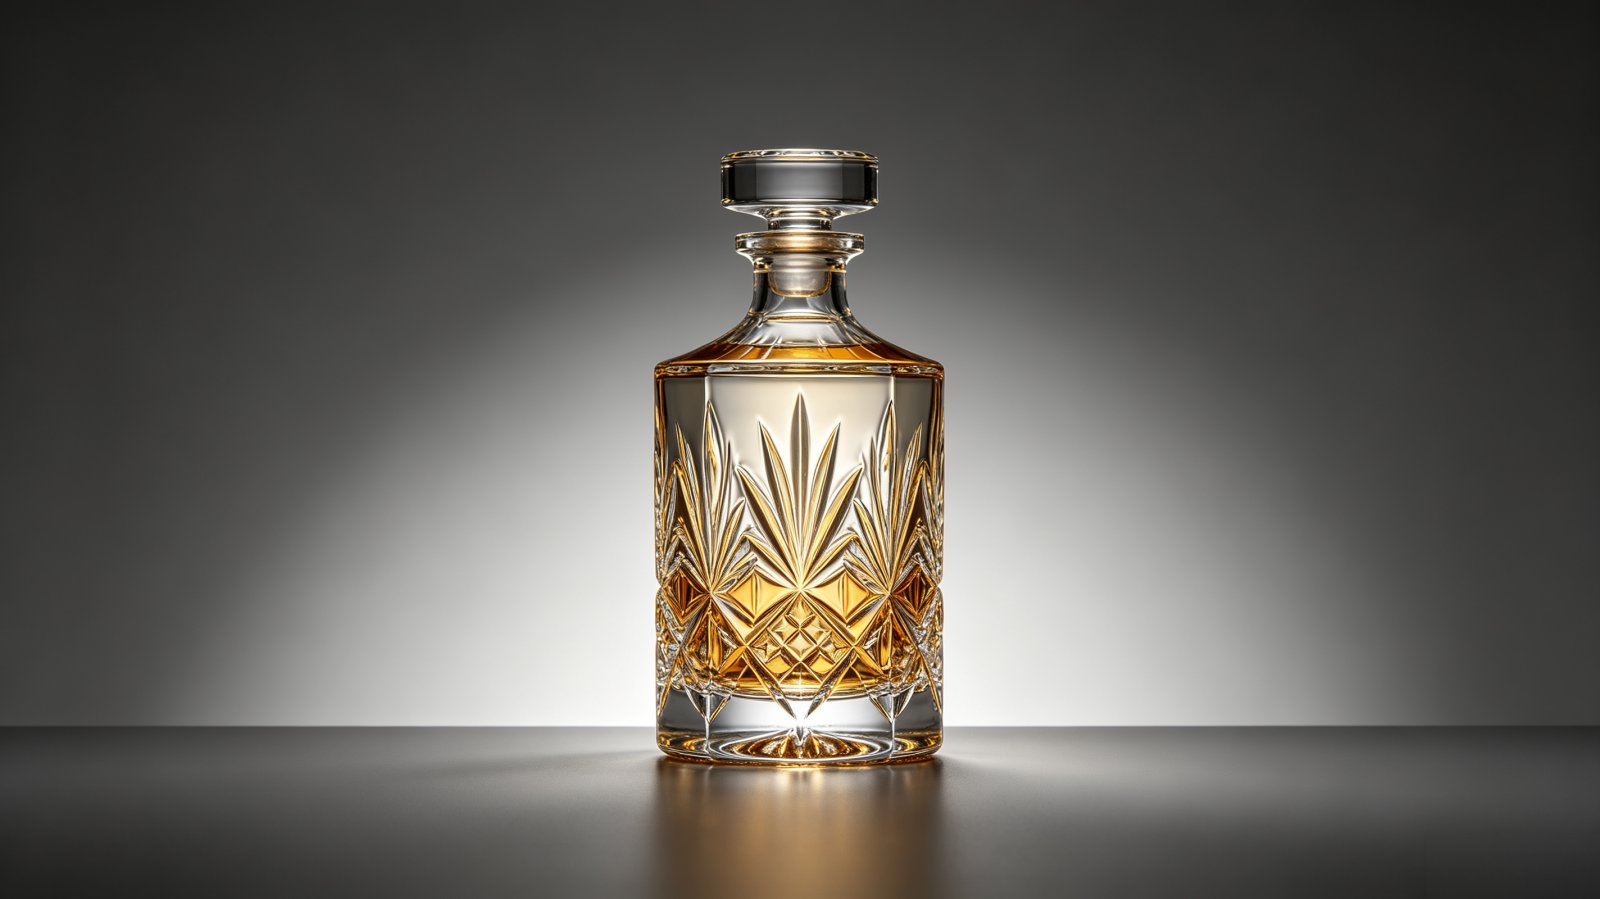
クライアントはイングランド南部を拠点とするクラフトジン蒸留所で、年間約8万本を生産し、英国の高級小売店および欧州の一部輸出市場向けに販売しています。同社はクリスマスシーズンに限定版ジンを発売する計画でした。ボトルデザインには「海岸線」をテーマとしたコンセプトが求められ、ボトル本体には不規則な波紋状のエンボス加工、底面の厚み増し、そして既存の標準ボトルと比較して明らかに重厚感・存在感のある造形が指定されました。
欧州各地のスピリッツブランド向けにカスタムガラスボトルを製造する当社にとって、この規模のクラフト蒸留所においてボトルは単なるパッケージではなく、ブランドアイデンティティの一部であることを理解していました。手に取ったときに高級感を感じさせるプライベートラベルのリカー用ボトルは、店頭での目立ちやすさや価格設定の強さを直接支える要素となります。
3.課題
クライアントは当社に相談する前にすでに3社のサプライヤーに問い合わせを行っていました。いずれも同様の課題を提示しました。
- 金型納期: 標準的なカスタム金型開発期間は60~75日間であり、これではクリスマス商戦期に間に合わず、生産が大幅に遅れてしまいます。季節限定スピリッツの場合、この時期を逃すと、売上の機会を1年間完全に失うことになります。
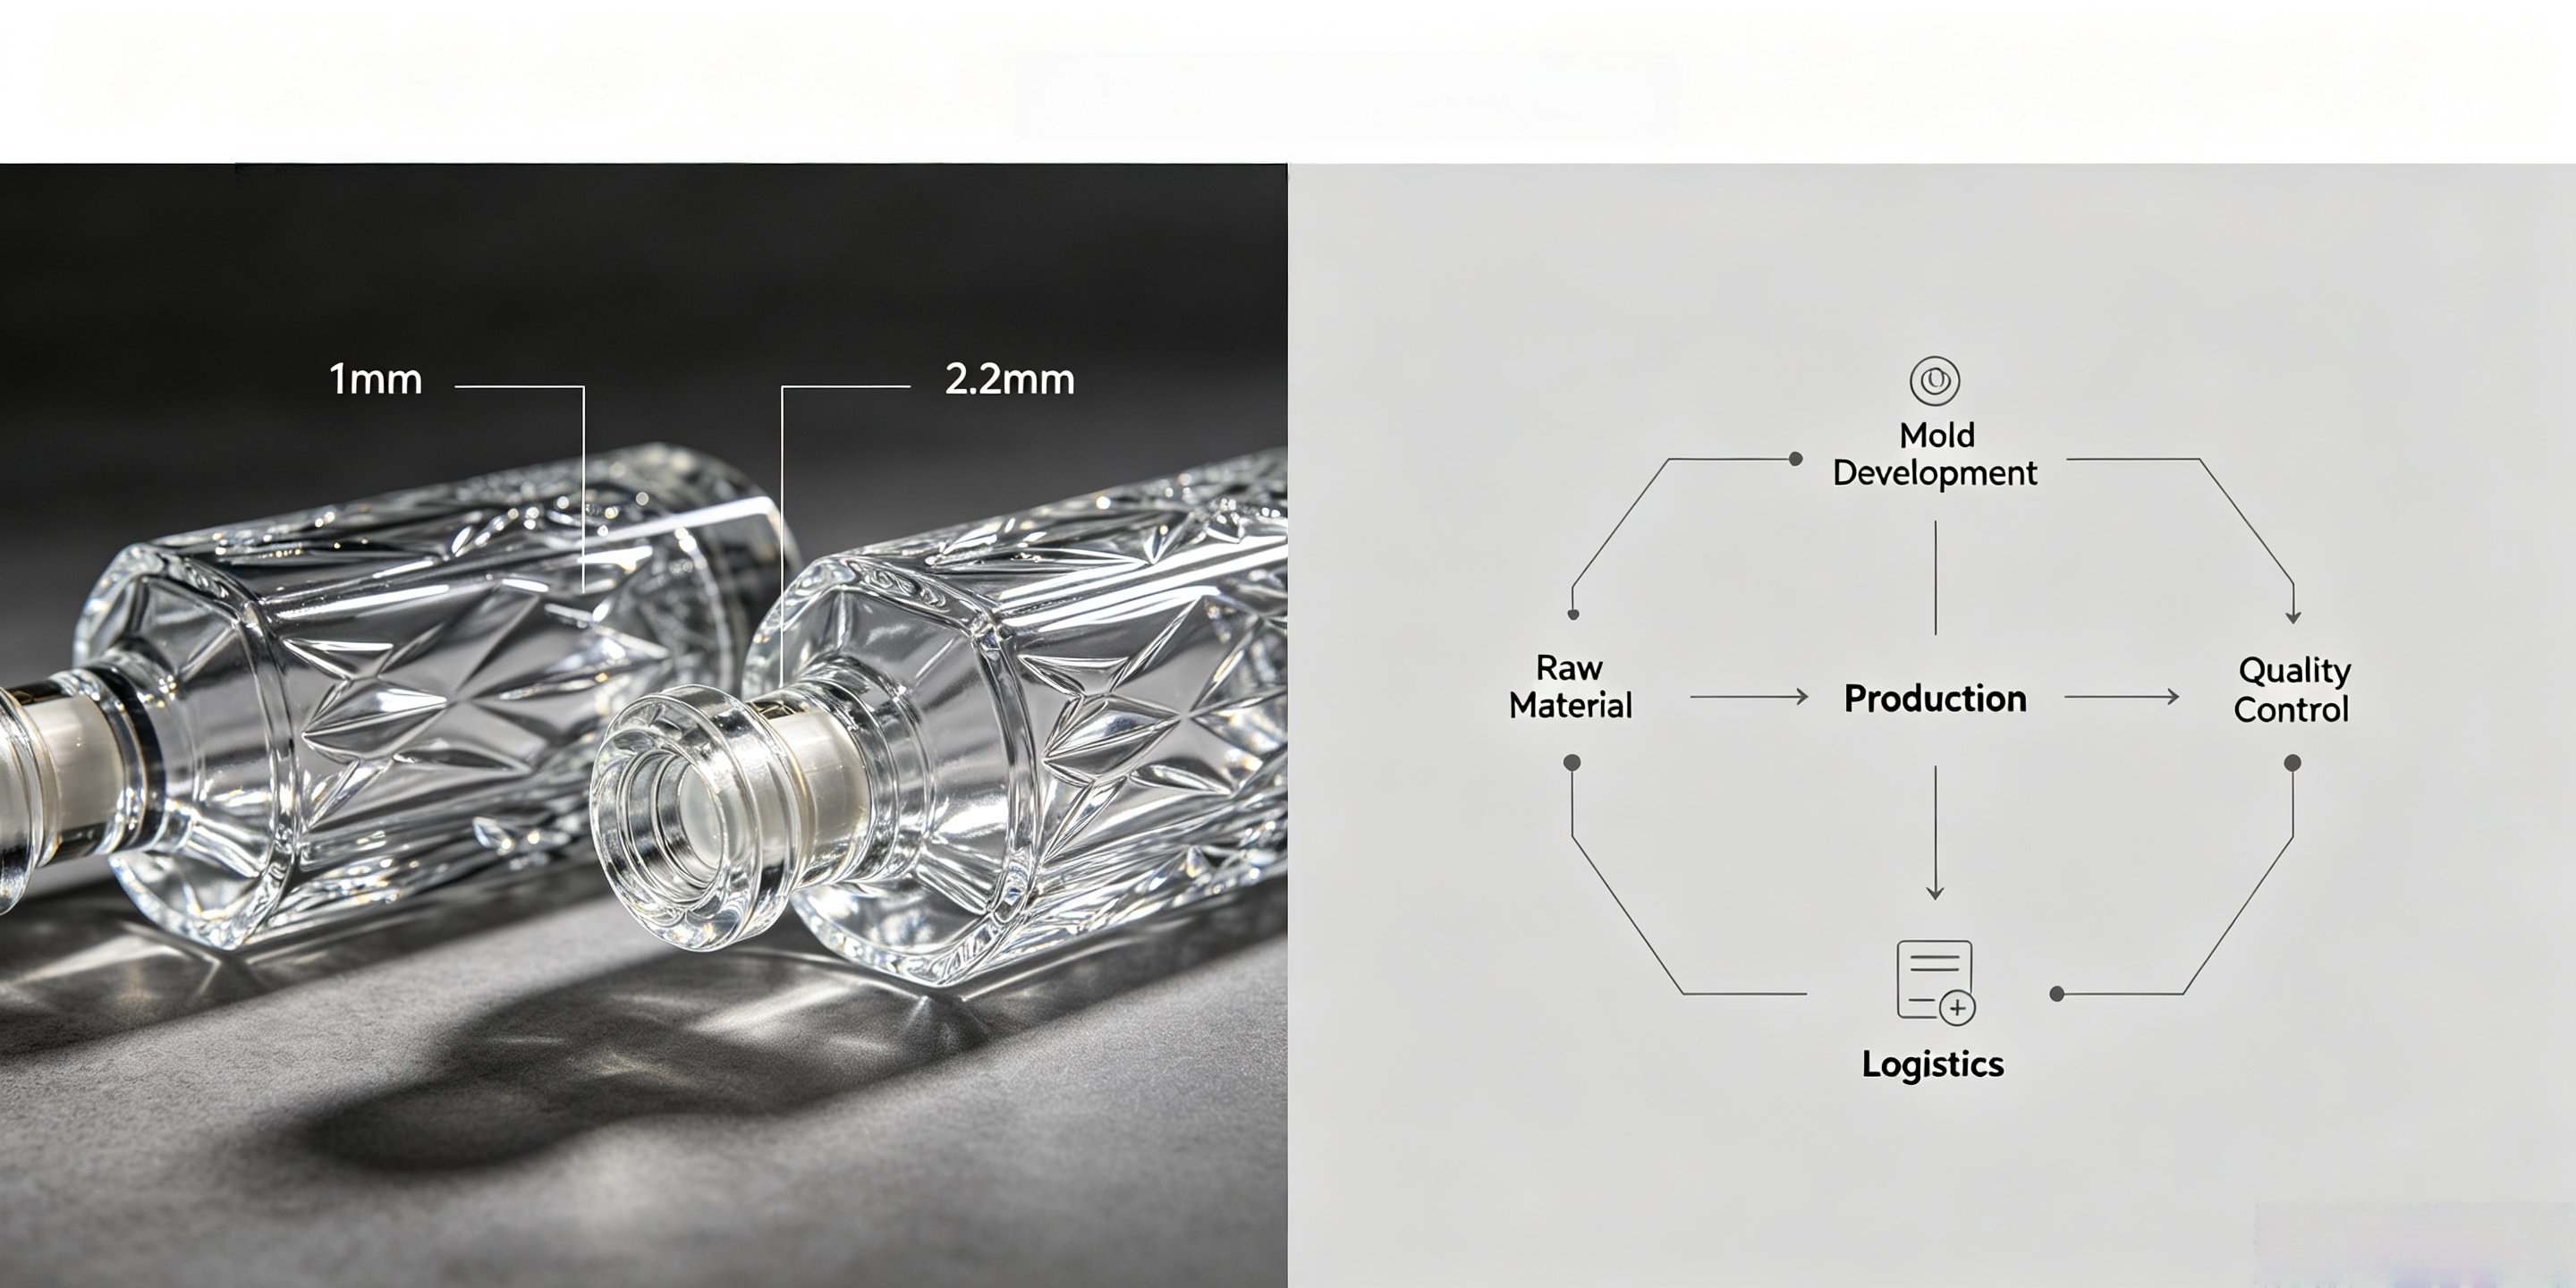
- エンボス加工の深さ制限: あるサプライヤーは、波状のエンボス加工の深さは1mmまでしか出せないと説明しました。それ以上の深さにすると、製造歩留まりが著しく低下するという理由からです。しかし、1mmでは濃色ガラス上ではエンボスがほとんど目立たず、デザインコンセプトそのものが成立しませんでした。
- 最小発注数量(MOQ)の壁: クライアントの想定発注数は1万本でしたが、ほとんどの工場では3万本からの発注を条件としていました。限定版クラフトスピリッツのボトルにとって、過剰発注は資金と倉庫スペースを無駄に圧迫することになります。
- コーティングの外注: クライアントは、ボトル本体にマットスプレー塗装も必要としていました。従来のサプライヤーはこの工程を外部委託していたため、納期が不透明で、品質管理も困難でした。
クライアントのプロジェクトリードが率直に述べました:
これは、カスタムスピリッツボトル業界においてよくある課題です。ブランド側は、金型メーカー、ガラス製造工場、装飾加工の下請け業者という3つの異なる事業者をそれぞれ調整しなければならず、各社が独自の納期、独自の品質基準、そして独自の言い訳を持っています。限定版リリースのように発売日が厳密に決まっている場合、こうした分断は致命的です。
4.解決策
プロジェクトは「すべての重要工程を自社内で完結させる」という単一の原則に基づいて進めました。金型開発からガラス成形、マットコーティングに至るまで、一切の工程を外部委託しませんでした。この徹底した内製化こそが、深くエッチングされたカスタムスピリッツボトルを45日間という短期間で仕上げることを可能にしたのです。
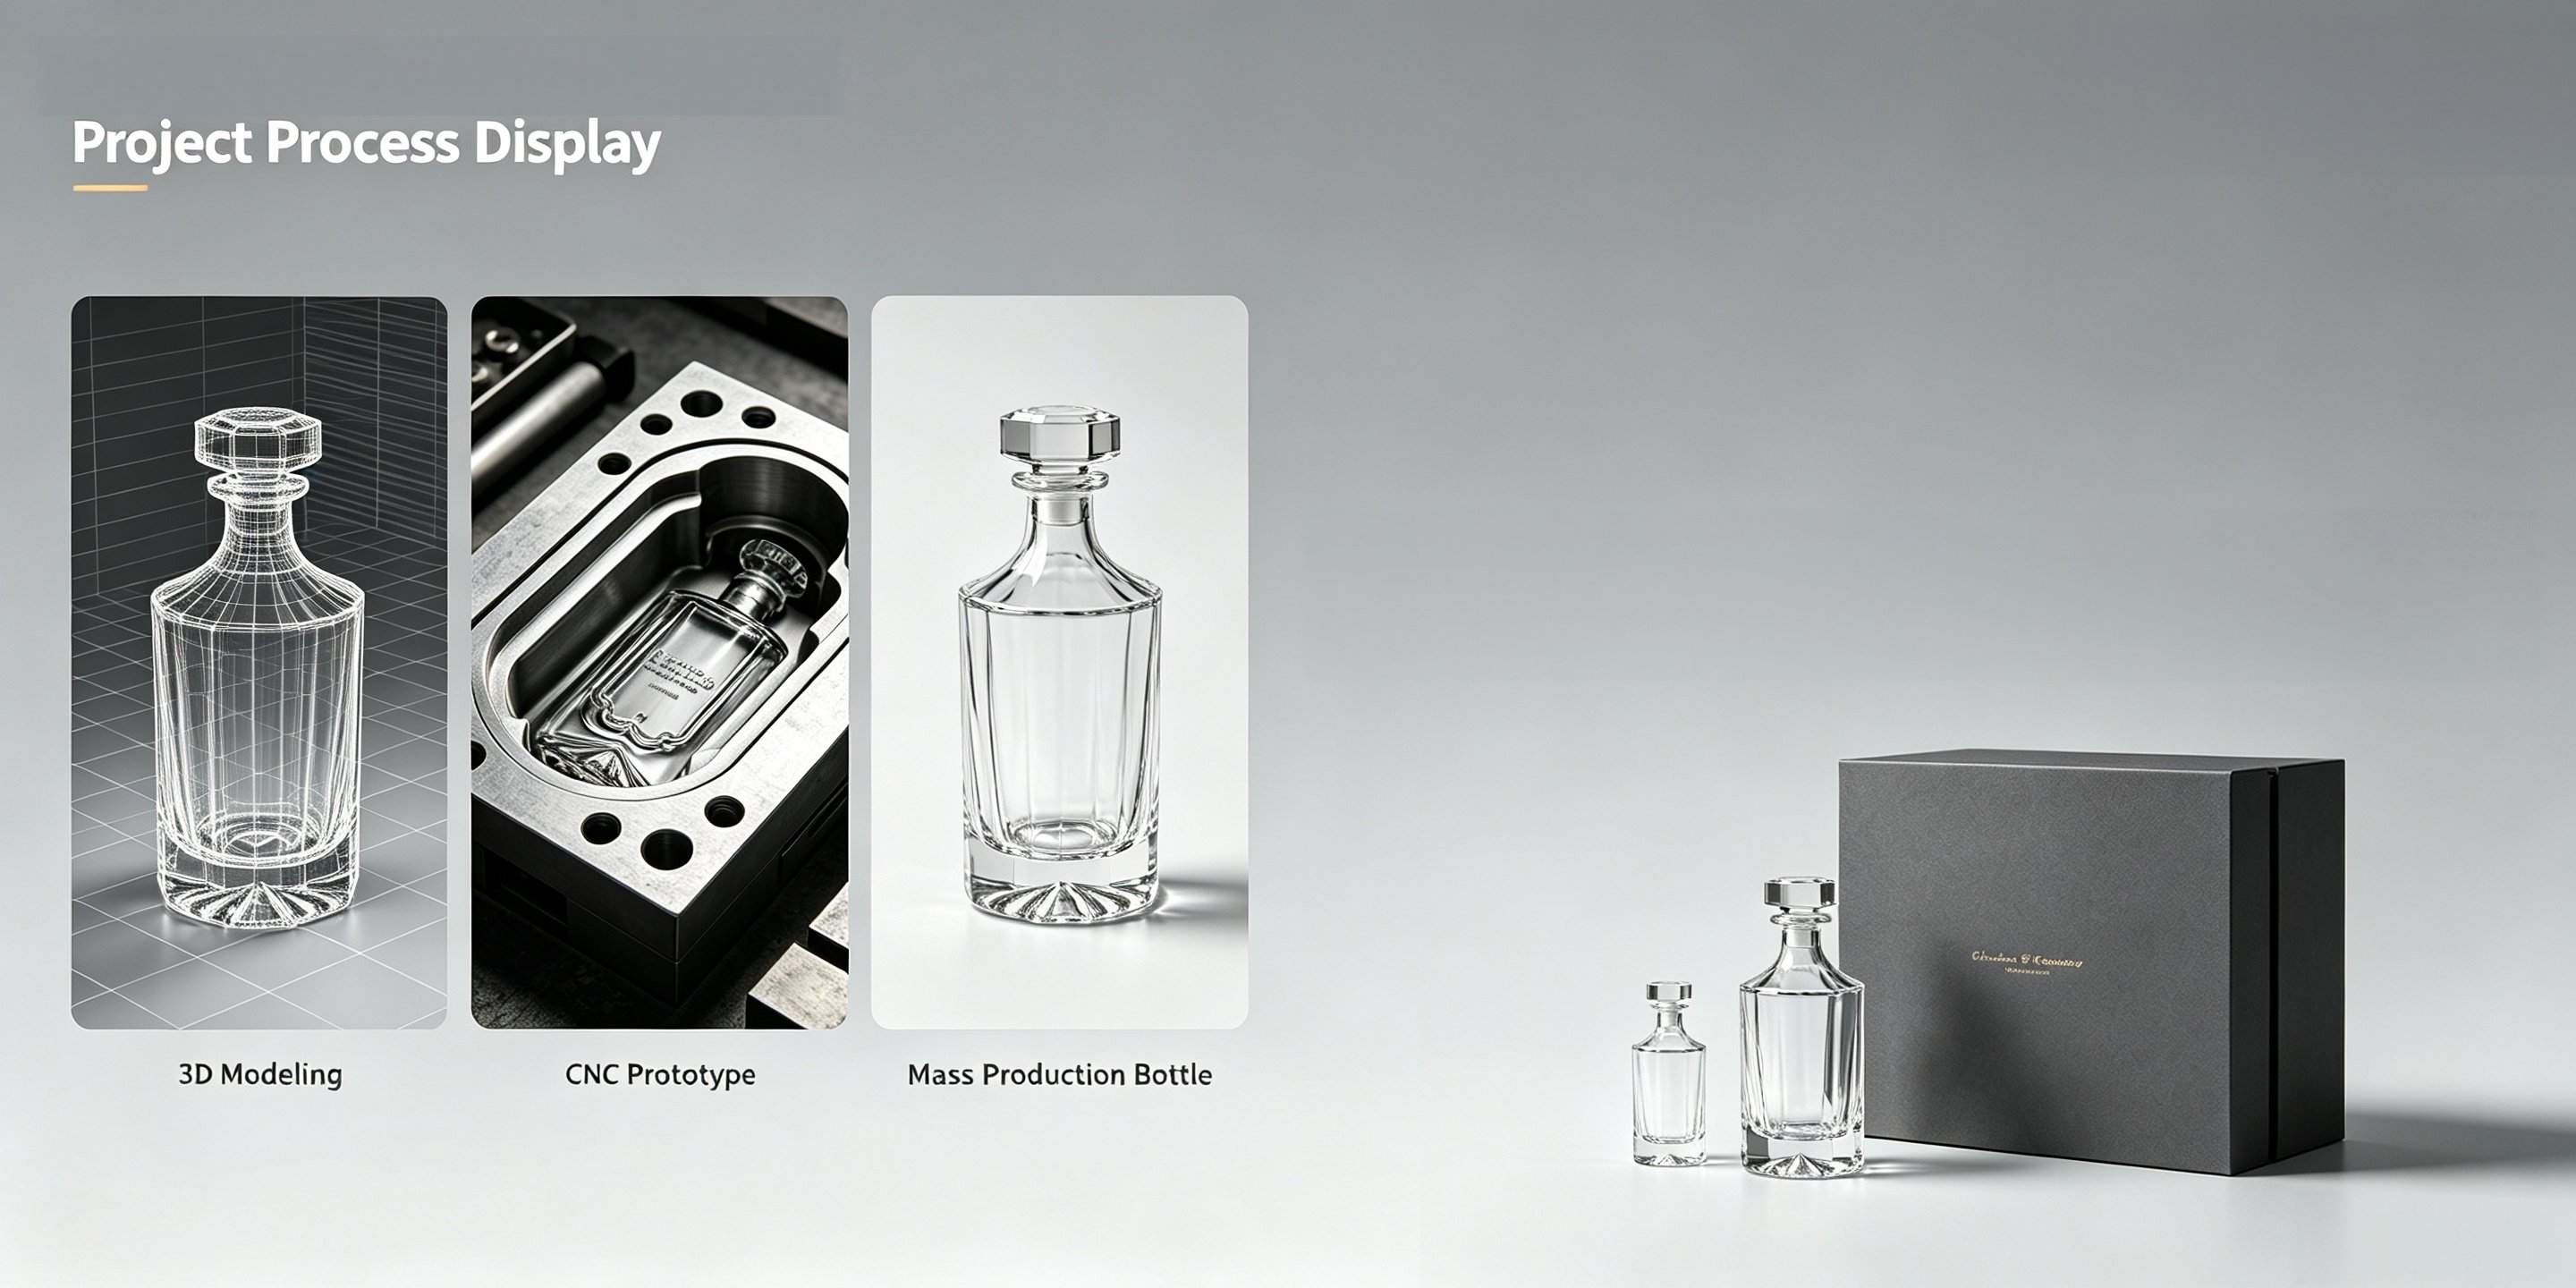
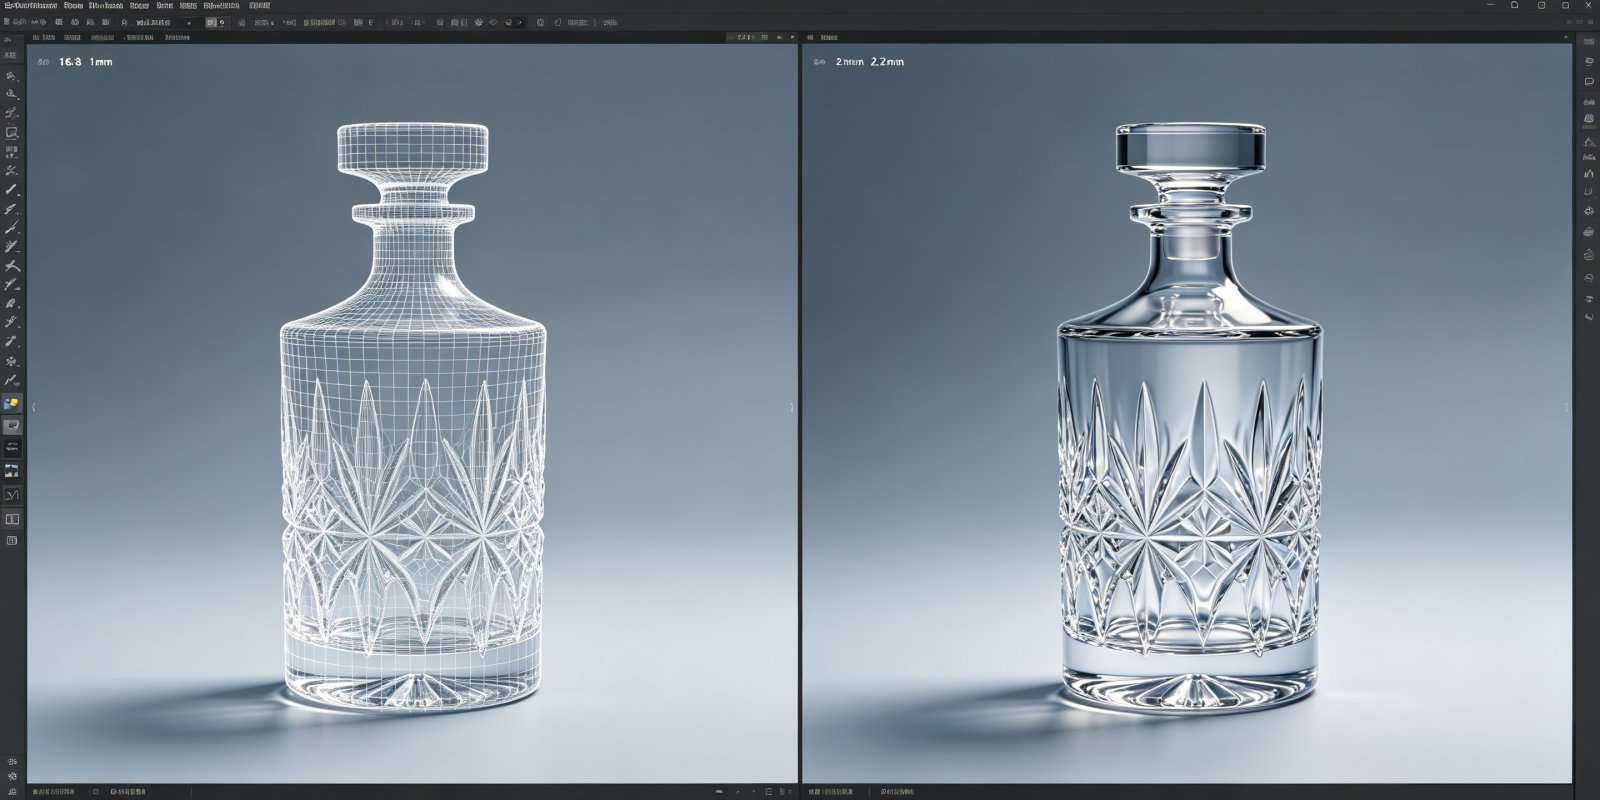
クライアントが手描きで作成したスケッチおよび参考画像をもとに、オリジナルジンボトルの3Dモデリングを完了し、エッチングの深さとして1.5mmと2.2mmの2種類のオプションを提示しました。さらに、実際の小売店舗における照明環境をシミュレートしたレンダリング画像を作成し、クライアントが暗色ガラス上で波模様が光と影とどのように相互作用するかを視覚的に確認できるようにしました。
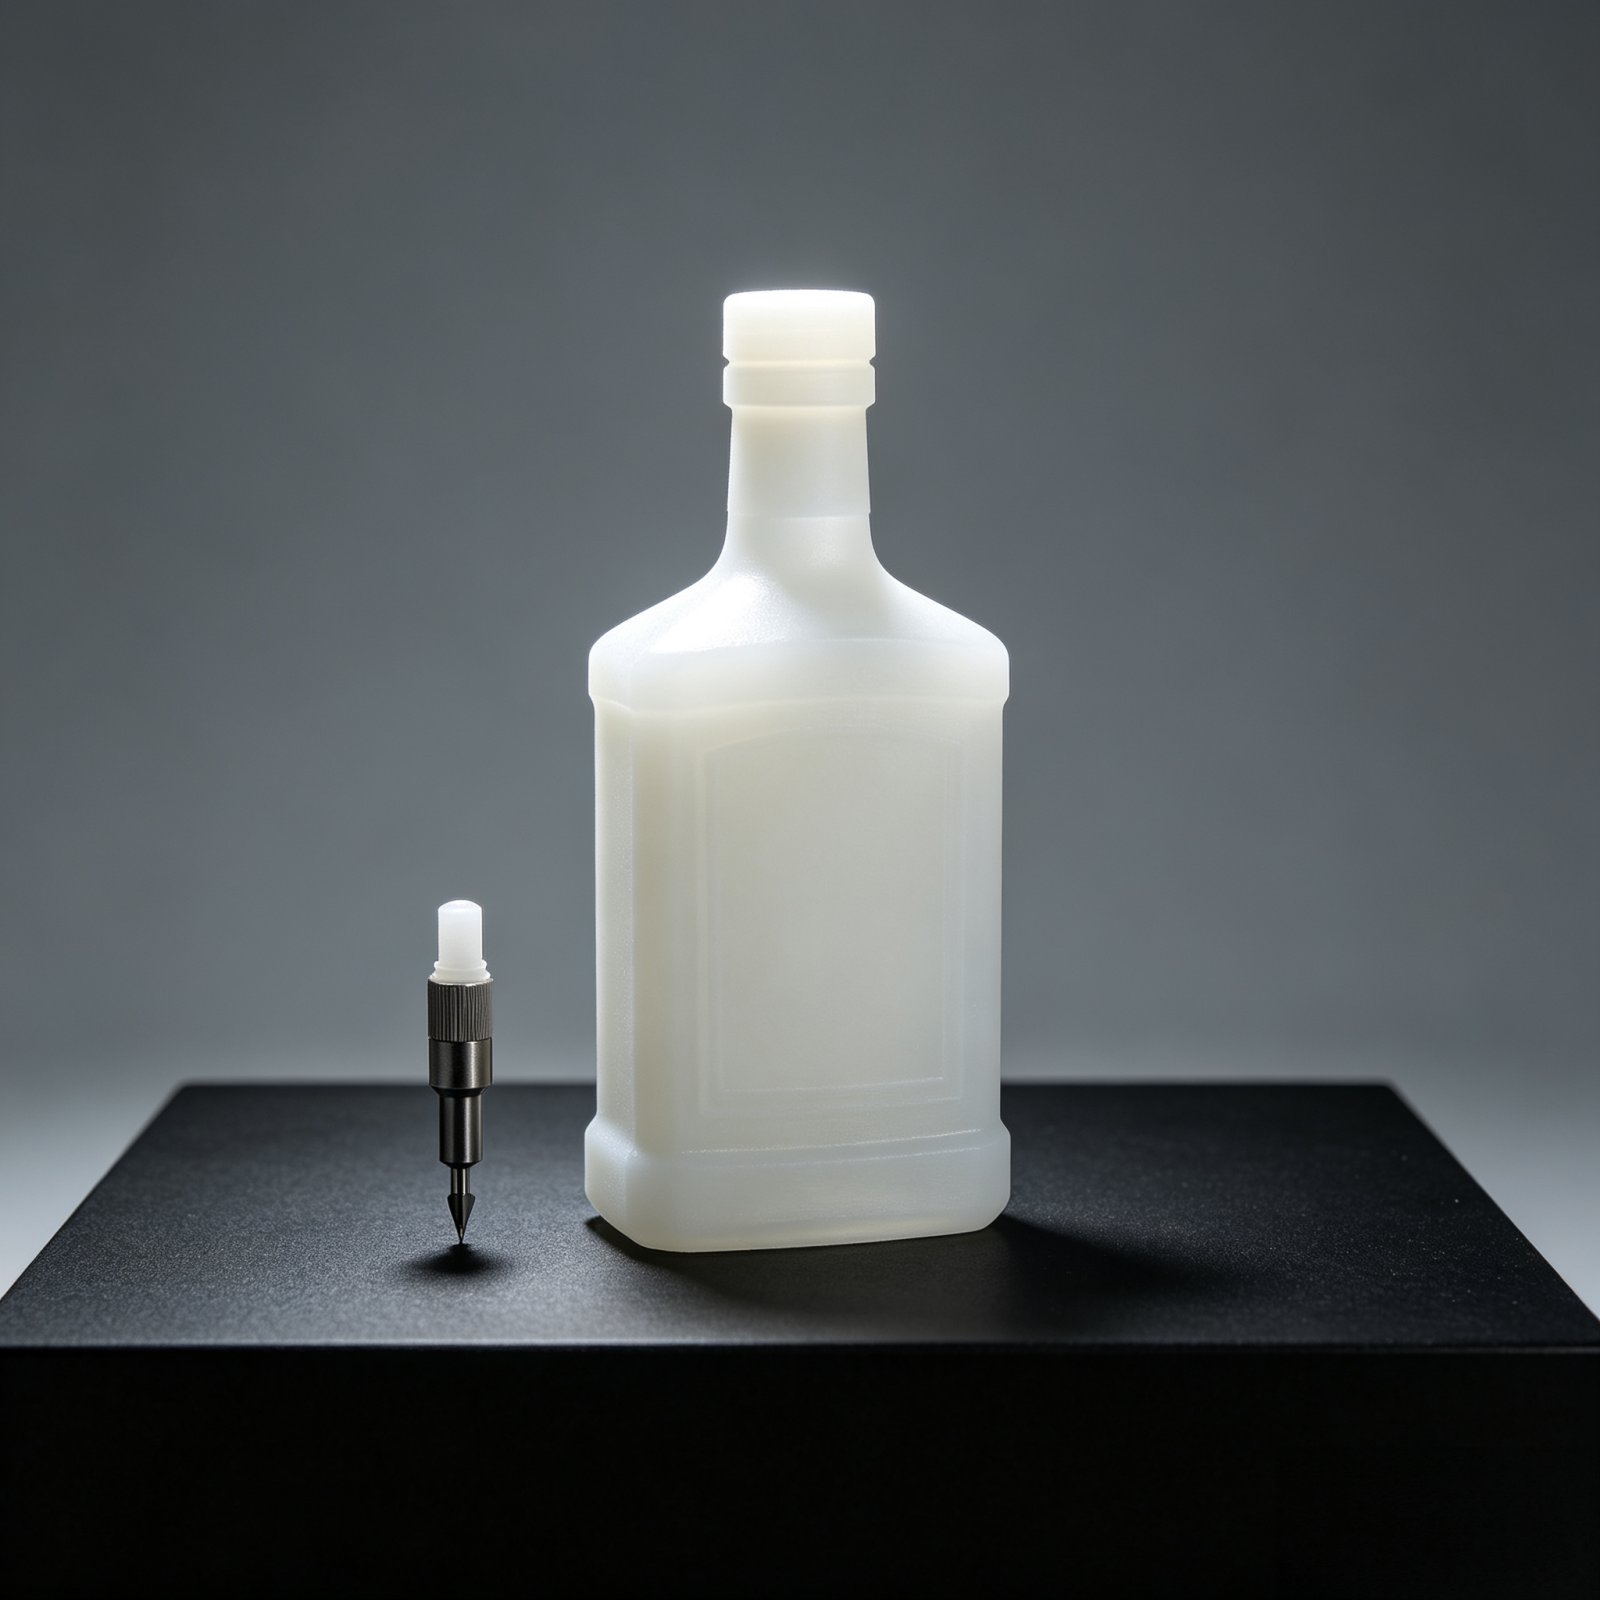
CNC彫刻を用いて、オリジナルのリキュールボトルの1:1樹脂プロトタイプを製作しました。クライアントはこのプロトタイプを手に取り、波模様のエンボス加工の質感や触り心地を実際に確認できました。実物サンプルを検討した結果、お客様は2.2mmのエンボス深さを選択されました。これは、従来のサプライヤーが「実現可能」としていた深さのほぼ2倍に相当します。
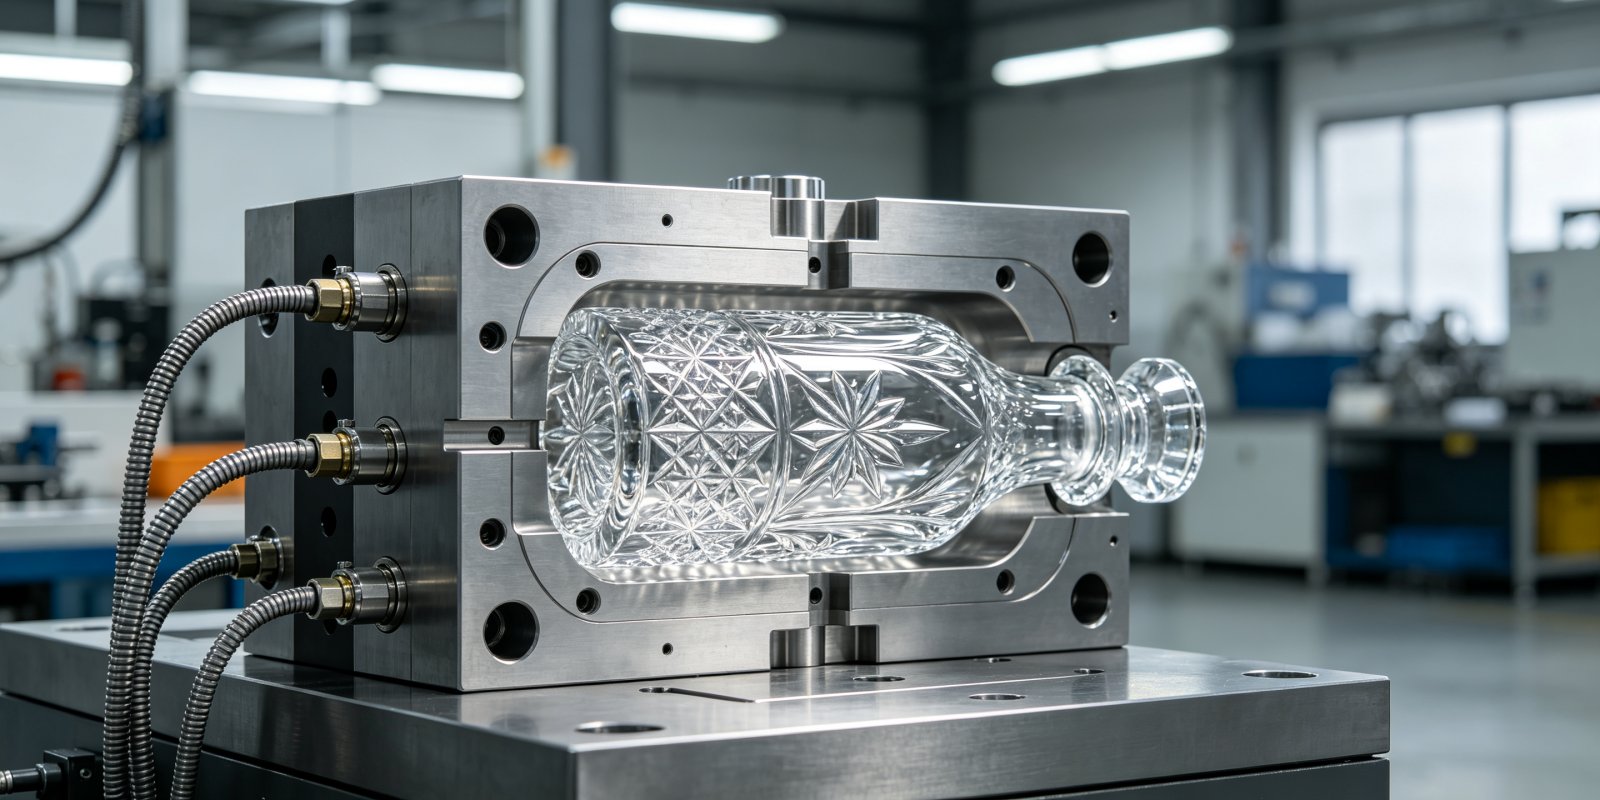
金型の開発および調整を16日間で完了しました。エンボス加工が標準より深かったため、金型の冷却システムについて局所的な最適化を施しました。これにより、エンボス部におけるガラスの厚みを均一に保ち、冷斑(深めのエンボス加工と濃色ガラスを組み合わせた場合に生じやすい欠陥)を防止しました。カスタムガラスボトルの金型製作を検討されるブランド様にとって、この工程は多くのサプライヤーが手を抜きがちなポイントです。当社は一切妥協しませんでした。
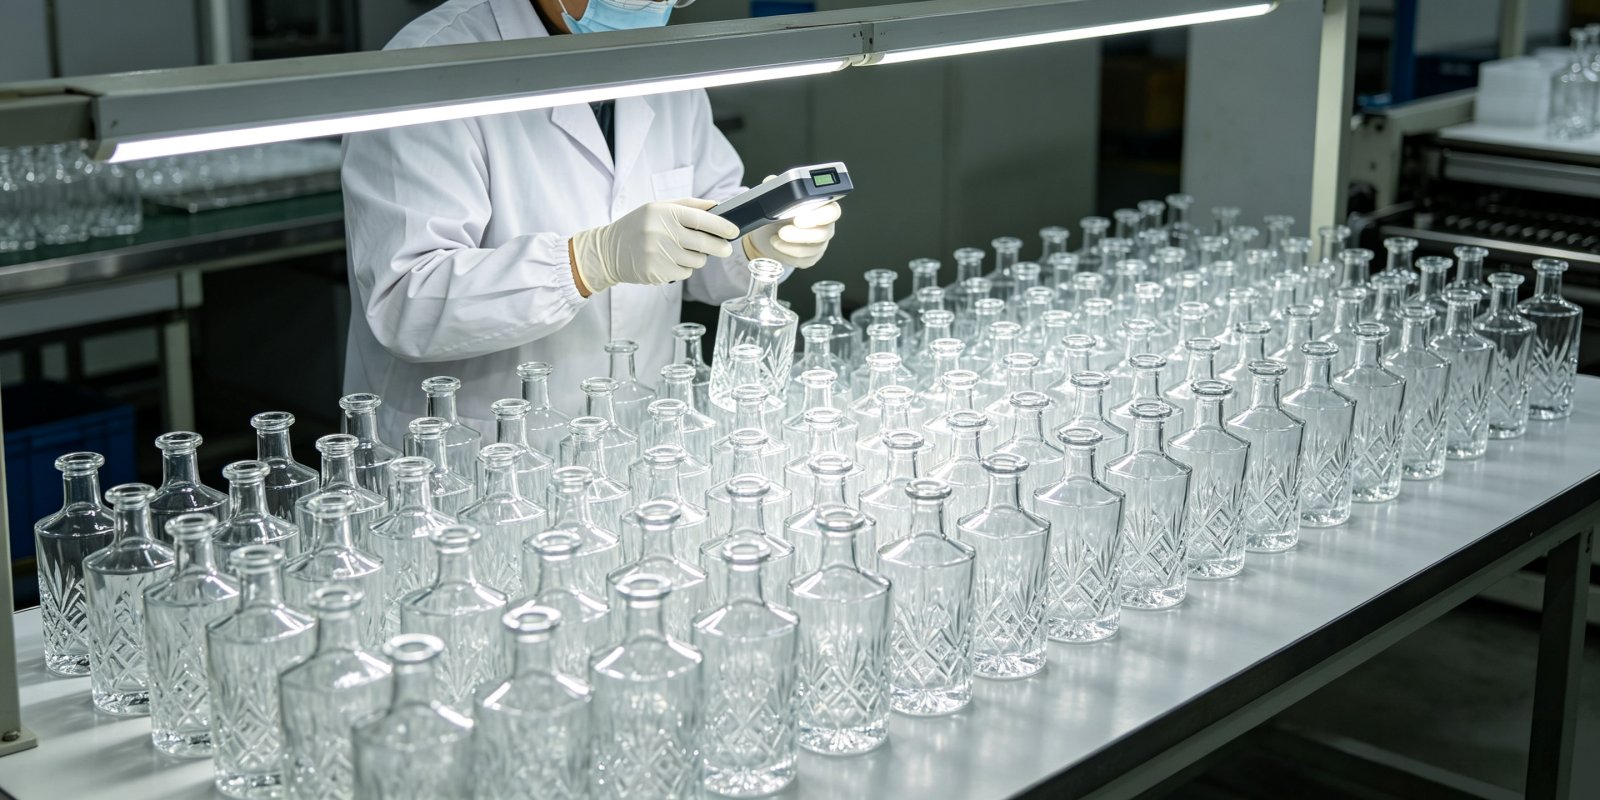
寸法検査、重量確認、マットコーティングの密着性試験を目的として、500個の試作ロットを製造しました。顧客がサンプルを承認したため、直ちに量産へ移行しました。また、この試作により、凹凸部の表面テクスチャに応じたコーティング条件を最適化することができました。
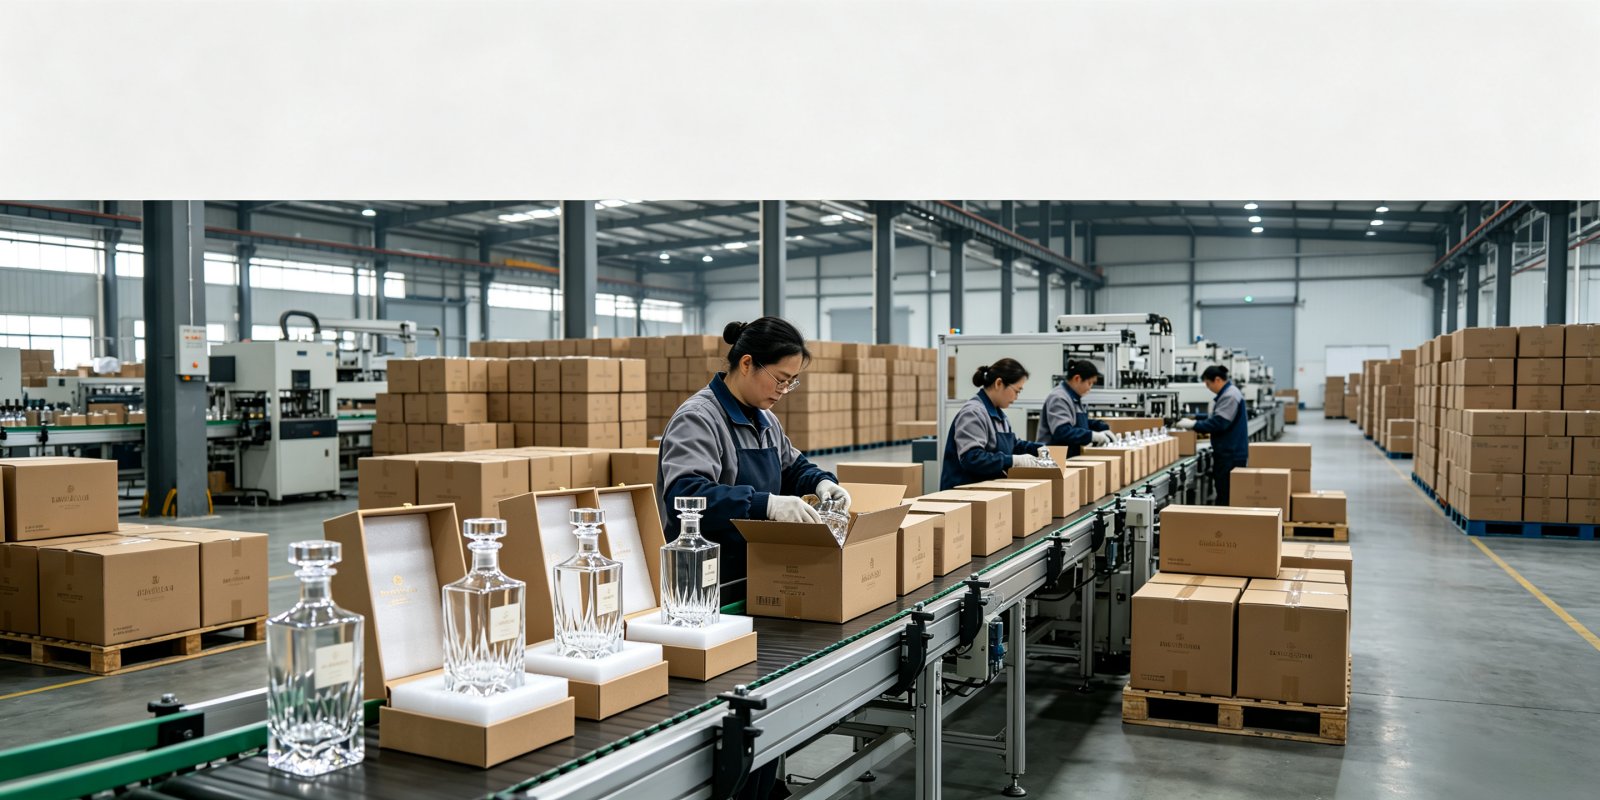
12,000個の量産を完了し、自社でマットコーティングを施した後、全数検査を行い、出荷用に梱包しました。金型製作、ガラス成形、コーティングまでの全工程を自社一貫で実施し、一切の外注は行っていません。
5.成果
- リードタイム: スケッチ承認から出荷完了まで45日間——クライアントが設定した目標より5日早い達成です。深彫りとマットコーティングを施したカスタムスピリッツボトルとしては、業界標準の60~75日に比べて大幅な短縮です。
- 品質歩留まり: AQL 2.5の検査基準において、ロットの不合格率はゼロでした。クライアントによる抜き取り検査でも、彫刻の滲みやコーティング色のばらつきは一切確認されませんでした。
- 市場での実績: 限定版は、クライアントのウェブサイトおよび小売パートナー各社で3週間以内に完売しました。その後、クライアントより、翌春の空港免税店向けに8,000本の追加発注が入りました。
- 重量と高級感: 完成したカスタムジンボトルの重量は680g——クライアントが従来使用していた標準ボトルより22%重い仕様です。クライアントからは以下のようなコメントをいただいています: 「重さそのものが、顧客にこれが高級品であることを伝えています。」
クラフトスピリッツブランドにとって、この重さの違いは単なる物理的な仕様ではありません。それはマーケティング上の資産です。重厚感のあるオリジナルのリキュールボトルは、顧客がラベルを読む前から品質を印象づけます。
6.お客様の声
7.お問い合わせ
次回の限定版リリース向けに、オリジナルのスピリッツボトルを検討されていますか? ご希望のスケッチや参考画像をお送りください。5営業日以内に3Dレンダリングと金型製作スケジュールをご提案いたします。ご依頼は任意、曖昧な約束は一切いたしません。
クラフトジンのボトル、プライベートラベルのウイスキー用ボトル、限定エディションのラム用ボトルなど、ご要望に応じたガラスボトルのオリジナル製造に対応しています。金型開発、ガラス成形、装飾加工まで、すべて自社で一貫して行います。パートナーは1社、納期は1本のスケジュール、責任の所在も1か所です。