
 EN


ドイツのラム酒輸入業者は、2年以上にわたりラム酒ボトルのガラス厚さのばらつきに悩まされていました。従来のサプライヤーでは、ロットごとの不良率が15%に達しており、充填ラインの停止、コルクからの漏れ、および年間1万8,000ユーロを超える選別・返品費用が発生していました。当社のカスタムガラスボトル製造へ切り替えた後、6回連続の生産ロットで不良率を2%未満に抑えることに成功しました。顧客の年間調達数量は12万本から30万本へと増加しました。
1. Executive Summary
高速充填ラインを運用する蒸留酒輸入業者にとって、ロット間の一貫性は「あると便利」な要素ではなく、あくまで最低限の要件です。本ケーススタディでは、2年以上にわたり継続していた構造的なガラス品質問題を、いかに的確に特定し、解決したかを詳細に解説します。
多くの工場が完璧な試作品を製造できます。しかし、数十万本もの量産品でその品質を一貫して再現できる工場は、はるかに少ないのです。本プロジェクトは、文書化され、再現可能な品質が大規模生産においても実現可能であることを証明しています。
2.クライアントの背景
クライアントは、ドイツ・ハンブルクに本社を置くスピリッツの輸入・卸売会社で、カリブ海産ラム酒を専門としています。ドイツおよびオーストリア国内の約400店舗の小売店へ供給しています。年間輸入量は約12万本で、700ml容量の角型ボトル(ロングネック・コルク仕上げ)を標準的に使用しています。
この規模のスピリッツ輸入業者にとって、ボトルは単なる容器ではなく、消費者との物理的な最初の接点となる製品そのものです。ガラスの品質ばらつきは、充填ラインの効率性、輸送時の安全性、そして店頭での陳列状態に直接影響します。そのため、現在では多くの欧州スピリッツブランドが、最も安い見積もりを追いかけるのではなく、信頼できるカスタムガラスボトルメーカーとの協業を重視するようになっています。
3.課題
クライアントの従来のサプライヤーはサンプリング段階では良好な成績を収めました。しかし、量産が始まってから、体系的な問題が顕在化しました。
- ガラスの厚みが不均一: ボトル本体の片面が明らかに薄く、充填ライン上で頻繁に破損が発生しました。これは、成形工程におけるガラスの分布制御が不十分な場合に起こりやすい欠陥です。
- 口部内径の公差が大きすぎること: ボトルの口部内径にばらつきが大きく、コルク栓の密閉性が不安定になりました。一部の製品は輸送中に漏れを起こし、高級ラム酒のボトルとしては重大な問題でした。
- ロットごとの不合格率が高いこと: 不合格率は2年以上にわたり12~15%の間で推移していました。クライアントは、年間の選別・返品費用が1万8,000ユーロを超えると試算していました。
- 検査報告書の未提出: サプライヤーが各ロットの寸法検査報告書を提出できなかったため、クライアントは問題ロットを特定できず、誰にも責任を追及できませんでした。
クライアントの調達マネージャーが、この不満を次のようにまとめました:
これはスピリッツ用ボトル業界ではよくある話です。多くの工場が完璧なサンプルを製造できますが、数十万本もの量産においてその品質を一貫して再現できる工場は、はるかに少ないのです。コルク仕上げや高速充填ラインを扱うラムボトル輸入業者にとって、一貫性は「あると便利」なものではなく、最低限の必須要件なのです。
4.解決策
当社がこのプロジェクトを引き継いだ際、すぐに見積もりを提示することはありませんでした。代わりに、最初の2週間をかけて根本原因の診断に集中しました。当社のアプローチは、ガラスの厚さ制御、ボア公差、およびアニーリング応力除去という3つの重要課題に焦点を当てました。
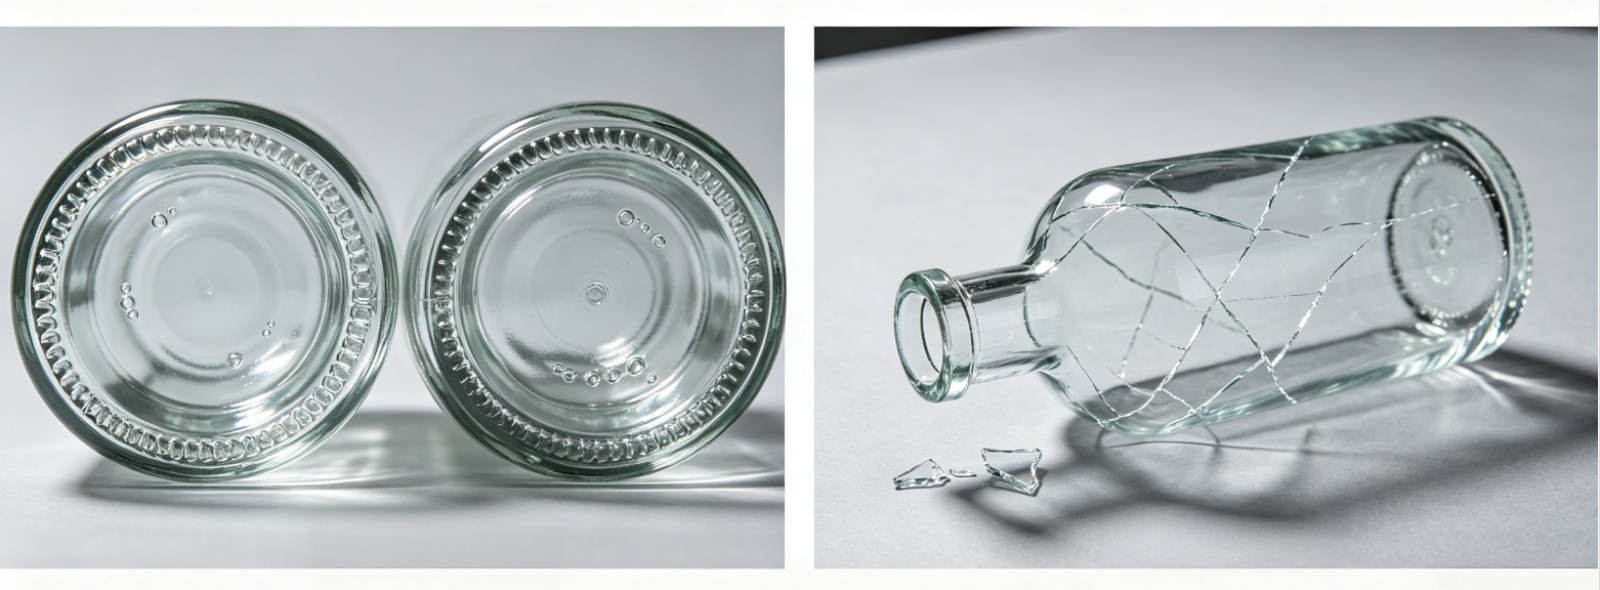
当社は顧客に対し、過去6か月間に破損したボトルのサンプルと、充填ラインの運転パラメーターの提供を依頼しました。破損面の位置や応力集中箇所を分析した結果、破損の主な原因は2つであることが確認されました。すなわち、壁厚分布の不均一性とアニーリング不足です。
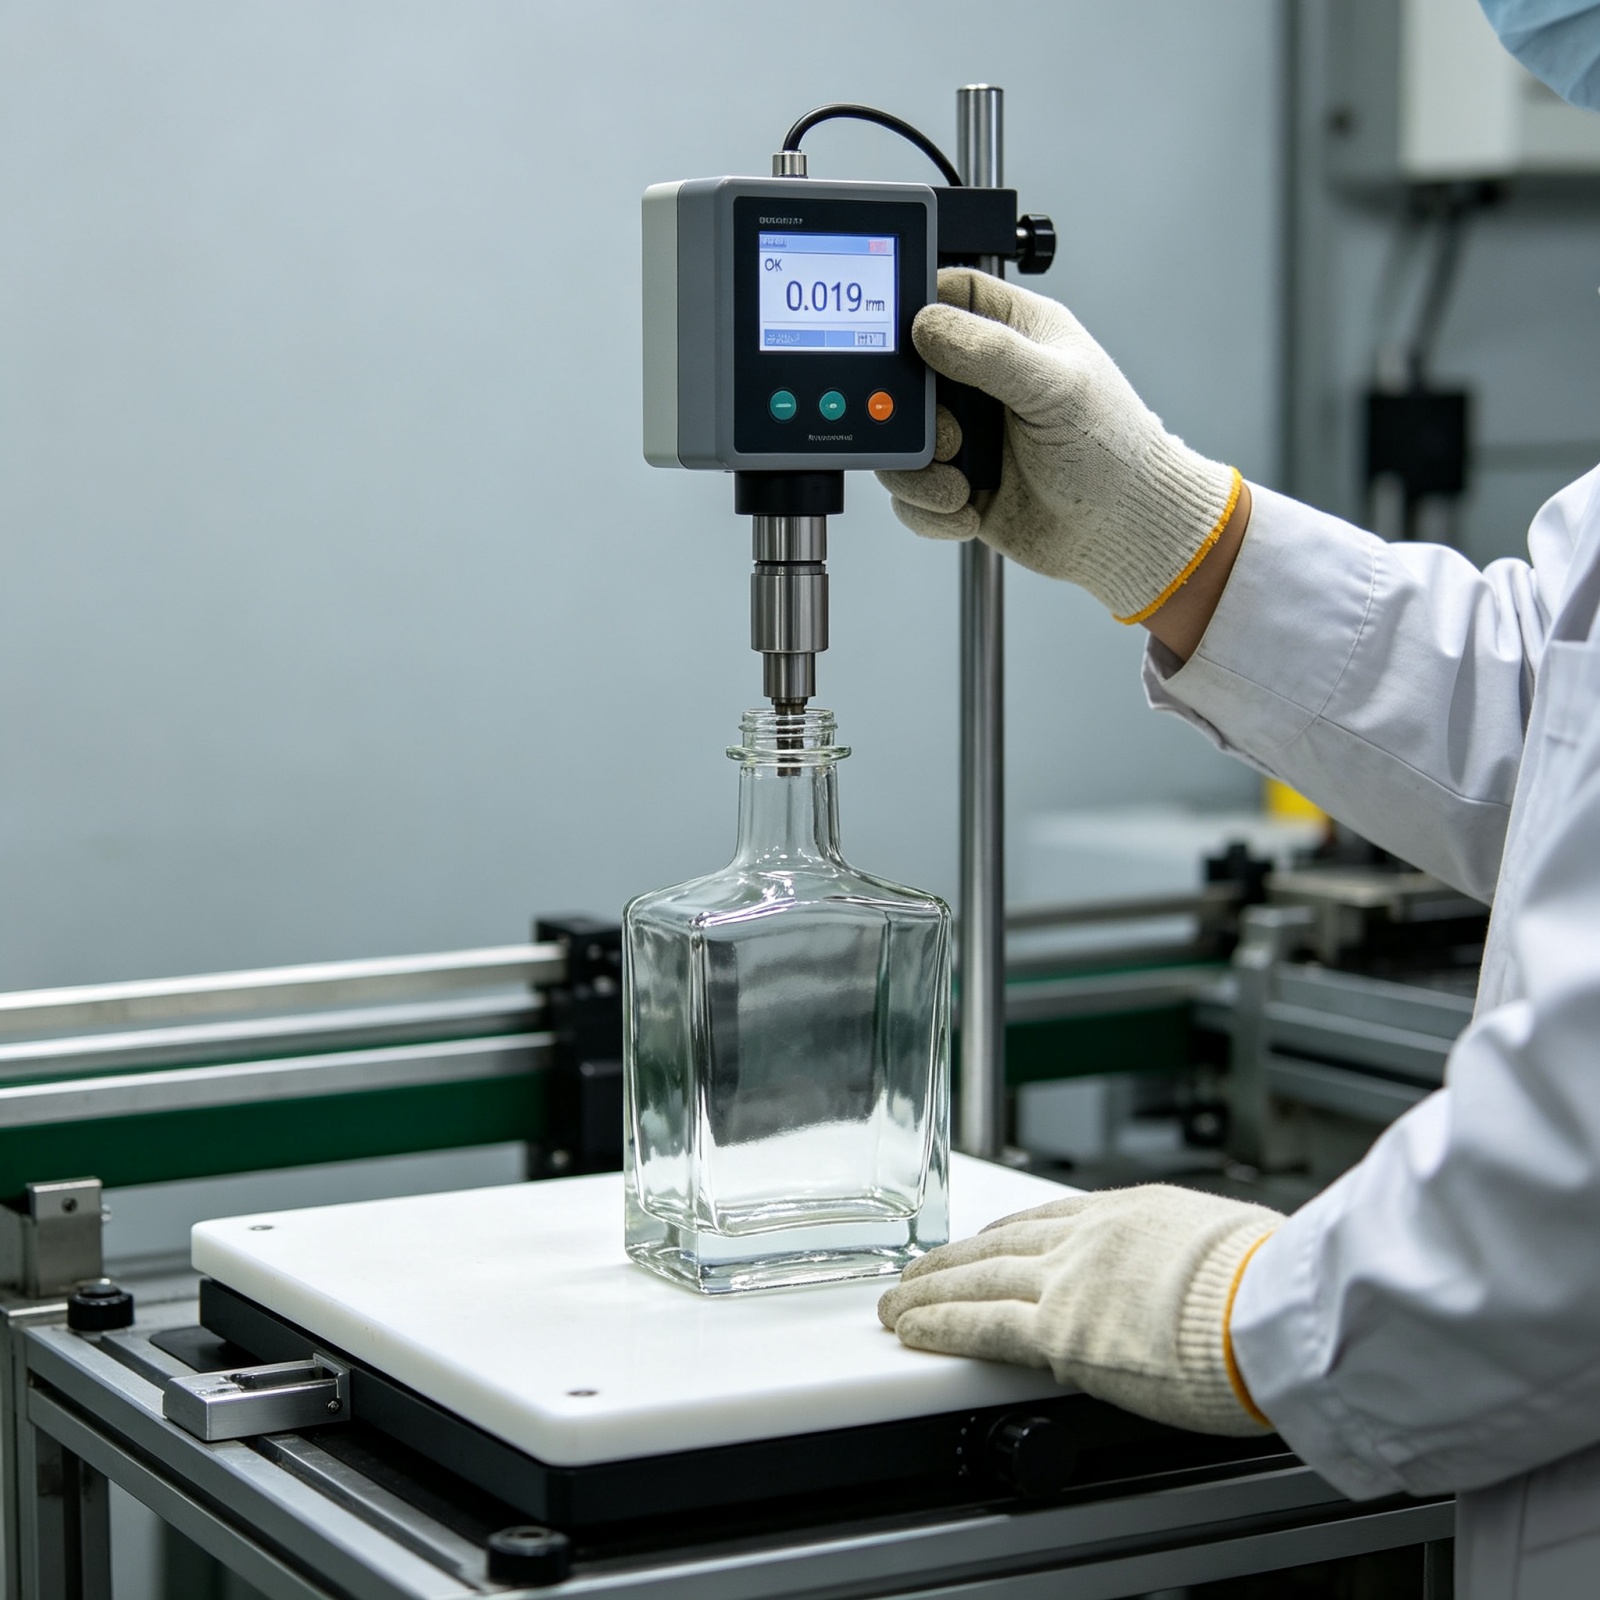
当社は金型のネックリング部を再キャリブレーションしました。内径公差を±0.8mmから±0.3mmへと厳格化しました。また、生産工程ではエアゲージを用いた100%ボア検査を実施し、ランダムサンプリングではなく、すべてのボトルの口径を個別に測定しています。
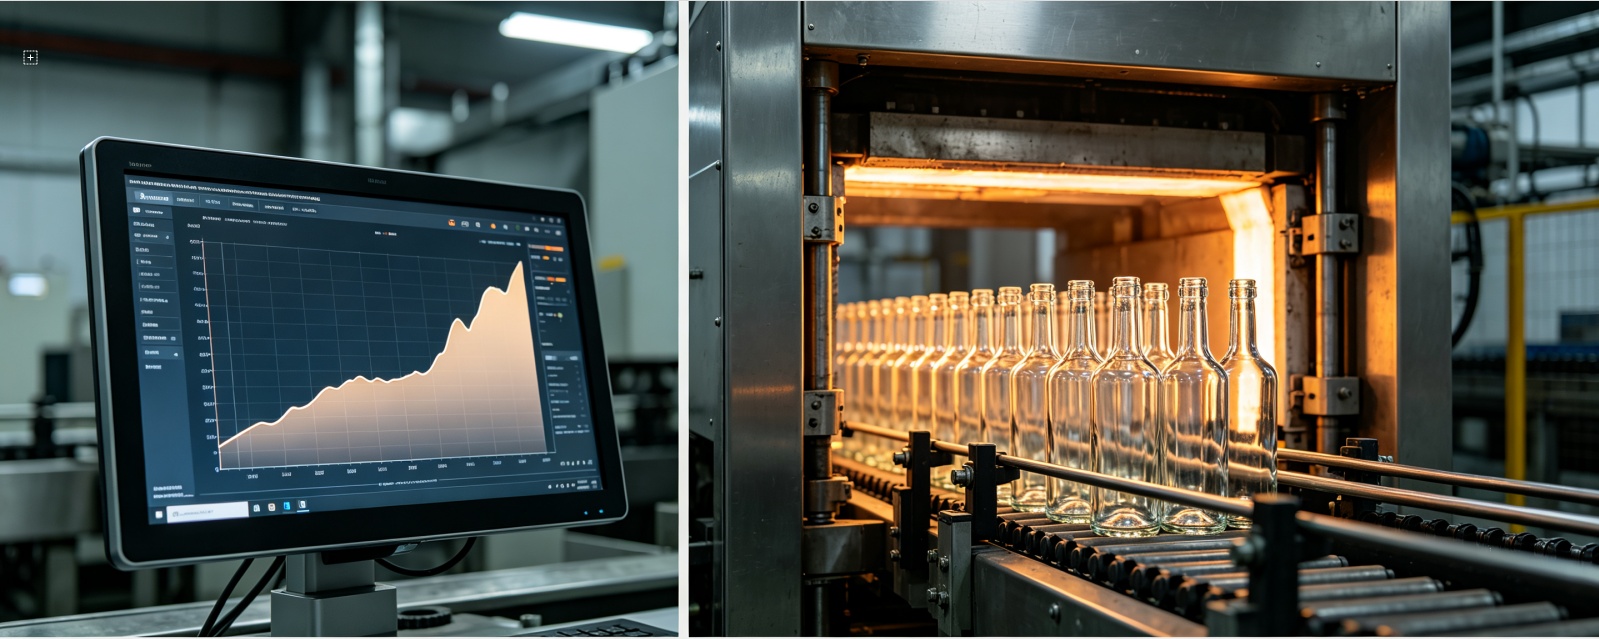
アニーリング・レールの温度曲線を調整し、アニーリング時間を延長しました。これによりガラス内部の応力が解消され、輸送時および充填時の破損リスクが大幅に低減しました。適切なアニーリングは、ガラス瓶製造工程において最も見落とされがちな工程の一つです。
多くの工場では生産量増加のため、アニーリング工程を急いで進めますが、その短期的な利益は、顧客の充填ラインで長期的なコストとして跳ね返ってきます。当社では、この工程で一切の手抜きを行っていません。
ロットごとの文書提供の約束
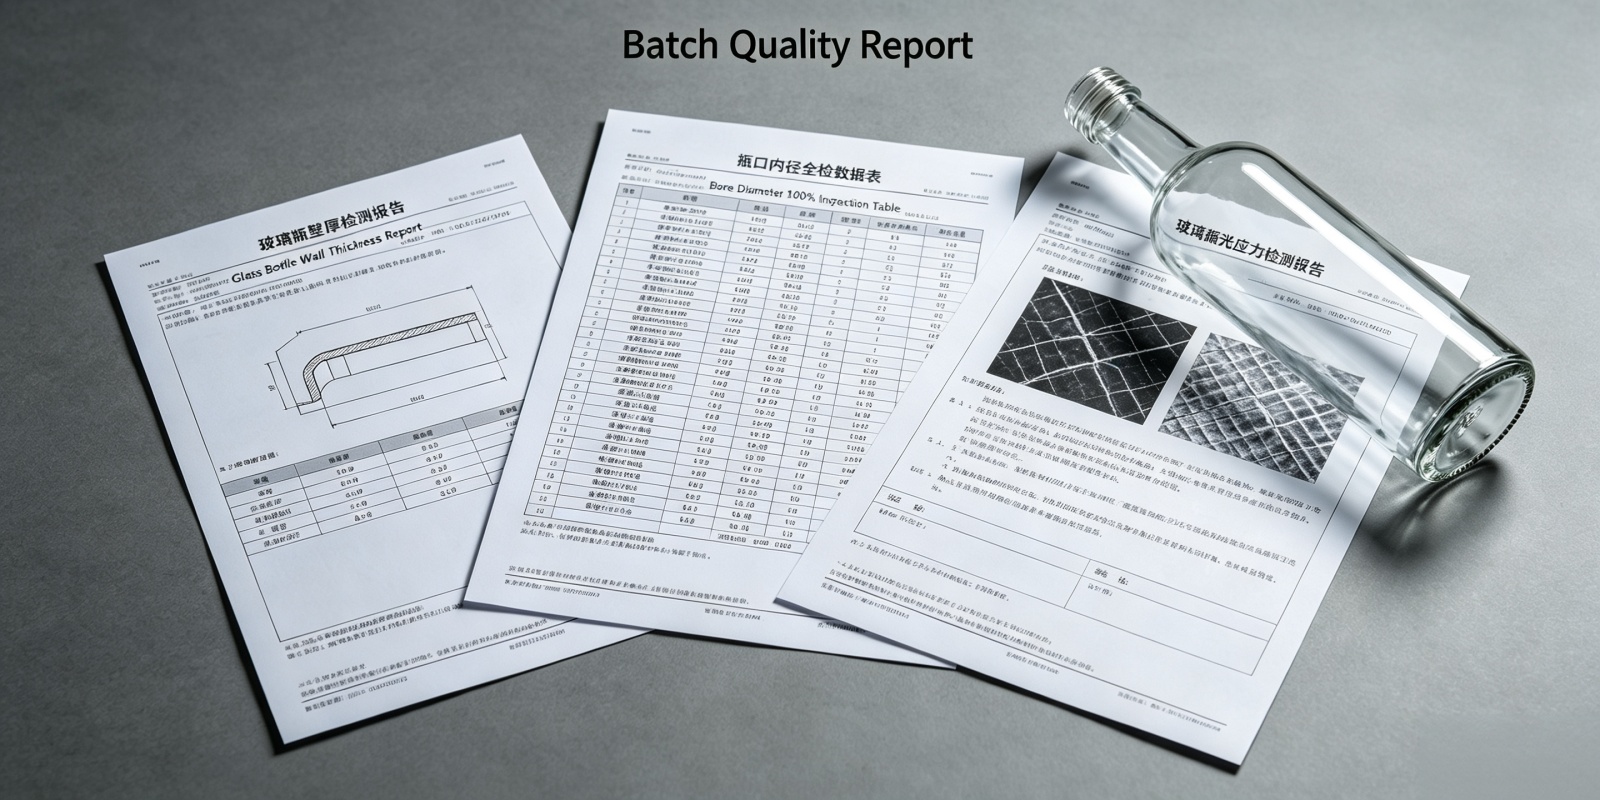
工程改善に加え、当社はすべての出荷に対して以下の文書を必ず添付することを約束します:
- 壁厚検査報告書: 30本のボトルを無作為に選定し、各ボトルを6か所で測定。
- 内径検査報告書: 100%全数検査データのまとめ。
- アニーリング応力検査報告書: 偏光検査により確認済み。
- 保管試料: ロットごとに5本を12か月間保管し、トレーサビリティを確保。
このような文書化レベルは、スピリッツ業界向けに高品質なカスタムガラスボトルを製造する専門メーカーにおいて標準的な実践です。これにより、クライアントは完全なトレーサビリティを確保でき、品質保証を単なる約束から、検証可能な記録へと変えることができます。
5.成果
| 量産開始 | 不良品率 | 状況 |
|---|---|---|
| ロット1 | 1.8% | 2%未満 ✓ |
| ロット2 | 1.5% | 2%未満 ✓ |
| ロット3 | 1.2% | 2%未満 ✓ |
| ロット4 | 1.6% | 2%未満 ✓ |
| ロット5 | 1.4% | 2%未満 ✓ |
| ロット6 | 1.3% | 2%未満 ✓ |
- ロット別不良率: 連続6ロットにおける不良率は、それぞれ1.8%、1.5%、1.2%、1.6%、1.4%、1.3%であり、すべて2%を下回っています。これまでは12~15%であったことを考えると、品質が約85%向上したことを意味します。
- 充填ラインの効率: 顧客より、充填ラインにおける破損率が、従来の1万本あたり12~15本から、1万本あたり1~2本へと大幅に低下したとの報告がありました。また、充填速度は約8%向上しました。
- 販売数量の増加: 提携開始後2年目には、顧客が年間購入数量を12万本から30万本へと大幅に増加させ、さらに2種類の新規ボトル形状を追加導入しました。この成長は価格要因ではなく、ボトルの品質が安定しており、信頼性が高いという確信に基づくものでした。
- コスト削減: 顧客は、選別および返品にかかるコストだけで、年間1万5,000ユーロ以上の削減効果を見込んでいます。
高速充填ラインを用いるスピリッツブランドや輸入業者にとって、こうした数値は、わずかな価格差よりもはるかに重要です。生産ラインで破損したり、輸送中に漏れたりする安価なラム酒ボトルは、実際には決して「安価」ではありません。
6.お客様の声
7.お問い合わせ
現在のガラス瓶サプライヤーから、ロットごとの品質ばらつきにお悩みではありませんか? 既存の検査報告書や破損したボトルのサンプルをお送りください。当社が無料で工程診断を行い、公差の厳格化プランをご提案します。ご依頼は一切 obligation なく、定型的な営業トークも一切いたしません。
プライベートラベル用ラム酒ボトルが必要な場合も、コルク仕上げのオリジナルスピリッツボトルがご希望の場合も、あるいは長期的なプライベートラベル酒類ボトルのサプライパートナーをお探しの場合も、当社は本当に重要な指標に注力しています:壁厚の均一性、内径公差、アニーリング品質、そして記録されたトレーサビリティです。
破損ボトルや検査報告書をぜひお送りください
亀裂の発生パターンを分析し、内径公差を測定したうえで、書面による公差厳格化プランをご提案します。ご依頼は任意であり、一律の営業トークは一切行いません。