
 EN


Saksalainen romun tuojayritys oli kamppailut konsistenttujen lasipullojen seinämänpaksuuden kanssa yli kahden vuoden ajan. Aiemman toimittajan eräiden hylkäysaste oli noussut 15 prosenttiin, mikä aiheutti täyttölinjojen pysähdyksiä, tukkipulmia ja yli 18 000 euron vuosittaiset lajittelukustannukset sekä palautuskustannukset. Siirtymän jälkeen omien mukautettujen lasipullojen valmistukseen kuusi peräkkäistä tuotantokierrosta saavutti hylkäysasteen alle 2 prosenttia. Asiakkaan vuosittainen ostovolyymi kasvoi 120 000:sta 300 000:een yksikköön.
1. Yhteenveto
Henkiselle juomatuojalle, joka käyttää korkean nopeuden täyttölinjoja, eräkohtainen yhdenmukaisuus ei ole vain toivottavaa – se on perusedellytys. Tässä tapaustutkimuksessa käydään läpi tarkasti, kuinka diagnosoitiin ja ratkaistiin järjestelmälliset lasilaatuprobleemat, jotka olivat jatkuneet yli kahden vuoden ajan.
Monet tehtaista voivat tuottaa täydellisen näytteen. Paljon vähemmän tehtaita pystyy kuitenkin tuottamaan kyseisen näytteen yhdenmukaisesti sadoissa tuhansissa yksiköissä. Tämä hanke osoittaa, että dokumentoitu ja toistettavissa oleva laatu on saavutettavissa suurella mittakaavalla.
2. Asiakkaan taustatiedot
Asiakas on Hamburgerissa, Saksassa, toimiva virvoitusjuomien tuonti- ja jakeluyritys, joka keskittyy karibialaiseen rommiin. Yritys toimittaa tuotteitaan noin 400 vähittäiskauppaan Saksassa ja Itävallassa. Sen vuosittainen rommin tuontimäärä oli noin 120 000 pulloa, joissa käytettiin standardia 700 ml:n neliöpulloa pitkällä kaulalla ja korkkipäätteellä.
Tällaiselle virvoitusjuomien tuojalle pullo ei ole pelkästään säiliö — se on tuotteen ensimmäinen fyysinen kosketuspiste kuluttajan kanssa. Epäyhtenäinen lasilaatu vaikuttaa suoraan täyttölinjan tehokkuuteen, kuljetusturvallisuuteen ja hyllyesitykseen. Siksi monet eurooppalaiset virvoitusjuomamerkit ovat nykyisin kiinnittäneet erityistä huomiota luotettavan räätälöidyn lasipullon valmistajan löytämiseen eikä vain alhaisimman tarjouksen etsimiseen.
3. Haaste
Asiakkaan edellinen toimittaja suoriutui hyvin näytteiden ottamisvaiheessa. Massatuotannon aloittamisen jälkeen kuitenkin ilmeni järjestelmällisiä ongelmia:
- Epätasainen lasin paksuus: Pullokelan yksi puoli oli huomattavasti ohuempi, mikä aiheutti usein rikkoutumisia täyttölinjalla. Tämä on yleinen vika, kun lasin jakautuminen ei ole riittävän tarkasti hallittu muovausprosessissa.
- Liian suuri suun sisähalkaisijan sallittu poikkeama: Pullossa olevan suun sisähalkaisija vaihteli liikaa, mikä johti epävakaaseen tukkiproosessiin. Joitakin tuotteita vuoti kuljetuksen aikana – vakava ongelma mille tahansa premium-rompullolle.
- Korkea erän hylkäysaste: Hylkäysaste pysyi kahden vuoden ajan välillä 12–15 %. Asiakas arvioi, että vuosittaiset lajittelukustannukset ja palautuskustannukset ylittävät 18 000 euroa.
- Tarkastusraportteja ei ollut: Toimittaja ei voinut toimittaa mittojen tarkastusraportteja jokaisesta erästä, mikä teki asiakkaan mahdottomaksi jäljittää ongelmallisia eriä tai pitää ketään vastuussa.
Asiakkaan hankintapäällikkö tiivisti turhautumisen:
Tämä on tuttu tarina virvoitusjuomapullojen teollisuudessa. Monet tehtaat voivat valmistaa täydellisen näytteen. Paljon vähemmän tehtaita pystyy toistamaan kyseisen näytteen johdonmukaisesti sadat tuhannet kappaleet. Rommin pullojen tuojalle, joka käsittelee korkkipäätteitä ja korkean nopeuden täyttölinjoja, johdonmukaisuus ei ole vain toivottava ominaisuus — se on perusvaatimus.
4. Ratkaisu
Kun otimme projektin vastuullemme, emme kiirehtineet antamaan tarjousta. Sen sijaan käytimme kaksi ensimmäistä viikkoa juurisyiden diagnosoimiseen. Lähestymistapamme keskittyi kolmeen kriittiseen alueeseen: lasin paksuuden säätöön, reiän tarkkuuteen ja pehmennysjännitysten poistamiseen.
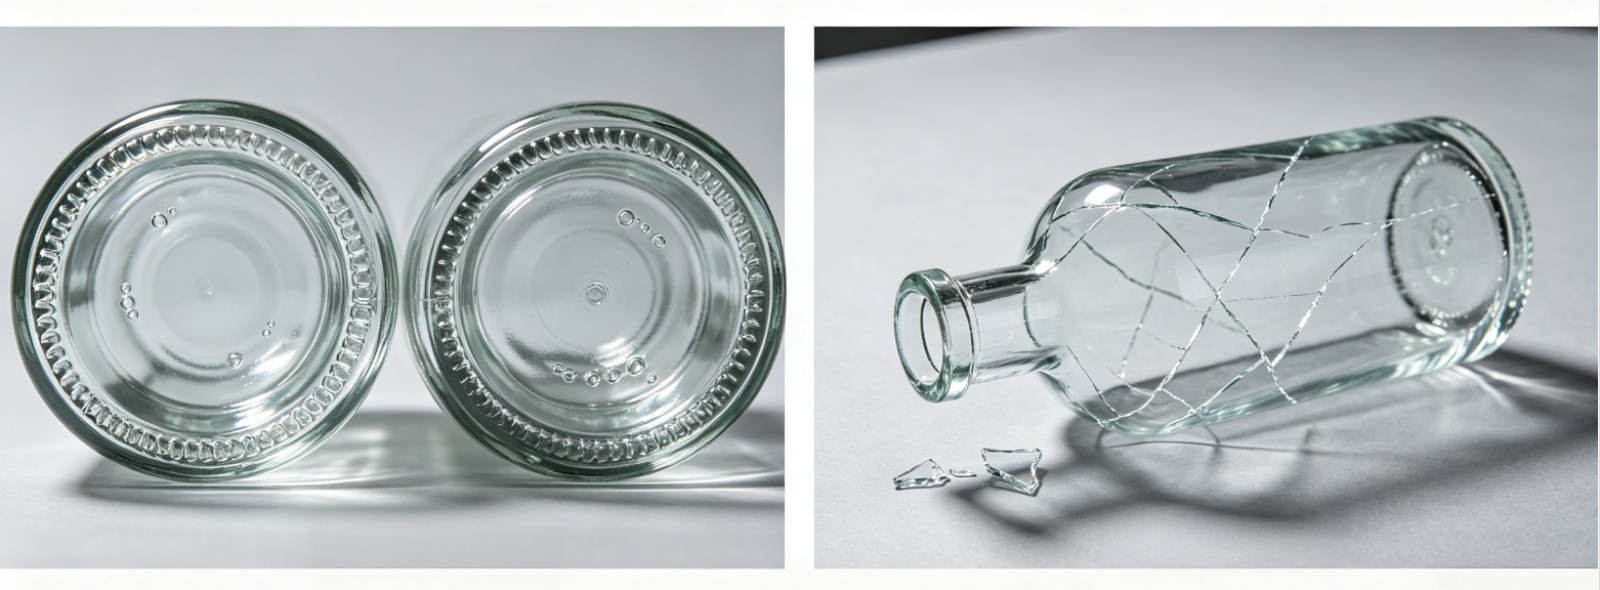
Pyytäimme asiakasta lähettämään meille kuusi edellistä kuukautta kattavat rikki menneiden pullojen näytteet sekä täyttölinjan parametrit. Analysoimalla murtumakohtia ja jännityspisteitä vahvistimme, että murtumat johtuivat pääasiassa kahdesta tekijästä: epätasaisesta seinämän paksuuden jakautumisesta ja riittämättömästä pehmentämisestä.
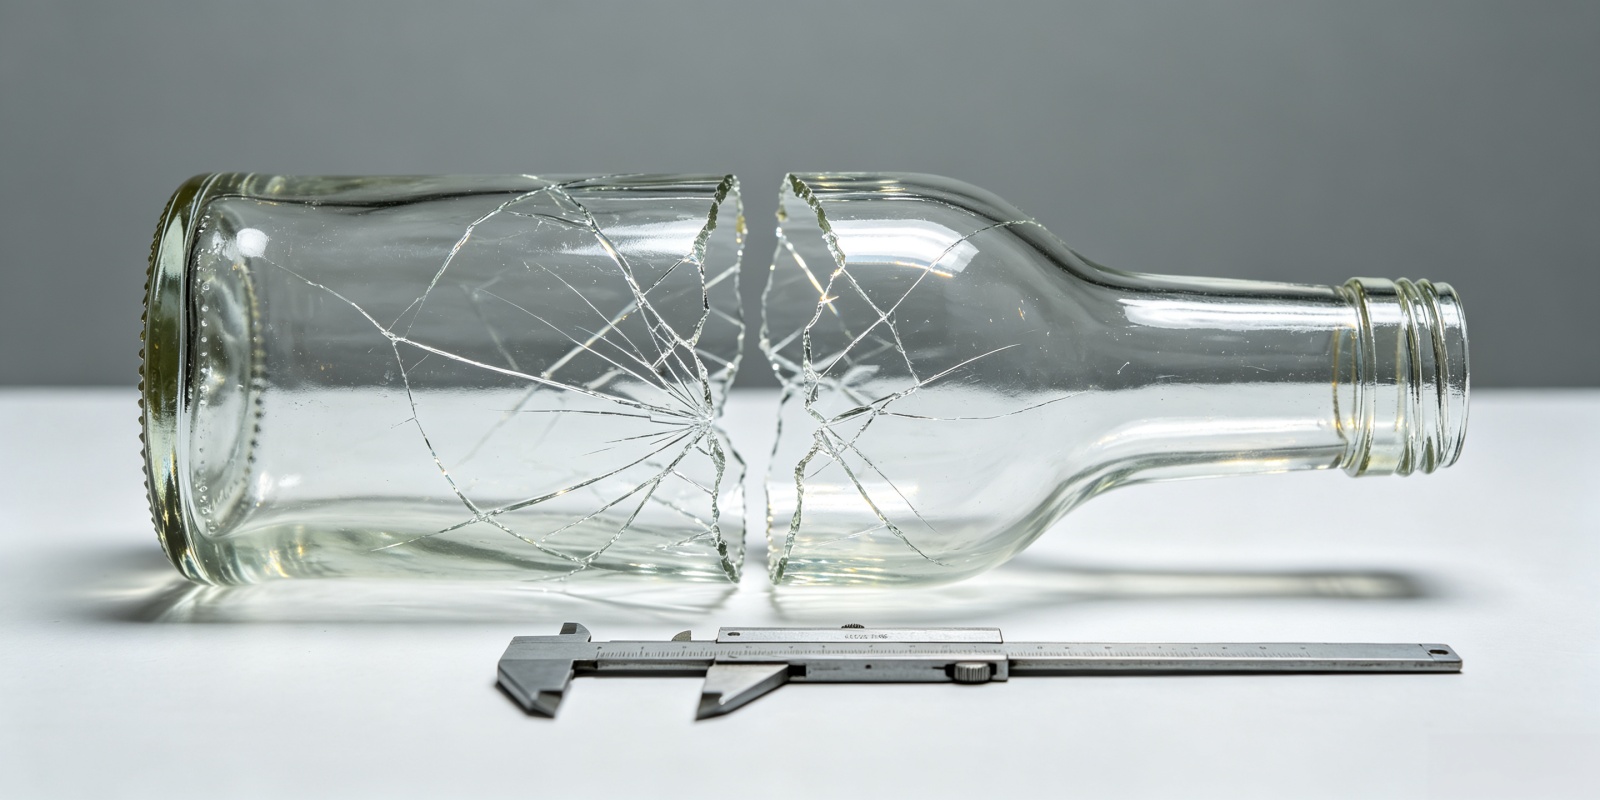
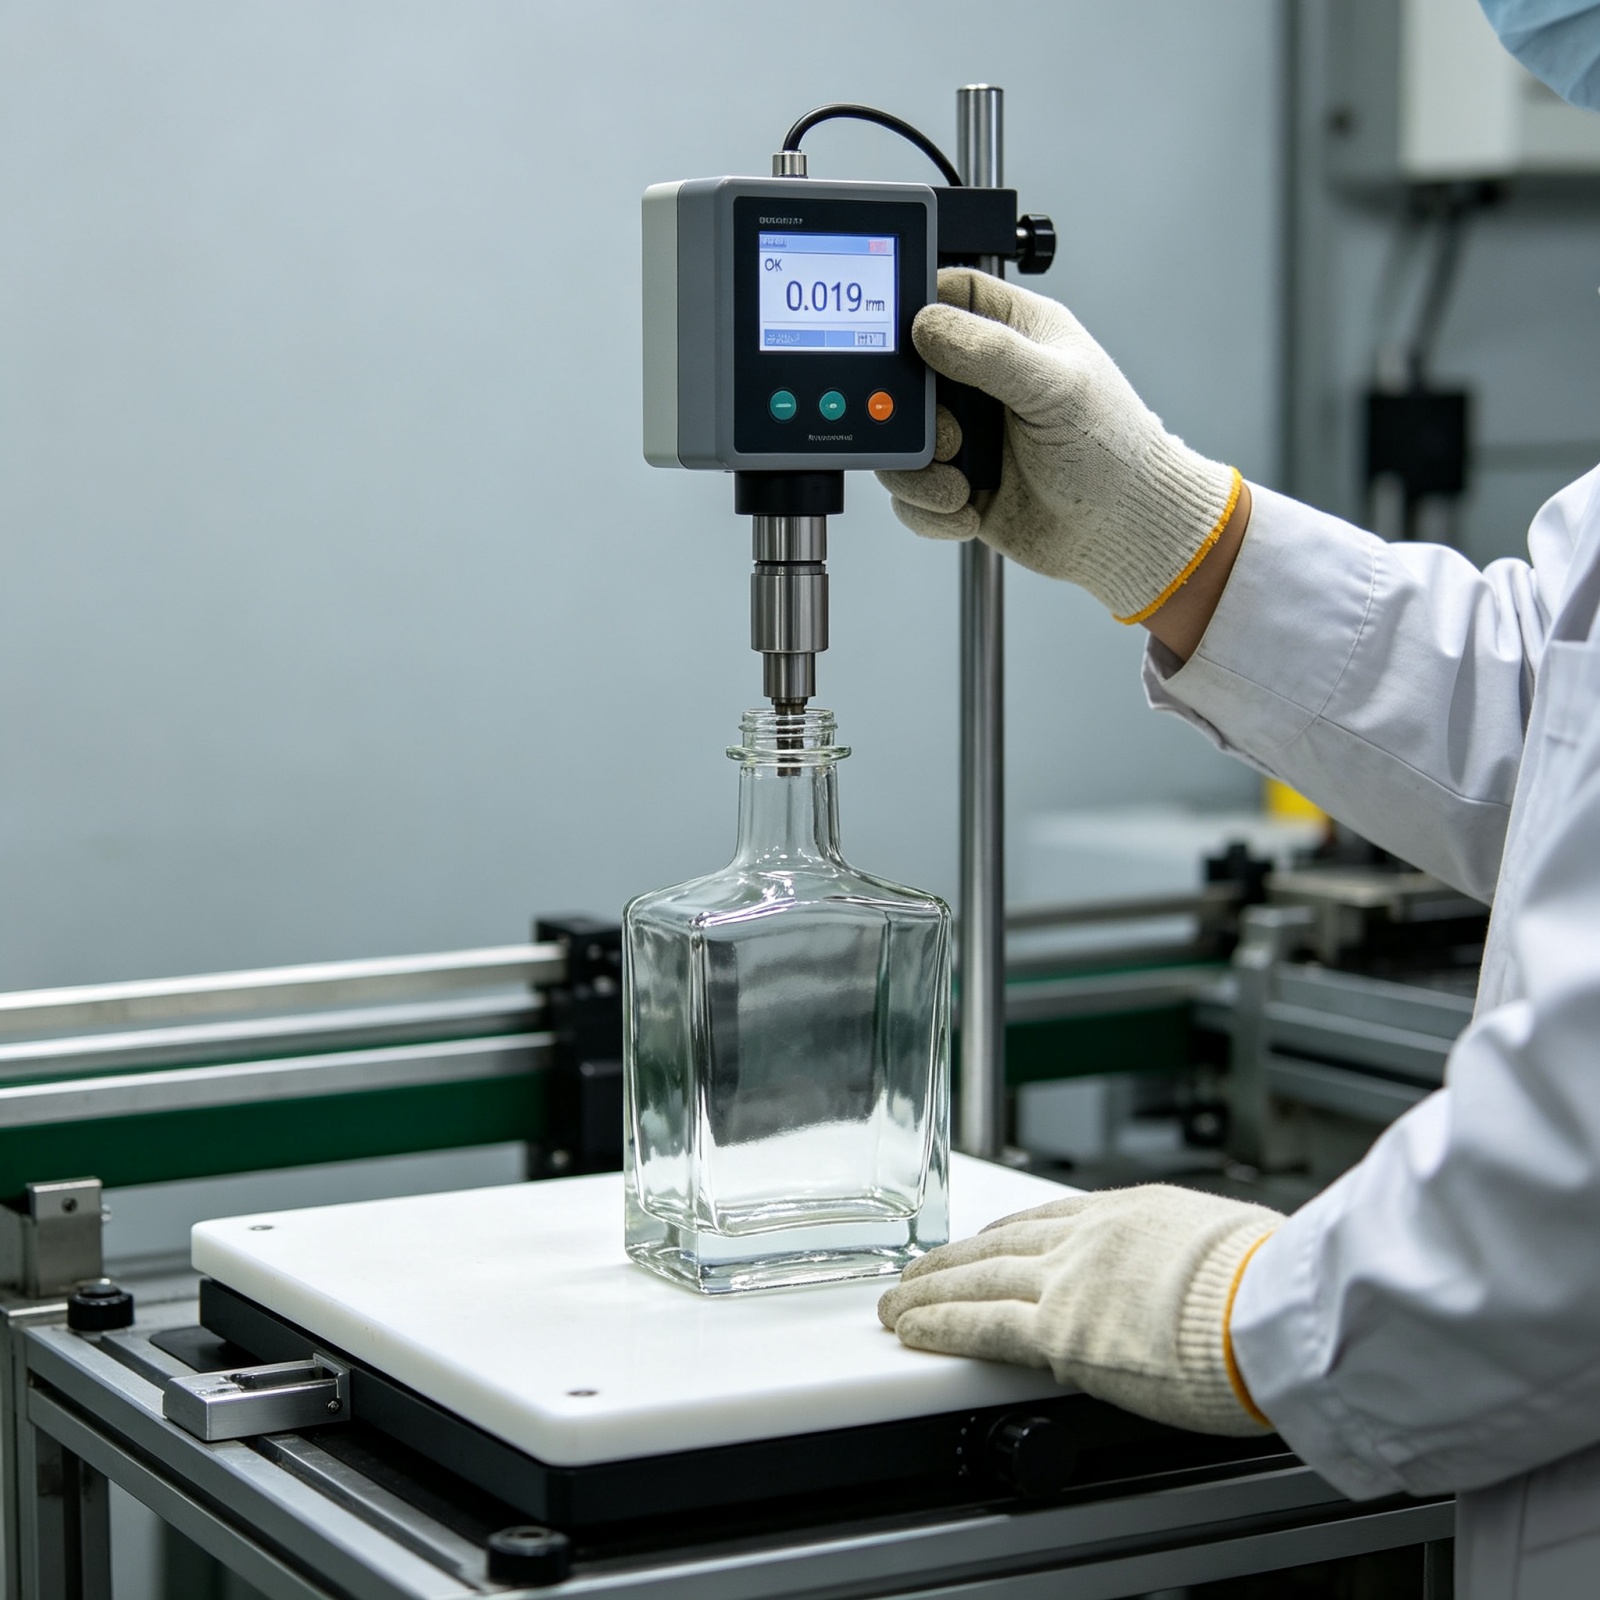
Kalibroimme uudelleen muotin kaulusalueen. Sisähalkaisijan tarkkuus tiukennettiin ±0,8 mm:stä ±0,3 mm:iin. Tuotannossa käytimme ilmapainemittaria 100 %:n reiän tarkastukseen – jokaisen pulloksen suun halkaisija mitattiin, ei vain satunnaisia näytteitä.
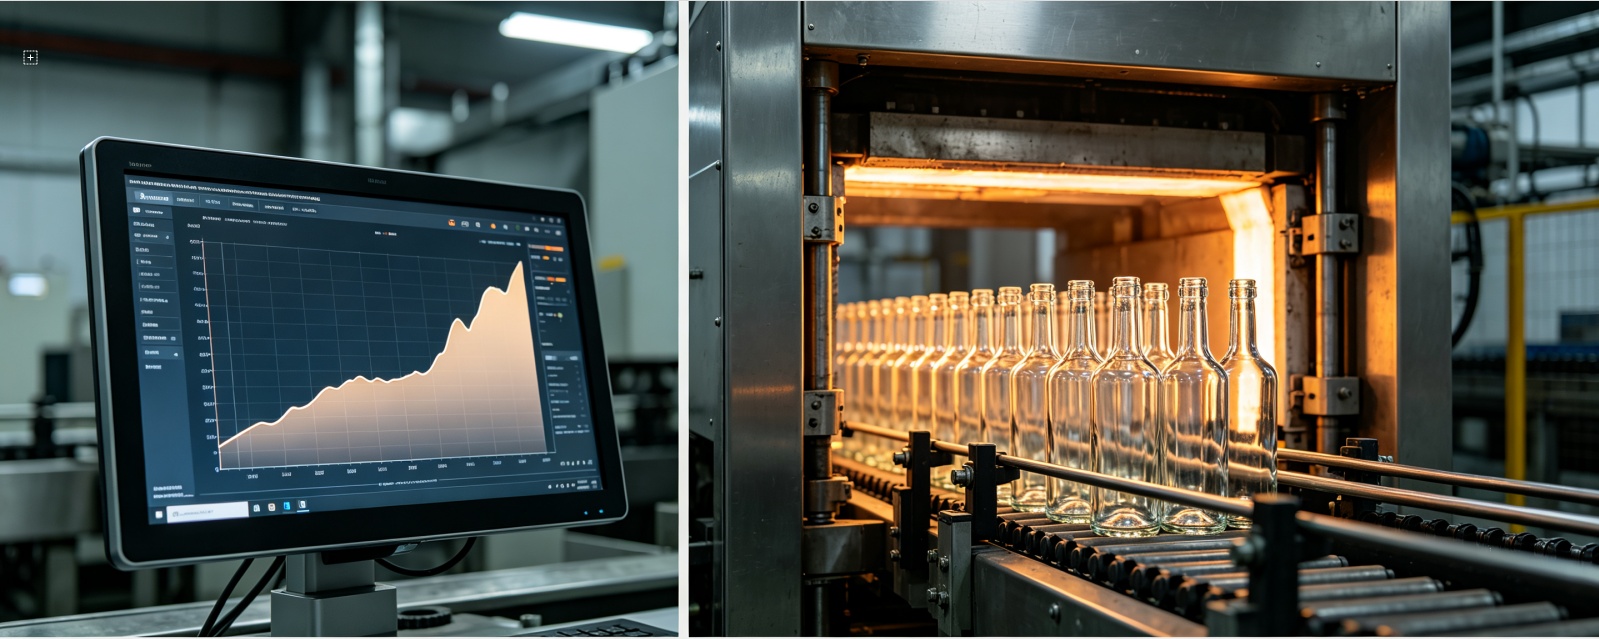
Säädimme pehmennysuun lämpötilakäyrää ja pidentimme pehmennyksen kestoa. Tämä poisti lasin sisäisen jännitteen ja vähensi merkittävästi rikkoutumisriskiä kuljetuksen ja täytön aikana. Oikea pehmeneminen on yksi lasipullojen valmistuksessa usein huomioimattomista vaiheista.
Monet tehtaat kiirehtivät pehmenemisvaihetta tuotannon lisäämiseksi, mutta pitkän aikavälin kustannukset näkyvät asiakkaan täyttölinjalla. Emme leikanneet tällä alueella.
Erän dokumentointisitoumus
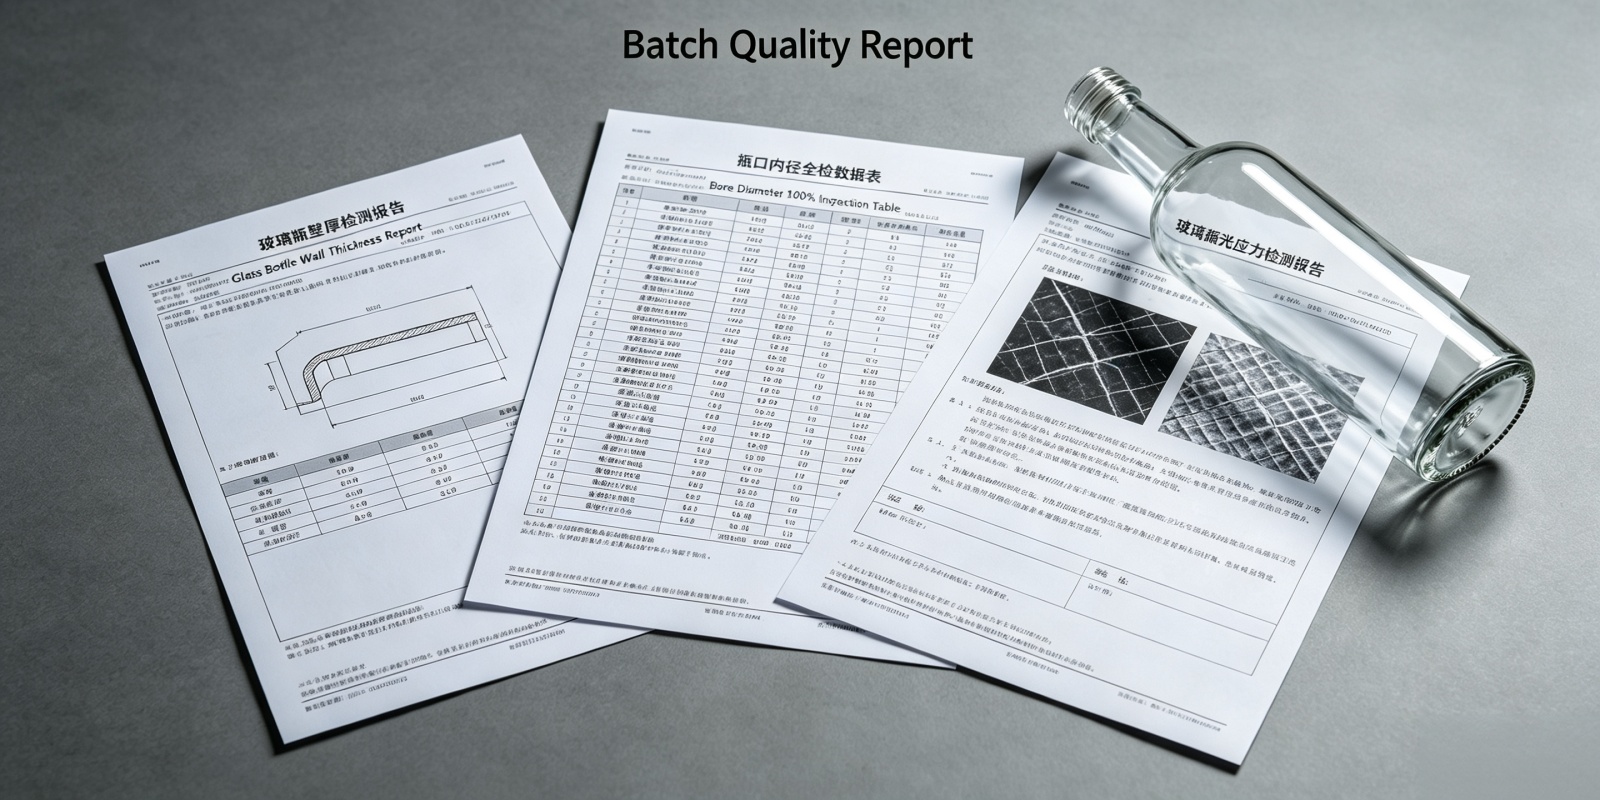
Prosessiparannusten lisäksi sitoudumme toimittamaan jokaiseen lähetykseen seuraavat asiakirjat:
- Seinämän paksuuden tarkastusraportti: 30 satunnaisesti valittua pulloa, mitattu kussakin 6 pisteessä.
- Putken sisähalkaisijan tarkastusraportti: 100 % täydellisen tarkastuksen tiedot yhteenvetona.
- Annelointijännityksen tarkastusraportti: Vahvistettu napolaarivalotestin avulla.
- Säilytysnäytteet: 5 pulloa erässä, säilytetään 12 kuukautta jäljitettävyyden varmistamiseksi.
Tämä dokumentointitaso on standardikäytäntö ammattimaiselle räätälöidyn lasipullon valmistajalle, joka toimii henkisten juomien alalla. Se tarjoaa asiakkaalle täyden jäljitettävyyden ja muuttaa laadun lupauksesta todennettavaksi asiakirjaksi.
5. Tulokset
| Tuotantokierros | Hylkäysaste | Tila |
|---|---|---|
| Kierros 1 | 1.8% | Alle 2 % ✓ |
| Kierros 2 | 1.5% | Alle 2 % ✓ |
| Kierros 3 | 1.2% | Alle 2 % ✓ |
| Kierros 4 | 1.6% | Alle 2 % ✓ |
| Kierros 5 | 1.4% | Alle 2 % ✓ |
| Kierros 6 | 1.3% | Alle 2 % ✓ |
- Erikoisryhmän hylkäysprosentti: Kuudella peräkkäisellä tuotantokierroksella hylkäysprosentit olivat 1,8 %, 1,5 %, 1,2 %, 1,6 %, 1,4 % ja 1,3 % — kaikki alle 2 %. Edellisistä 12–15 %:sta tämä edustaa laatuun liittyvää parannusta noin 85 %.
- Täyttölinjan tehokkuus: Asiakas ilmoitti, että rikkoutuneiden pullojen määrä täyttölinjalla laski 12–15 pullosta 10 000 pullosta 1–2 pulloon 10 000 pullosta. Täyttönopeus kasvoi noin 8 %.
- Myyntimäärän kasvu: Yhteistyön toisena vuonna asiakas lisäsi vuosittaisen ostomääränsä 120 000:sta 300 000:een yksikköön ja otti käyttöön kaksi uutta pullotyyppiä. Tämä kasvu ei johtunut hinnasta – se johtui luottamuksesta siihen, että pullojen suorituskyky on johdonmukainen.
- Kustannussäästöt: Asiakas arvioi saavansa vuosittaisia säästöjä yli 15 000 euron verran pelkästään lajittelun ja palautusten kustannuksissa.
Kaikille viinimarkeille tai tuojille, jotka käyttävät korkean nopeuden täyttölinjoja, nämä luvut ovat tärkeämpiä kuin marginaalinen hintaero. Halpa rommipullo, joka rikkoutuu täyttölinjalla tai vuotaa kuljetuksen aikana, ei ole koskaan todellisuudessa halpa.
6. Asiakkaan palautetta
7. Toimintakutsu
Kohtaatteko vaikeuksia eräkohtaisen laadun epäjohdonmukaisuuden kanssa nykyiseltä lasipullojen toimittajaltanne? Lähettäkää meille olemassa olevat tarkastusraporttinne tai rikkoutuneiden pullojen näytteet. Suoritamme teille maksutta prosessidiagnostiikan ja tarjoamme toleranssien tiukentamissuunnitelman — ilman sitovia velvoitteita eikä yleistettyjä myyntipuheita.
Tarvitsetteko omaa merkintää kantavaa rommipulloa, mukautettua alkoholipulloa korktipäätteellä tai pitkäaikaista toimittajaa omaan merkintää kantaviin alkoholipulloihin? Keskitämme huomiomme niihin mittareihin, jotka todella merkitsevät: seinämän paksuuden johdonmukaisuus, reiän toleranssi, pehmennyslaatu ja dokumentoitu jäljitettävyys.
Lähettäkää meille rikkoutuneet pulloatte tai tarkastusraporttinne
Analysoimme murtumakuvionne, mitaamme poraus toleranssinne ja annamme kirjallisesti toleranssien tiukentamissuunnitelman – ilman sitovuutta tai yleistä myyntipuheenvuoroa.