
 EN


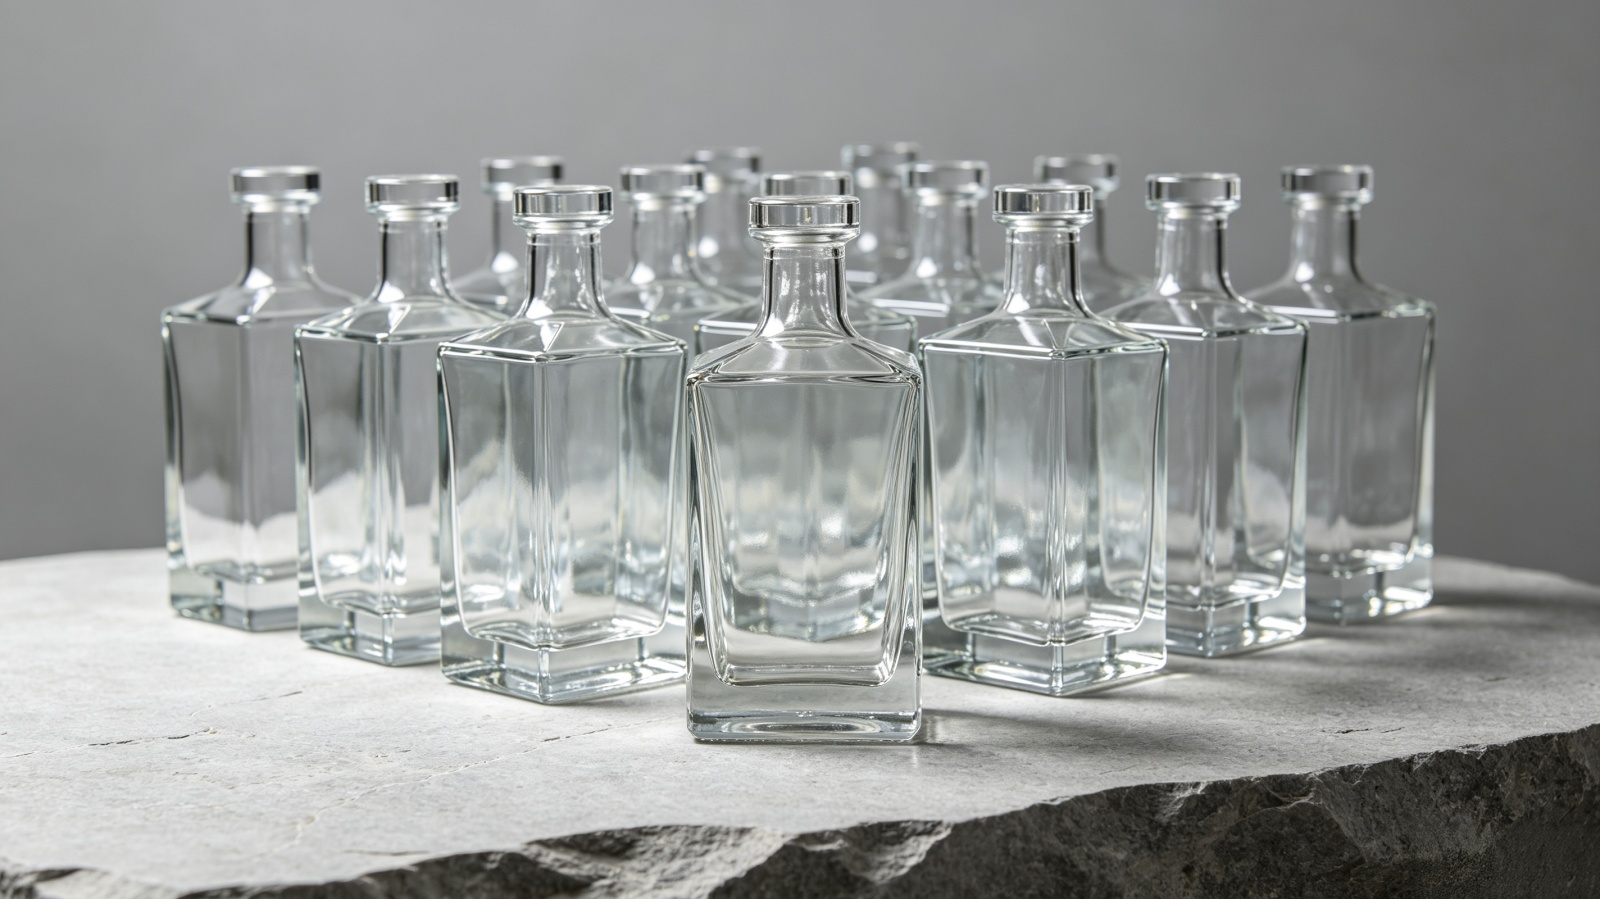
ผู้นำเข้ารัมจากเยอรมนีประสบปัญหาความหนาของขวดแก้วไม่สม่ำเสมอมาเป็นเวลาเกินสองปี ซึ่งอัตราการปฏิเสธล็อตจากผู้จัดจำหน่ายเดิมสูงถึง ๑๕% ส่งผลให้สายการบรรจุหยุดทำงาน จุกคอร์กไหลรั่ว และเกิดค่าใช้จ่ายประจำปีกว่า ๑๘,๐๐๐ ยูโร สำหรับการคัดแยกและคืนสินค้า หลังเปลี่ยนมาใช้ขวดแก้วที่เราผลิตตามแบบเฉพาะ หกครั้งของการผลิตติดต่อกันสามารถลดอัตราการปฏิเสธลงต่ำกว่า ๒% ปริมาณการสั่งซื้อรายปีของลูกค้าเพิ่มขึ้นจาก ๑๒๐,๐๐๐ หน่วย เป็น ๓๐๐,๐๐๐ หน่วย
1. สรุปบริหาร
สำหรับผู้นำเข้าสุราที่ดำเนินสายการบรรจุความเร็วสูง ความสม่ำเสมอระหว่างล็อตไม่ใช่สิ่งที่มีไว้เพื่อความสะดวก — แต่เป็นมาตรฐานพื้นฐาน กรณีศึกษานี้อธิบายอย่างละเอียดว่าเราตรวจวิเคราะห์และแก้ไขปัญหาคุณภาพแก้วเชิงระบบซึ่งเกิดขึ้นมายาวนานกว่าสองปีอย่างไร
โรงงานหลายแห่งสามารถผลิตตัวอย่างที่สมบูรณ์แบบได้ แต่มีเพียงไม่กี่แห่งเท่านั้นที่สามารถผลิตซ้ำตัวอย่างนั้นได้อย่างสม่ำเสมอในปริมาณหลายแสนหน่วย โครงการนี้พิสูจน์ว่าคุณภาพที่มีเอกสารรับรองและสามารถทำซ้ำได้นั้นสามารถบรรลุได้แม้ในระดับการผลิตขนาดใหญ่
2. ประวัติความเป็นมาของลูกค้า
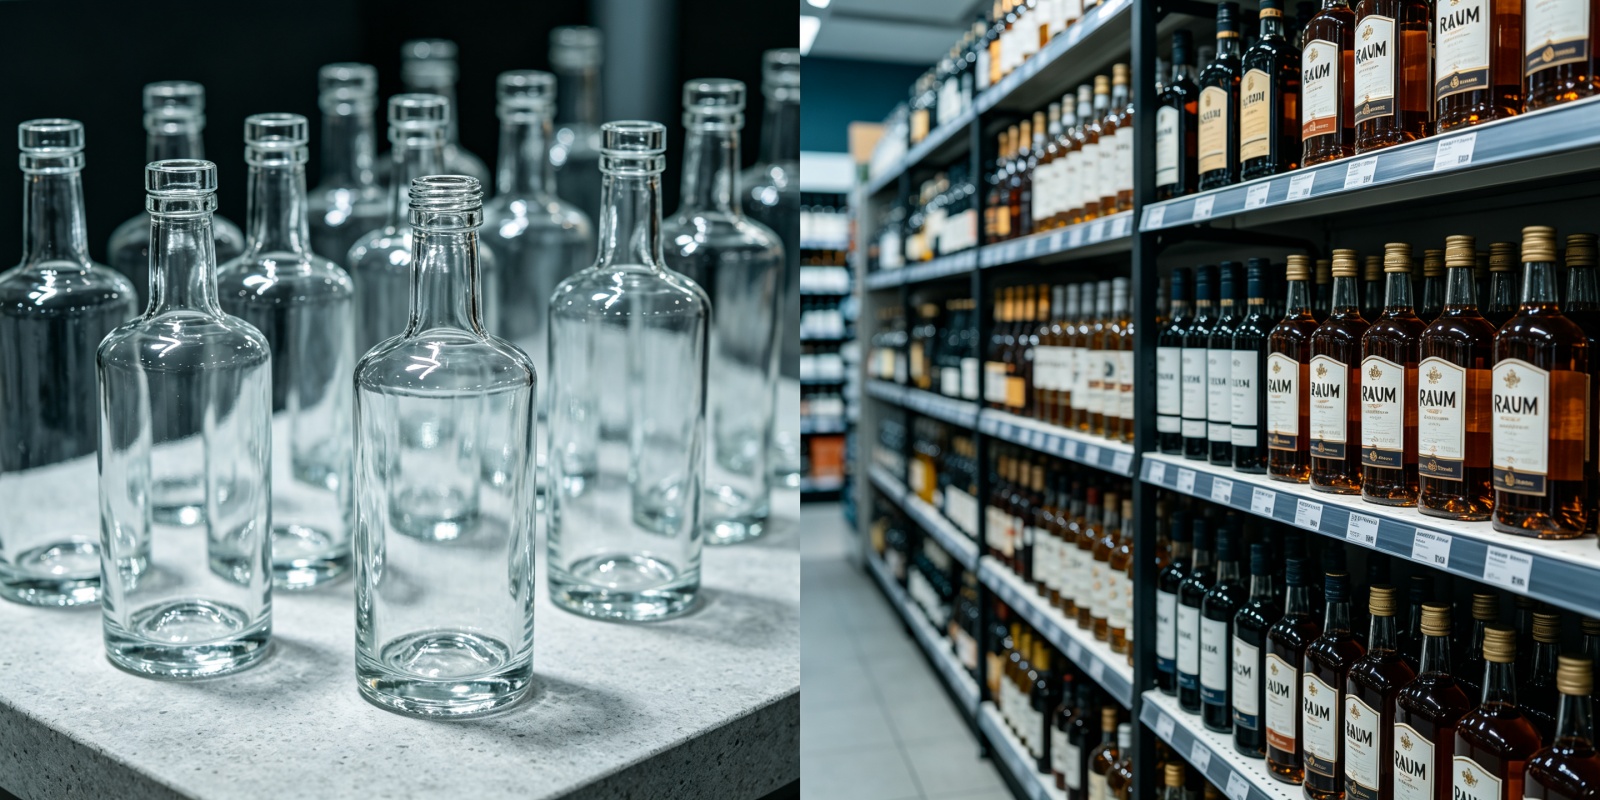
ลูกค้าเป็นบริษัทนำเข้าและจัดจำหน่ายสุรา ตั้งอยู่ที่เมืองฮัมบูร์ก ประเทศเยอรมนี โดยเชี่ยวชาญด้านรัมจากแคริบเบียน บริษัทจัดจำหน่ายสินค้าให้ร้านค้าปลีกประมาณ ๔๐๐ แห่งทั่วประเทศเยอรมนีและออสเตรีย ปริมาณการนำเข้าสุราต่อปีอยู่ที่ประมาณ ๑๒๐,๐๐๐ ขวด โดยใช้ขวดมาตรฐานความจุ ๗๐๐ มล. ทรงสี่เหลี่ยมจัตุรัส คอขวดยาว และฝาไม้ก๊อก
สำหรับผู้นำเข้าสุราในระดับนี้ ขวดไม่ใช่เพียงภาชนะบรรจุเท่านั้น แต่ยังเป็นจุดแรกที่ผลิตภัณฑ์สัมผัสผู้บริโภคโดยตรงอีกด้วย คุณภาพของแก้วที่ไม่สม่ำเสมอมีผลโดยตรงต่อประสิทธิภาพของสายการบรรจุ ความปลอดภัยในการขนส่ง และการจัดแสดงบนชั้นวางสินค้า นี่คือเหตุผลที่แบรนด์สุราชั้นนำในยุโรปหลายแบรนด์เลือกให้ความสำคัญกับการทำงานร่วมกับผู้ผลิตขวดแก้วแบบกำหนดเองที่เชื่อถือได้ มากกว่าจะมองหาผู้เสนอราคาต่ำที่สุด
3. ความท้าทาย
ซัพพลายเออร์เดิมของลูกค้าทำงานได้ดีในระยะตัวอย่าง แต่เมื่อเริ่มผลิตจำนวนมาก ปัญหาระบบก็ปรากฏขึ้น
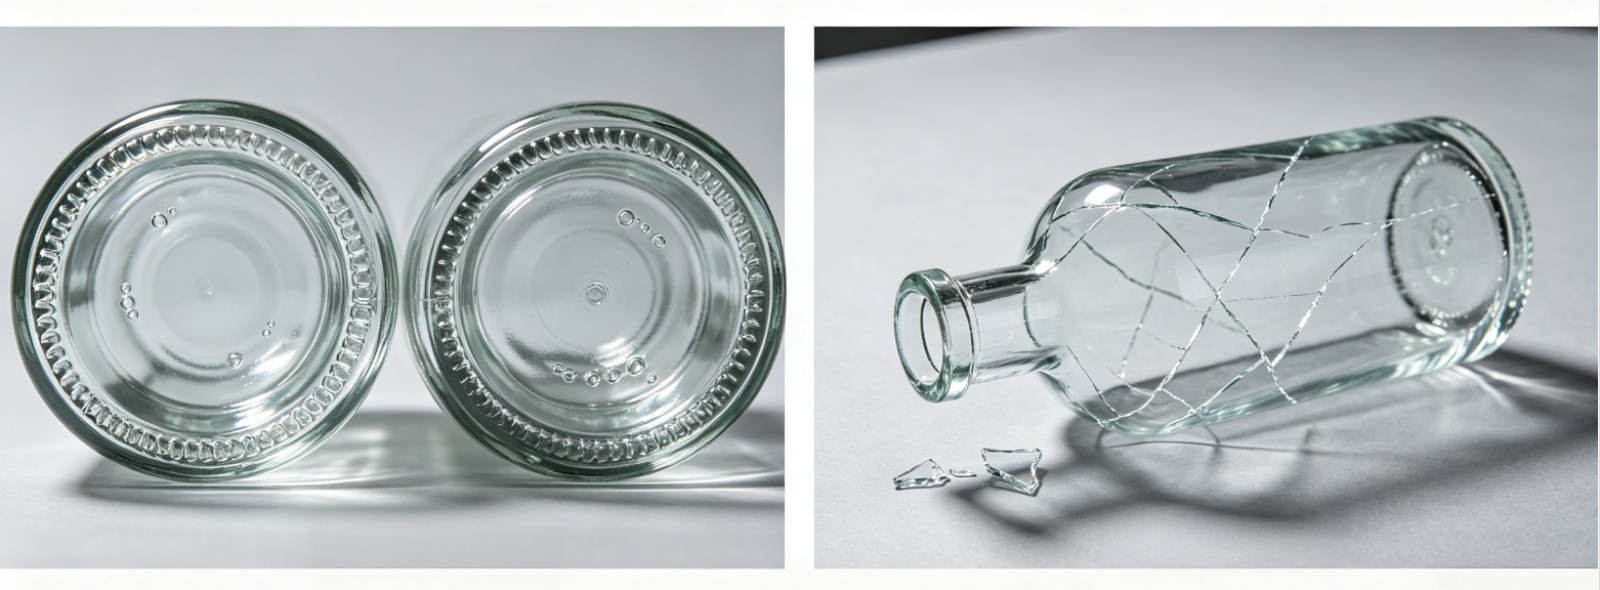
- ความหนาของแก้วไม่สม่ำเสมอ ด้านหนึ่งของตัวขวดบางกว่าอีกด้านอย่างเห็นได้ชัด ส่งผลให้ขวดแตกบ่อยครั้งขณะบรรจุลงสายการผลิต ซึ่งเป็นข้อบกพร่องทั่วไปเมื่อการกระจายตัวของแก้วไม่ถูกควบคุมอย่างเหมาะสมระหว่างกระบวนการขึ้นรูป
- ความคลาดเคลื่อนของเส้นผ่านศูนย์กลางปากขวดมากเกินไป เส้นผ่านศูนย์กลางภายในของปากขวดมีความแปรปรวนสูง ส่งผลให้การปิดผนึกด้วยจุกไม้ก๊อกไม่แน่นอน ผลิตภัณฑ์บางรายการรั่วระหว่างการขนส่ง — ซึ่งเป็นปัญหาที่ร้ายแรงมากสำหรับขวดรัมระดับพรีเมียม
- อัตราการปฏิเสธล็อตสูง อัตราการปฏิเสธล็อตอยู่ที่ระดับ 12% ถึง 15% เป็นเวลาเกินสองปี ลูกค้าประเมินว่าต้นทุนประจำปีสำหรับการคัดแยกและส่งคืนสินค้าเกิน 18,000 ยูโร
- ไม่มีรายงานการตรวจสอบ ผู้จัดจำหน่ายไม่สามารถจัดทำรายงานการตรวจสอบมิติสำหรับแต่ละล็อตได้ ทำให้ลูกค้าไม่สามารถย้อนกลับไปตรวจสอบล็อตที่มีปัญหา หรือระบุผู้รับผิดชอบได้
ผู้จัดการฝ่ายจัดซื้อของลูกค้าสรุปความหงุดหงิดไว้ดังนี้
เรื่องเช่นนี้เป็นเรื่องที่พบเห็นบ่อยในอุตสาหกรรมขวดบรรจุเครื่องดื่มแอลกอฮอล์ โรงงานหลายแห่งสามารถผลิตตัวอย่างที่สมบูรณ์แบบได้ แต่มีเพียงไม่กี่แห่งเท่านั้นที่สามารถผลิตซ้ำตัวอย่างนั้นได้อย่างสม่ำเสมอกับชิ้นงานจำนวนหลายแสนชิ้น สำหรับผู้นำเข้าขวดรัมที่ต้องจัดการกับฝาไม้ก๊อกและสายการบรรจุที่ทำงานด้วยความเร็วสูง ความสม่ำเสมอไม่ใช่สิ่งที่ต้องการเพิ่มเติม — แต่เป็นข้อกำหนดพื้นฐานที่จำเป็น
4. แนวทางแก้ไข
เมื่อเราเข้ารับโครงการนี้ เราไม่รีบเสนอราคาทันที แต่ใช้เวลาสองสัปดาห์แรกในการวิเคราะห์หาสาเหตุหลักของปัญหา แนวทางของเราเน้นไปที่สามประเด็นสำคัญ ได้แก่ การควบคุมความหนาของแก้ว ความคลาดเคลื่อนของเส้นผ่านศูนย์กลางปากขวด และการกำจัดแรงเครียดจากการอบช้า
เราขอให้ลูกค้าส่งตัวอย่างขวดที่แตกจากช่วงหกเดือนที่ผ่านมา พร้อมพารามิเตอร์ของสายการบรรจุให้เรา จากการวิเคราะห์ตำแหน่งรอยร้าวและจุดที่เกิดแรงเครียด เราสรุปได้ว่าสาเหตุหลักของการแตกคือการกระจายความหนาของผนังขวดไม่สม่ำเสมอ และกระบวนการอบช้าไม่เพียงพอ
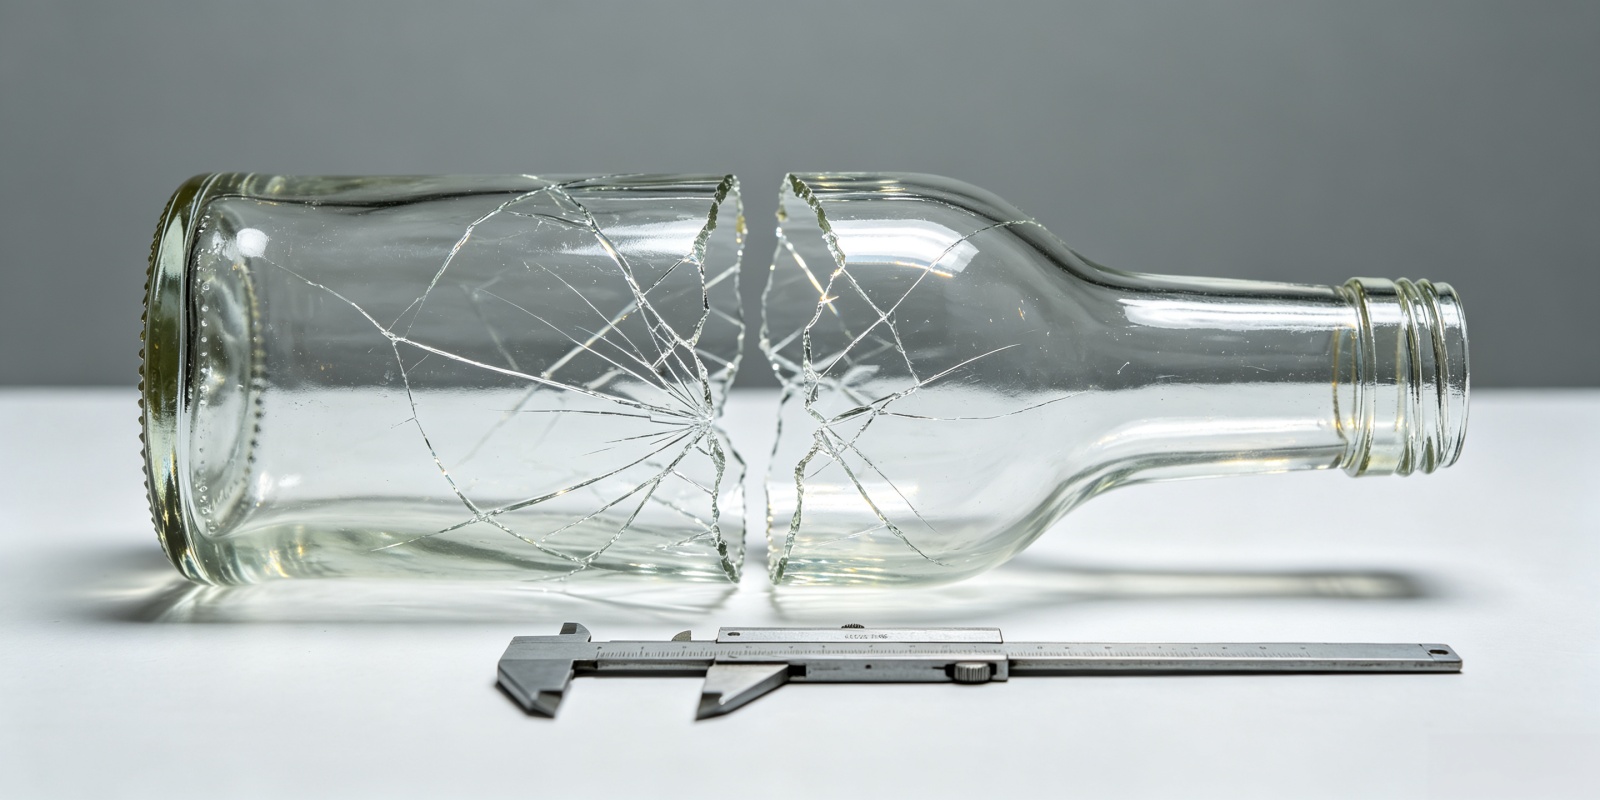
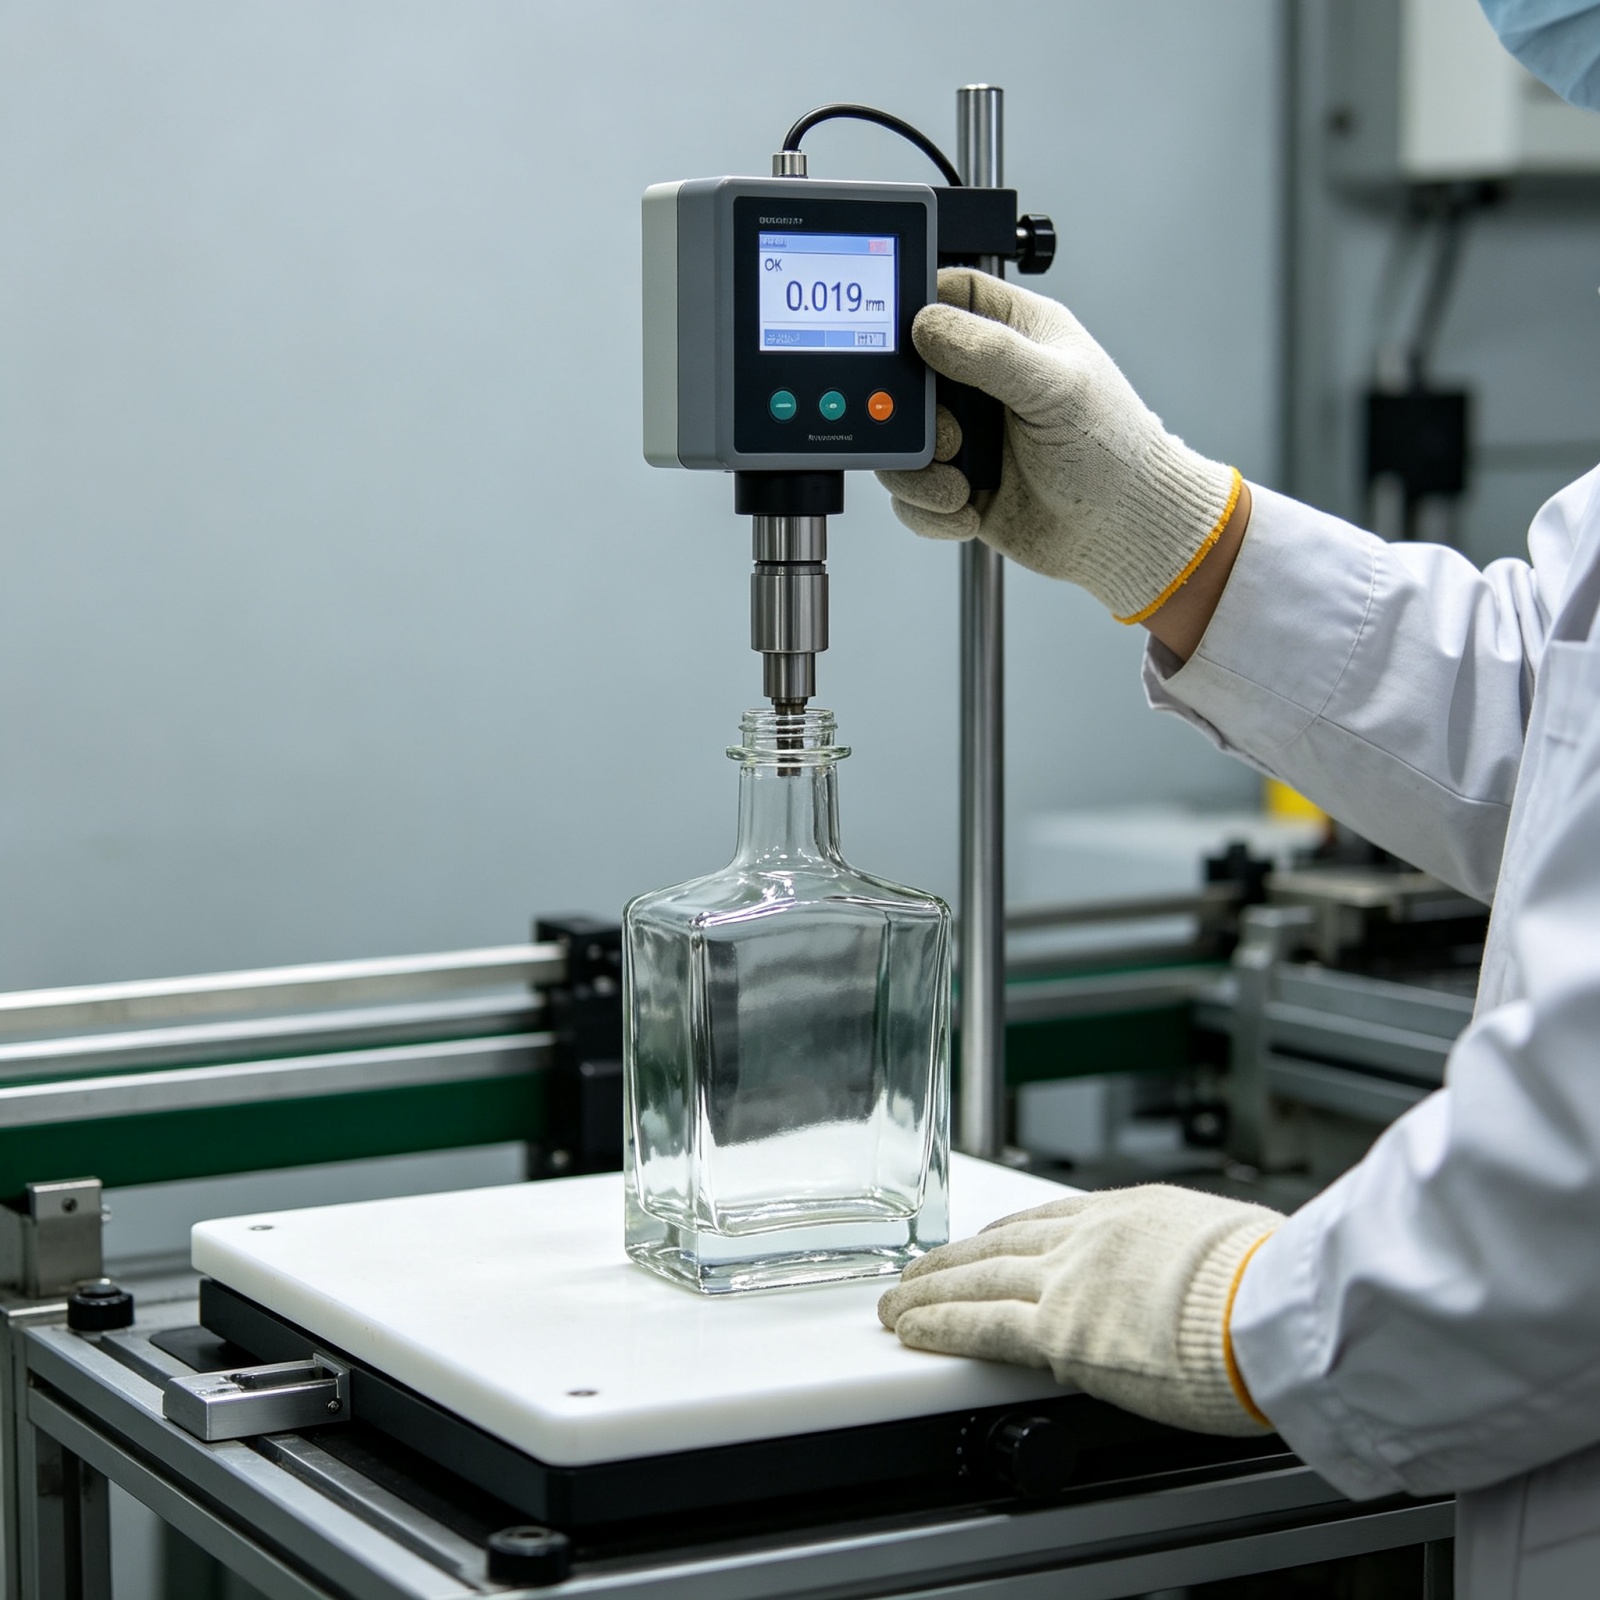
เราปรับค่าการตั้งค่าบริเวณแหวนคอแม่พิมพ์ใหม่ ความคลาดเคลื่อนของเส้นผ่านศูนย์กลางภายในถูกทำให้แคบลงจาก ±0.8 มม. เป็น ±0.3 มม. ระหว่างการผลิต เราใช้การตรวจสอบเส้นผ่านศูนย์กลางปากขวดแบบร้อยเปอร์เซ็นต์ด้วยเครื่องวัดความดันอากาศ โดยวัดเส้นผ่านศูนย์กลางปากขวดทุกขวด ไม่ใช่เพียงตัวอย่างแบบสุ่ม
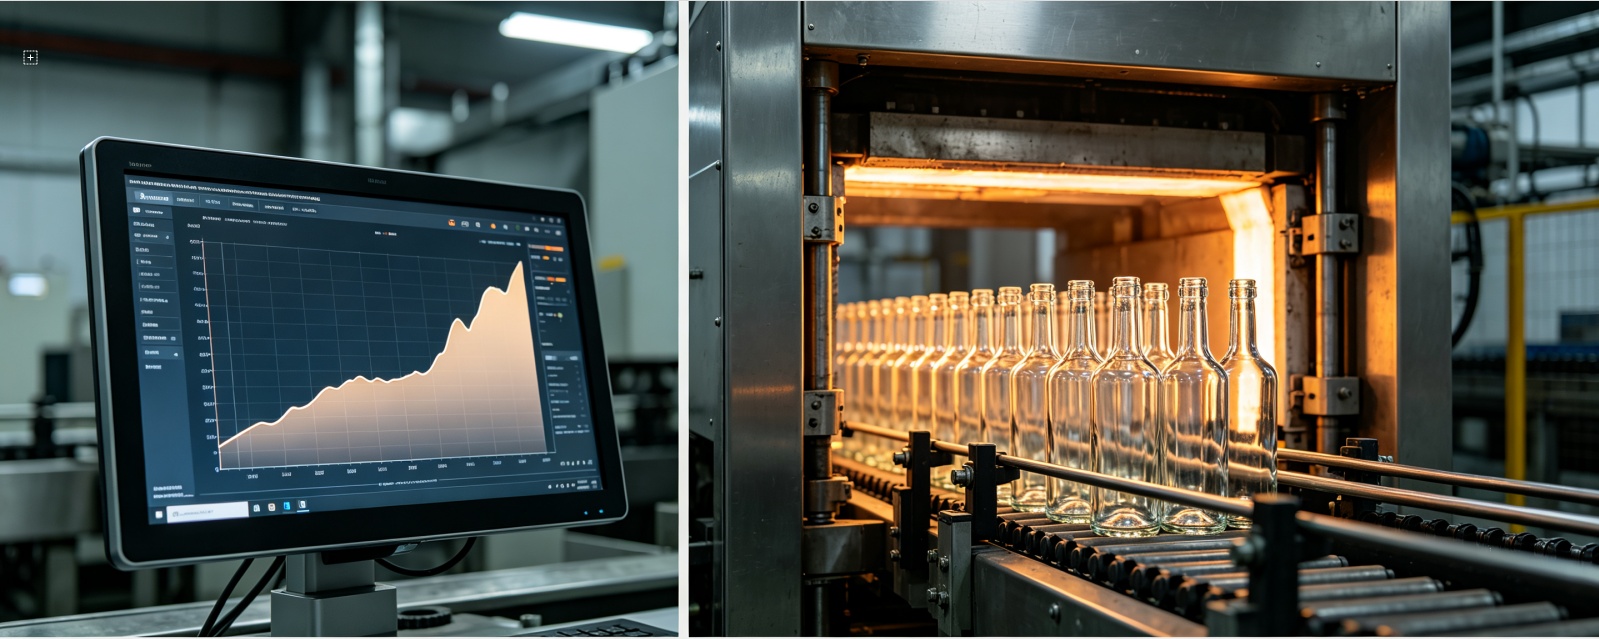
เราปรับเส้นโค้งอุณหภูมิของเตาอบช้า (annealing lehr) และยืดระยะเวลาการอบช้าออก ส่งผลให้ความเครียดภายในกระจกลดลงจนหมด ซึ่งลดความเสี่ยงในการแตกร้าวระหว่างการขนส่งและการบรรจุได้อย่างมาก การอบช้าอย่างเหมาะสมเป็นหนึ่งในขั้นตอนที่ผู้ผลิตขวดแก้วมักมองข้ามมากที่สุด
โรงงานหลายแห่งเร่งขั้นตอนการอบช้าเพื่อเพิ่มปริมาณการผลิต แต่ต้นทุนระยะยาวจะปรากฏขึ้นบนไลน์การบรรจุของลูกค้า เราไม่ลดทอนคุณภาพในขั้นตอนนี้เลย
คำมั่นสัญญาด้านเอกสารสำหรับแต่ละล็อต
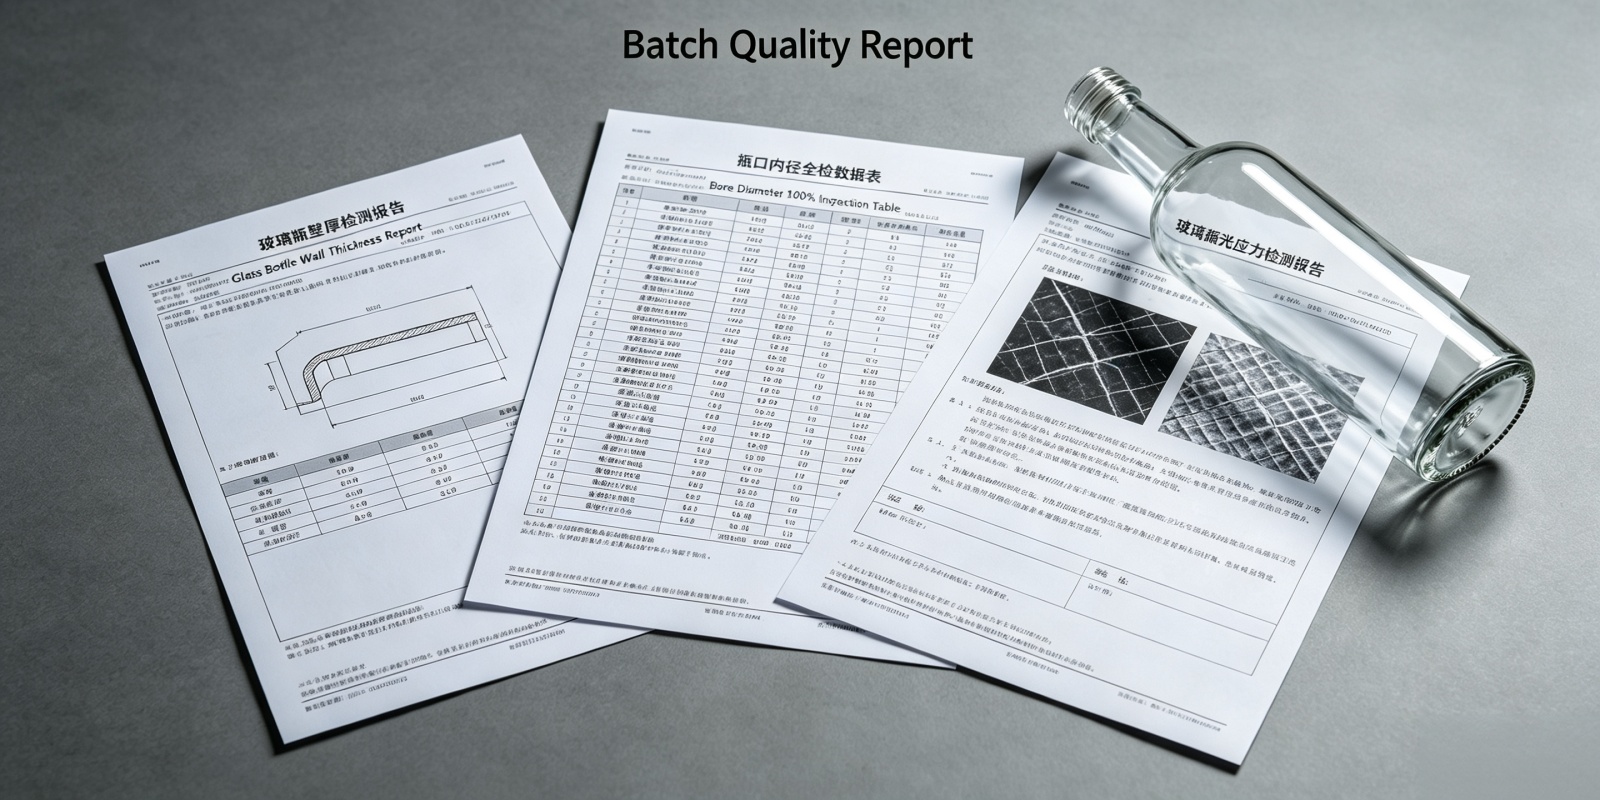
นอกเหนือจากการปรับปรุงกระบวนการแล้ว เรายังมีคำมั่นสัญญาว่าจะจัดเตรียมเอกสารต่อไปนี้พร้อมทุกการจัดส่ง:
- รายงานผลการตรวจสอบความหนาของผนัง: ขวดจำนวน 30 ขวดที่สุ่มเลือกมาอย่างสุ่ม วัดค่าที่จุดละ 6 จุด
- รายงานการตรวจสอบเส้นผ่านศูนย์กลางรูเจาะ: สรุปข้อมูลการตรวจสอบแบบเต็มรูปแบบ 100%
- รายงานการตรวจสอบความเครียดจากการอบอ่อน: ยืนยันผลแล้วด้วยการทดสอบด้วยแสงโพลาไรซ์
- ตัวอย่างเก็บไว้: ขวด 5 ขวดต่อชุดการผลิต จัดเก็บเป็นระยะเวลา 12 เดือนเพื่อการติดตามย้อนกลับ
ระดับของเอกสารเช่นนี้เป็นแนวทางปฏิบัติมาตรฐานสำหรับผู้ผลิตขวดแก้วแบบกำหนดพิเศษระดับมืออาชีพที่ให้บริการอุตสาหกรรมสุรา ซึ่งจะทำให้ลูกค้าสามารถติดตามย้อนกลับได้ครบถ้วน และเปลี่ยนคุณภาพจากคำมั่นสัญญาให้กลายเป็นหลักฐานที่ตรวจสอบได้จริง
5. ผลลัพธ์ที่ได้
| การผลิตจริง | อัตราการปฏิเสธสินค้า | สถานะ |
|---|---|---|
| รอบที่ 1 | 1.8% | ต่ำกว่า 2% ✓ |
| รอบที่ 2 | 1.5% | ต่ำกว่า 2% ✓ |
| รอบที่ 3 | 1.2% | ต่ำกว่า 2% ✓ |
| รอบที่ 4 | 1.6% | ต่ำกว่า 2% ✓ |
| รอบที่ 5 | 1.4% | ต่ำกว่า 2% ✓ |
| รอบที่ 6 | 1.3% | ต่ำกว่า 2% ✓ |
- อัตราการปฏิเสธของแต่ละล็อต: ในการผลิตต่อเนื่องหกครั้ง อัตราการปฏิเสธอยู่ที่ 1.8%, 1.5%, 1.2%, 1.6%, 1.4% และ 1.3% ตามลำดับ ซึ่งทั้งหมดต่ำกว่า 2% เมื่อเปรียบเทียบกับช่วงก่อนหน้าที่อยู่ที่ 12–15% นี่แสดงถึงการปรับปรุงคุณภาพโดยประมาณ 85%
- ประสิทธิภาพของสายการบรรจุ: ลูกค้ารายงานว่าอัตราการแตกหักบนสายการบรรจุลดลงจาก 12–15 ขวดต่อ 10,000 ขวด เหลือเพียง 1–2 ขวดต่อ 10,000 ขวด และความเร็วในการบรรจุเพิ่มขึ้นประมาณร้อยละ 8
- การเติบโตของปริมาณ: ในปีที่สองของการร่วมมือ ลูกค้าเพิ่มปริมาณการสั่งซื้อรายปีจาก 120,000 เป็น 300,000 หน่วย และเพิ่มประเภทขวดใหม่เพิ่มอีกสองแบบ การเติบโตนี้ไม่ได้เกิดจากปัจจัยด้านราคา แต่เกิดจากความมั่นใจว่าขวดจะทำงานได้อย่างสม่ำเสมอ
- การประหยัดค่าใช้จ่าย: ลูกค้าประเมินว่าสามารถประหยัดค่าใช้จ่ายประจำปีได้มากกว่า 15,000 ยูโร เพียงแค่ค่าการคัดแยกและค่าคืนสินค้า
สำหรับแบรนด์สุราหรือผู้นำเข้าใด ๆ ที่ดำเนินงานบนสายการบรรจุความเร็วสูง ตัวเลขเหล่านี้มีน้ำหนักมากกว่าความแตกต่างของราคาเพียงเล็กน้อยเสมอ ขวดรัมราคาถูกที่แตกบนสายการบรรจุหรือรั่วระหว่างการขนส่ง แท้จริงแล้วไม่เคยถูกเลย
6. ความคิดเห็นจากลูกค้า
7. กระตุ้นให้ลงมือทำ
กำลังประสบปัญหาความไม่สม่ำเสมอของคุณภาพระหว่างชุดผลิตจากผู้จัดจำหน่ายขวดแก้วปัจจุบันหรือไม่? ส่งรายงานผลการตรวจสอบที่มีอยู่ หรือตัวอย่างขวดที่เสียหายมาให้เราได้เลย เราจะวิเคราะห์กระบวนการผลิตให้ฟรี และจัดทำแผนปรับลดความคลาดเคลื่อน — ไม่มีภาระผูกพันใด ๆ และไม่มีการนำเสนอแบบทั่วไปเพื่อขายสินค้า
ไม่ว่าคุณจะต้องการขวดรัมสำหรับแบรนด์เฉพาะ (private label) ขวดสุราแบบกำหนดเองพร้อมฝาไม้ก๊อก หรือคู่ค้าในการจัดหาขวดสุราสำหรับแบรนด์เฉพาะในระยะยาว เรามุ่งเน้นที่ตัวชี้วัดที่สำคัญจริง ๆ ได้แก่ ความสม่ำเสมอของความหนาผนังขวด ความแม่นยำของเส้นผ่านศูนย์กลางปากขวด (bore tolerance) คุณภาพของการอบร้อนเพื่อลดแรงตึง (annealing quality) และระบบติดตามย้อนกลับที่มีเอกสารรองรับ
ส่งขวดที่เสียหาย หรือรายงานผลการตรวจสอบมาให้เรา
เราจะวิเคราะห์รูปแบบการแตกร้าวของท่าน วัดความคลาดเคลื่อนของเส้นผ่านศูนย์กลาง และจัดทำแผนการปรับความคลาดเคลื่อนให้แคบลงเป็นลายลักษณ์อักษร — โดยไม่มีภาระผูกพันใด ๆ และไม่มีการนำเสนอเชิงขายแบบทั่วไป