
 EN


Un importateur allemand de rhum éprouvait des difficultés depuis plus de deux ans en raison d’une épaisseur incohérente du verre de ses bouteilles de rhum. Le taux de rejet de lots de son fournisseur précédent avait atteint 15 %, provoquant des arrêts de la ligne de remplissage, des fuites au niveau des bouchons et des coûts annuels de tri et de retours supérieurs à 18 000 €. Après avoir fait appel à notre fabrication sur mesure de bouteilles en verre, six séries de production consécutives ont enregistré des taux de rejet inférieurs à 2 %. Le volume annuel d’achats du client est passé de 120 000 à 300 000 unités.
1. Résumé exécutif
Pour un importateur de spiritueux exploitant des lignes de remplissage à haute vitesse, la cohérence lot après lot n’est pas une simple commodité : c’est une exigence fondamentale. Cette étude de cas explique précisément comment nous avons diagnostiqué et résolu des problèmes systémiques de qualité du verre persistants depuis plus de deux ans.
De nombreuses usines peuvent produire un échantillon parfait. Beaucoup moins parviennent à reproduire cet échantillon de façon constante sur des centaines de milliers d’unités. Ce projet démontre que la qualité documentée et reproductible est réalisable à grande échelle.
2. Contexte client
Le client est une société d’importation et de distribution de spiritueux, basée à Hambourg, en Allemagne, spécialisée dans les rhums des Caraïbes. Elle approvisionne environ 400 points de vente en Allemagne et en Autriche. Son volume annuel d’importation était d’environ 120 000 bouteilles de rhum, utilisant une bouteille carrée standard de 700 ml, à col long et finition liège.
Pour un importateur de spiritueux de cette ampleur, la bouteille n’est pas seulement un contenant : c’est le premier point de contact physique du produit avec le consommateur. Une qualité incohérente du verre affecte directement l’efficacité des lignes de remplissage, la sécurité lors du transport et la présentation en rayon. C’est pourquoi de nombreuses marques européennes de spiritueux privilégient désormais la collaboration avec un fabricant fiable de bouteilles en verre sur mesure, plutôt que de rechercher systématiquement le devis le plus bas.
3. Le défi
Le fournisseur précédent du client avait bien performé lors de la phase d’échantillonnage. Toutefois, dès le lancement de la production de masse, des problèmes systémiques sont apparus :
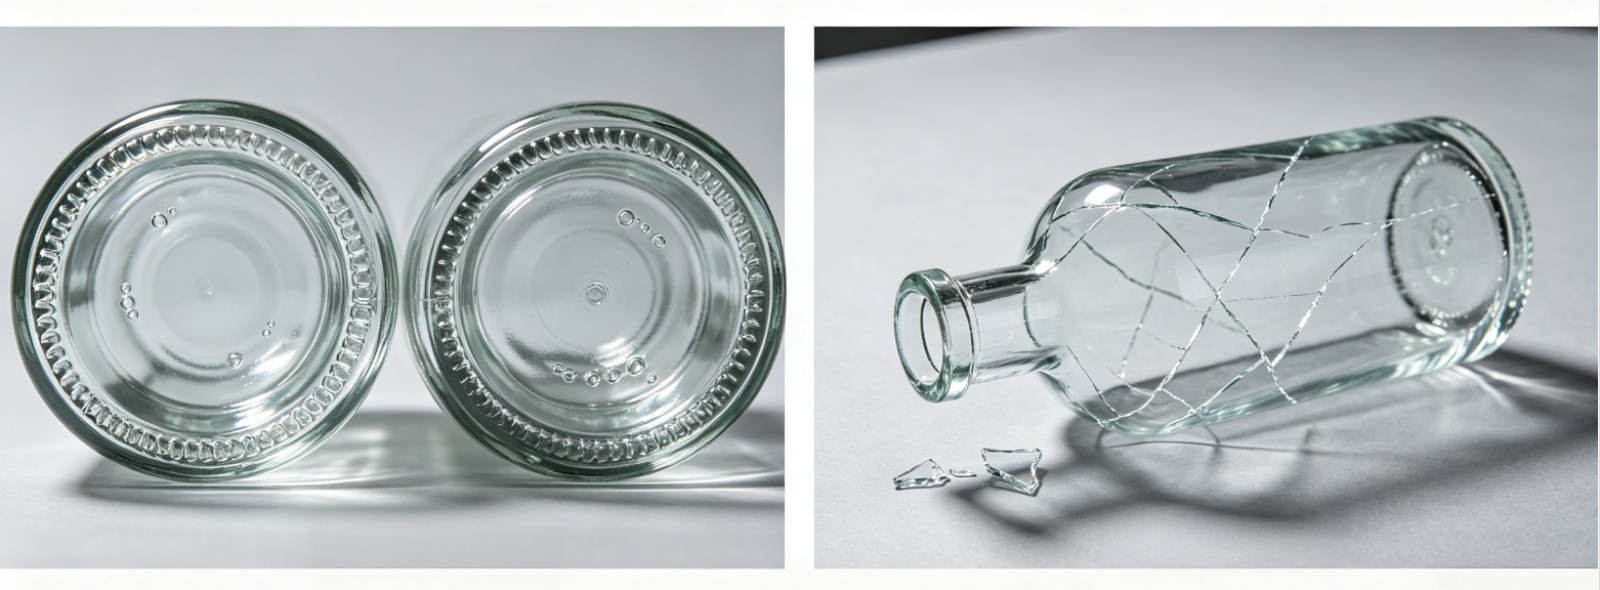
- Épaisseur inégale du verre : Un côté de la paroi de la bouteille était nettement plus fin, provoquant fréquemment des cassures sur la ligne de remplissage. Il s’agit d’un défaut courant lorsque la répartition du verre n’est pas correctement maîtrisée pendant le processus de formage.
- Tolérance excessive de l’orifice : Le diamètre intérieur de l’ouverture de la bouteille présentait trop de variation, entraînant un scellement instable du bouchon. Certains produits ont fui pendant le transport — un problème grave pour toute bouteille de rhum haut de gamme.
- Taux élevé de rejets par lot : Le taux de rejet a oscillé entre 12 % et 15 % pendant plus de deux ans. Le client a estimé que les coûts annuels de tri et de retours dépassaient 18 000 €.
- Absence de rapports d’inspection : Le fournisseur n’a pas pu fournir de rapports d’inspection dimensionnelle pour chaque lot, ce qui rendait impossible pour le client de retracer les lots défectueux ou d’en tenir quiconque responsable.
Le responsable des achats du client a résumé cette source de frustration :
Il s’agit d’une histoire courante dans le secteur des bouteilles pour spiritueux. De nombreuses usines sont capables de produire un échantillon parfait. Beaucoup moins parviennent à reproduire ce même échantillon de façon constante sur des centaines de milliers d’unités. Pour un importateur de bouteilles de rhum qui travaille avec des bouchons en liège et des lignes de remplissage à haute vitesse, la constance n’est pas une simple option : c’est une exigence fondamentale.
4. La solution
Lorsque nous avons repris le projet, nous n’avons pas précipité la soumission d’un devis. Au lieu de cela, nous avons consacré les deux premières semaines à diagnostiquer les causes profondes. Notre approche s’est concentrée sur trois domaines critiques : le contrôle de l’épaisseur du verre, la tolérance du goulot et l’élimination des contraintes de recuit.
Nous avons demandé au client de nous envoyer des échantillons de bouteilles cassées issues des six derniers mois, accompagnés des paramètres de sa ligne de remplissage. En analysant les positions de rupture et les points de contrainte, nous avons confirmé que la casse était principalement due à deux facteurs : une répartition inégale de l’épaisseur des parois et un recuit insuffisant.
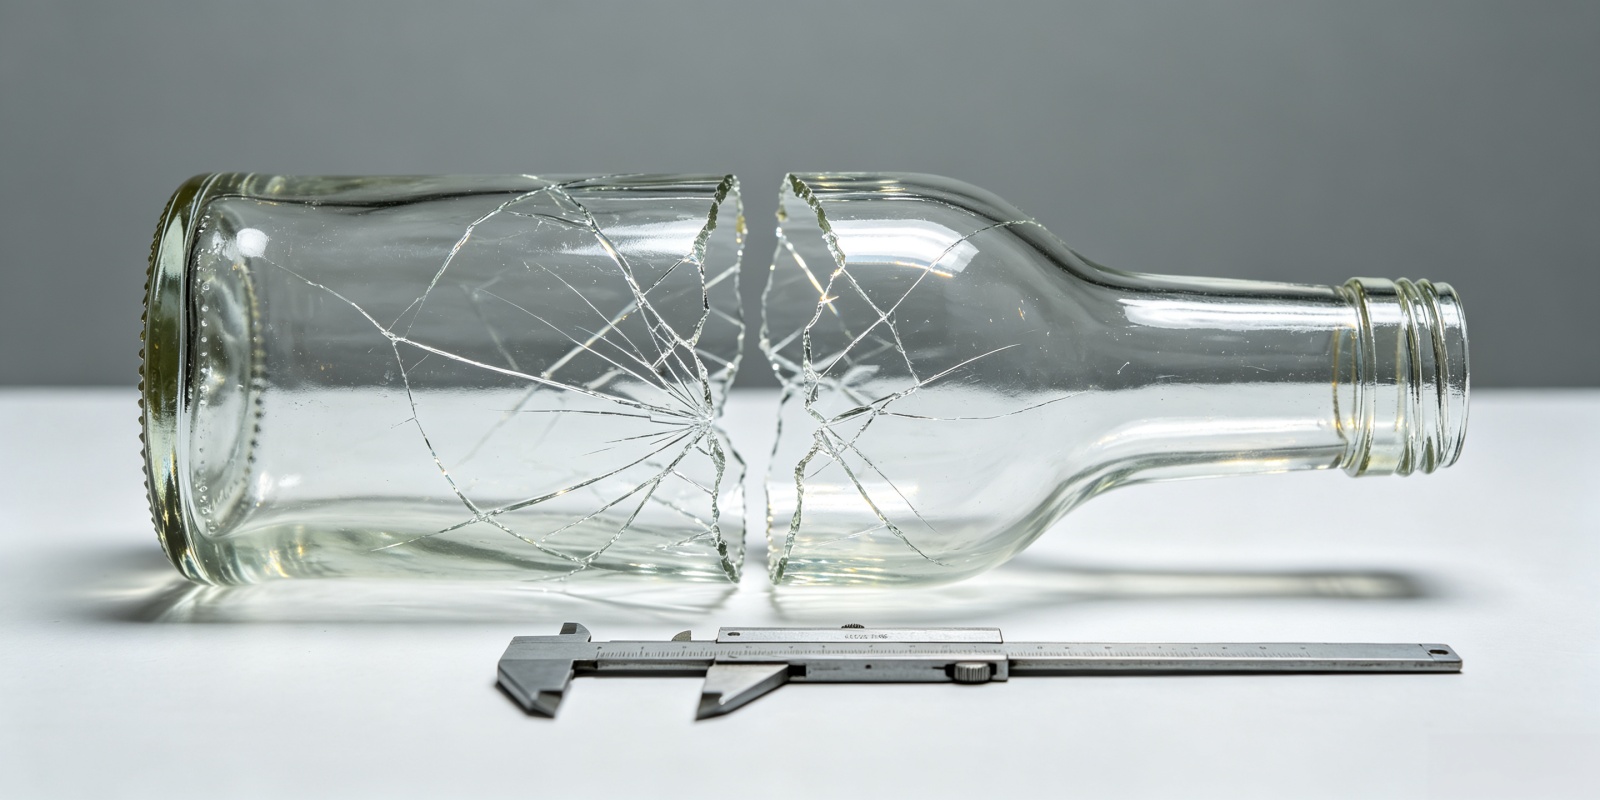
Nous avons recalibré la zone de l’anneau de col du moule. La tolérance du diamètre intérieur est passée de ±0,8 mm à ±0,3 mm. Pendant la production, nous avons mis en œuvre un contrôle à 100 % du goulot à l’aide d’un comparateur pneumatique — le diamètre de l’ouverture de chaque bouteille est mesuré, et non seulement celui d’un échantillon aléatoire.
Nous avons ajusté la courbe de température du four de recuit et prolongé la durée de recuit. Cela a éliminé les contraintes internes dans le verre, réduisant ainsi considérablement le risque de casse pendant le transport et le remplissage. Un recuit adéquat constitue l’une des étapes les plus négligées dans la fabrication des bouteilles en verre.
De nombreuses usines accélèrent la phase de recuit afin d’augmenter leur production, mais le coût à long terme se fait sentir sur la ligne de remplissage du client. Nous n’avons pas pris de raccourcis à ce stade.
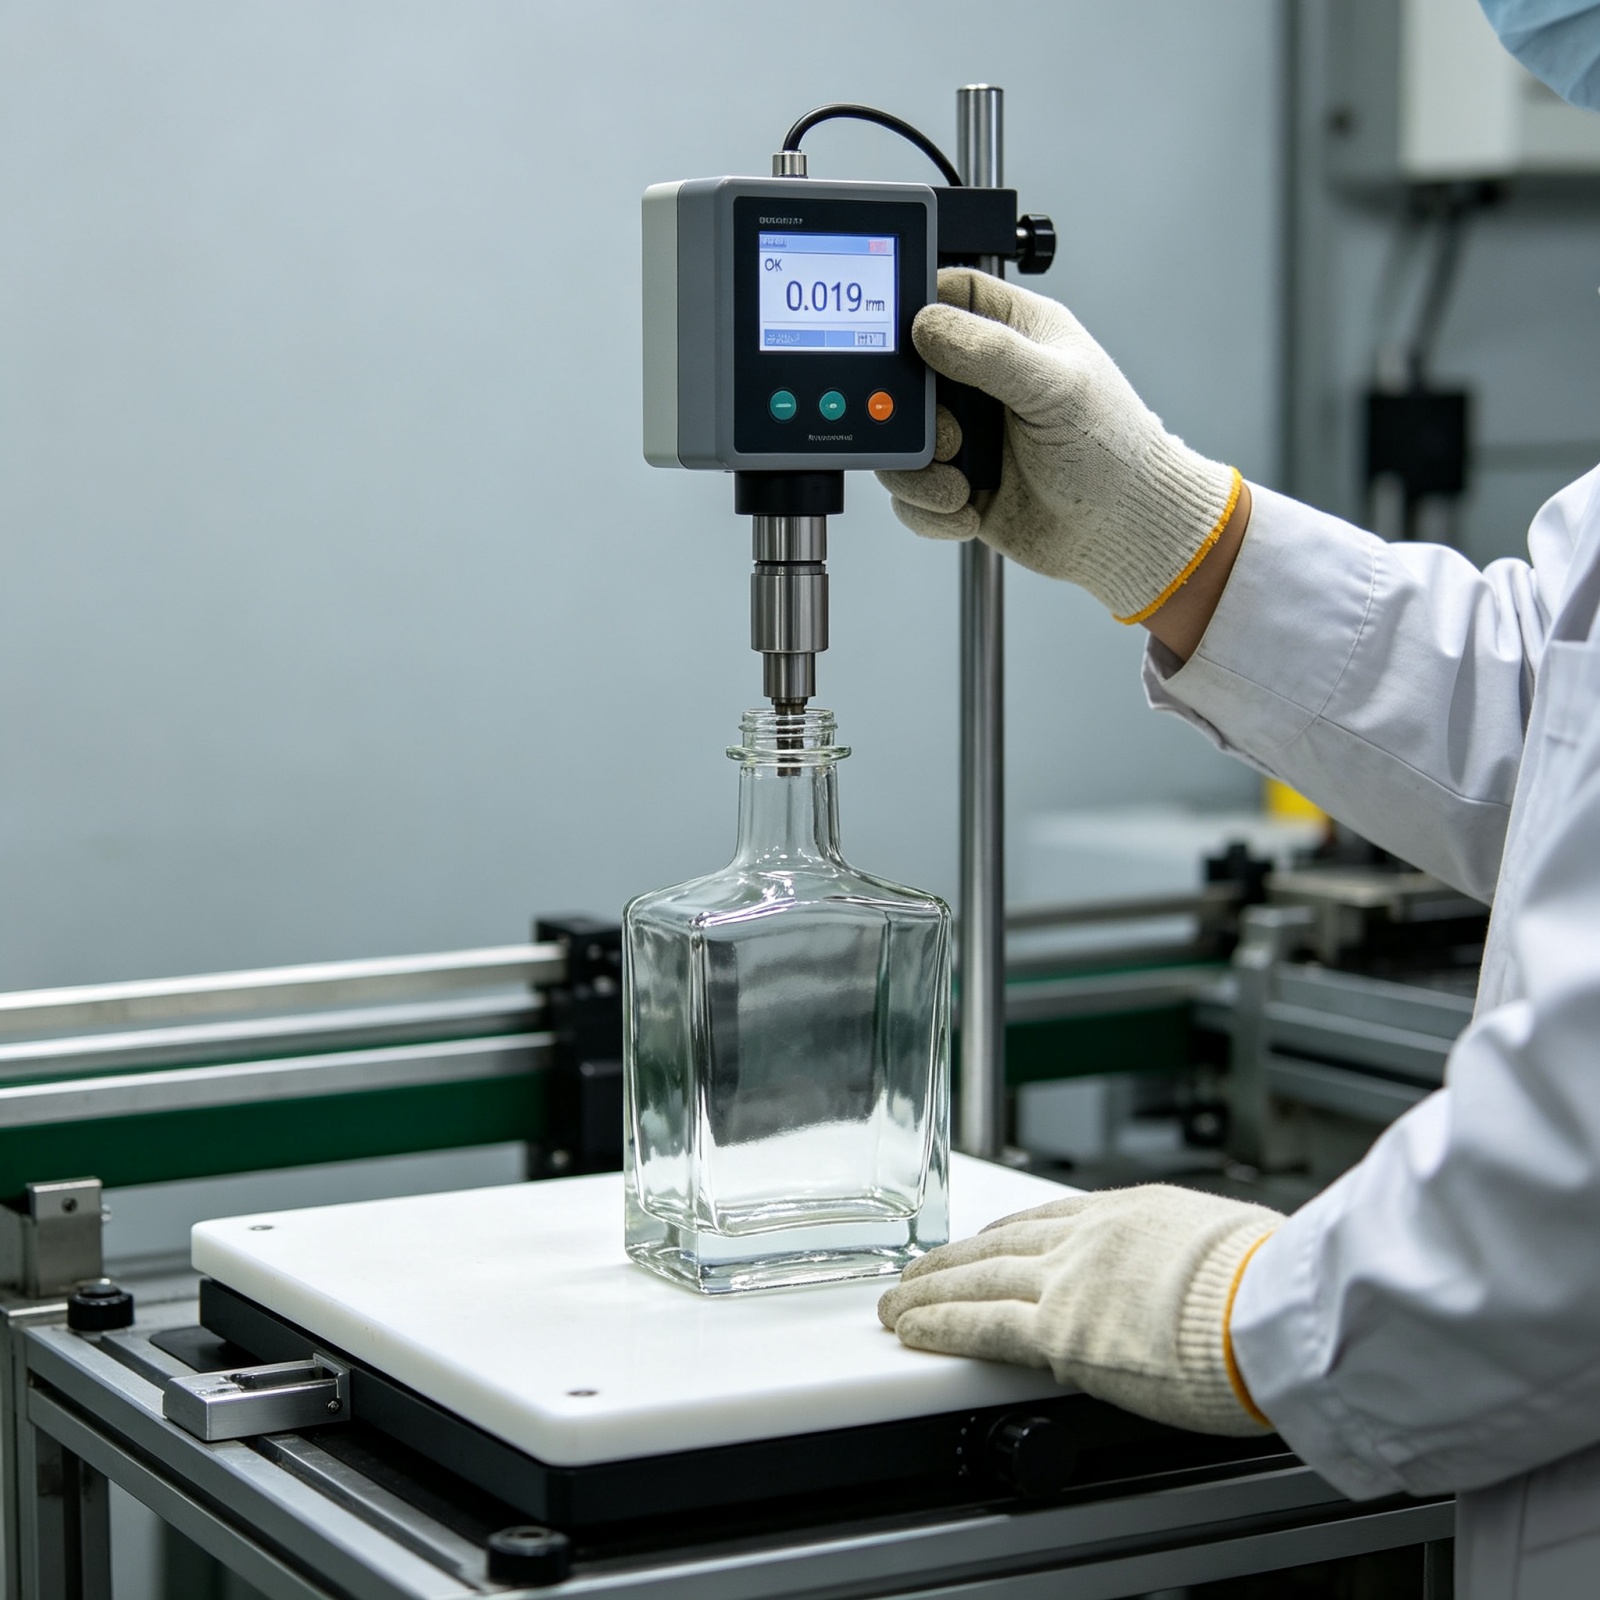
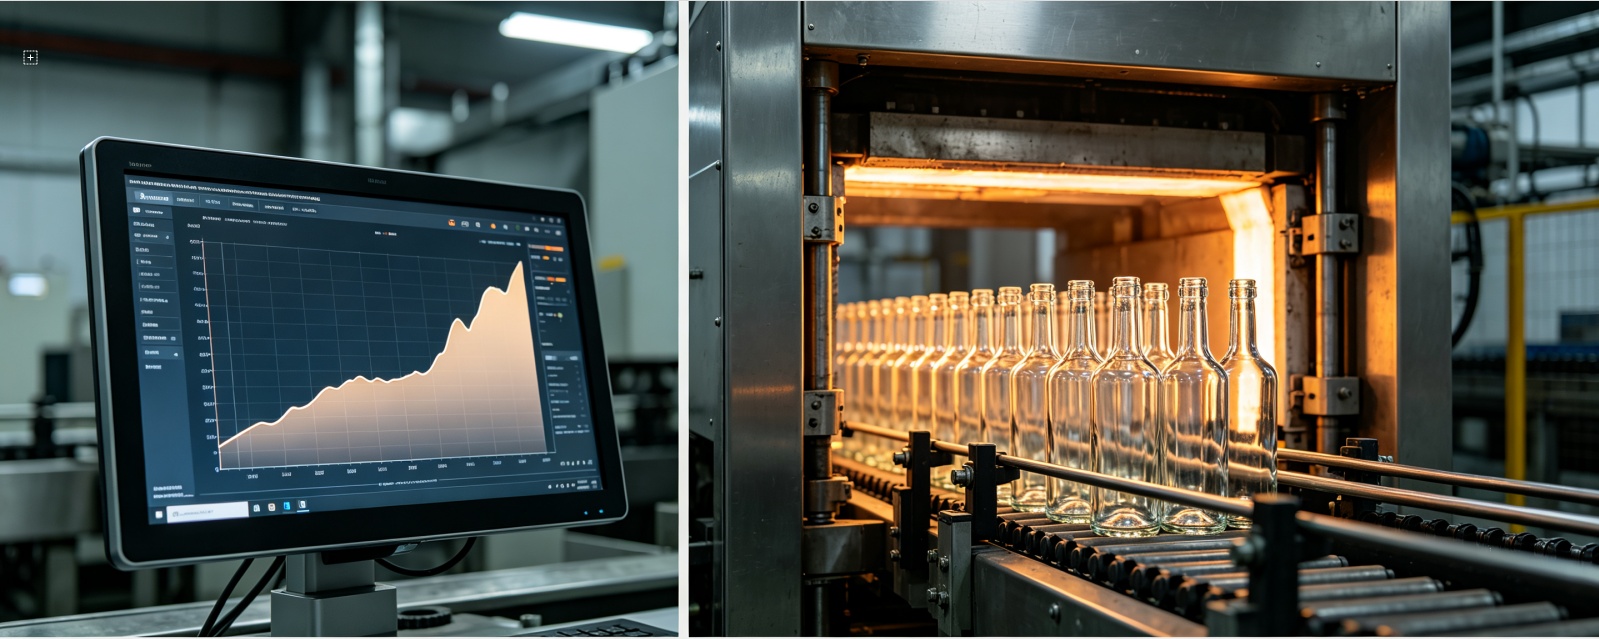
Engagement relatif à la documentation par lot
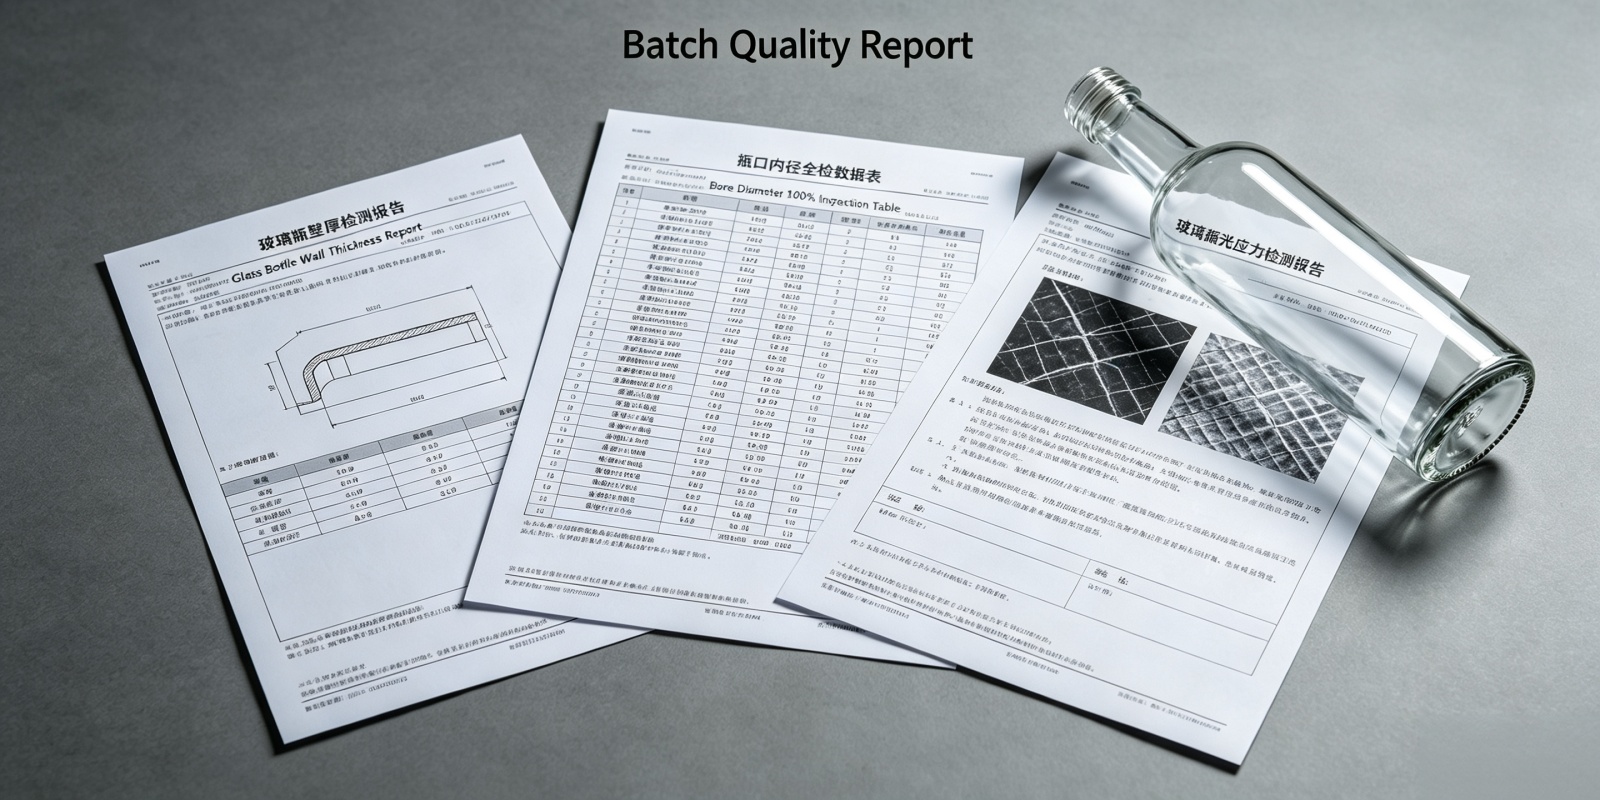
En complément des améliorations de procédé, nous nous engageons à fournir avec chaque expédition la documentation suivante :
- Rapport d’inspection de l’épaisseur de paroi : 30 bouteilles sélectionnées au hasard, mesurées en 6 points chacune.
- Rapport d’inspection du diamètre de l’orifice : synthèse des données d’inspection complète à 100 %.
- Rapport d’inspection des contraintes de recuit : Vérifié par essai à la lumière polarisée.
- Échantillons conservés : 5 bouteilles par lot, stockées pendant 12 mois à des fins de traçabilité.
Ce niveau de documentation constitue une pratique standard pour un fabricant professionnel de bouteilles en verre sur mesure desservant le secteur des spiritueux. Il offre au client une traçabilité totale et transforme la qualité d’une simple promesse en un registre vérifiable.
5. Les résultats
| Série de production | Taux de rejet | Statut |
|---|---|---|
| Série 1 | 1.8% | Inférieur à 2 % ✓ |
| Série 2 | 1.5% | Inférieur à 2 % ✓ |
| Série 3 | 1.2% | Inférieur à 2 % ✓ |
| Série 4 | 1.6% | Inférieur à 2 % ✓ |
| Série 5 | 1.4% | Inférieur à 2 % ✓ |
| Série 6 | 1.3% | Inférieur à 2 % ✓ |
- Taux de rejet par lot : Sur six séries consécutives de production, les taux de rejet étaient de 1,8 %, 1,5 %, 1,2 %, 1,6 %, 1,4 % et 1,3 % — tous inférieurs à 2 %. Par rapport aux précédents taux de 12 à 15 %, cela représente une amélioration de la qualité d’environ 85 %.
- Efficacité de la ligne de remplissage : Le client a indiqué que le taux de casse sur la ligne de remplissage était passé de 12 à 15 bouteilles par 10 000 à 1 à 2 bouteilles par 10 000. La vitesse de remplissage a augmenté d’environ 8 %.
- Croissance du volume : Durant la deuxième année de collaboration, le client a porté son volume annuel d’achats de 120 000 à 300 000 unités et a ajouté deux nouveaux types de bouteilles. Cette croissance ne résultait pas d’une réduction des prix, mais bien de la confiance accordée à la performance constante des bouteilles.
- Économies de coûts : Le client a estimé ses économies annuelles à plus de 15 000 € rien que sur les coûts de tri et de retour.
Pour toute marque ou importateur de spiritueux exploitant des lignes de remplissage à haute vitesse, ces chiffres comptent davantage qu’une différence marginale de prix. Une bouteille de rhum bon marché qui se casse sur la ligne ou fuit pendant le transport n’est jamais véritablement bon marché.
6. Témoignage client
7. Appel à l’action
Vous rencontrez des problèmes d’incohérence de qualité entre lots auprès de votre fournisseur actuel de bouteilles en verre ? Envoyez-nous vos rapports d’inspection existants ou des échantillons de bouteilles cassées. Nous réaliserons gratuitement un diagnostic de processus et vous fournirons un plan de resserrement des tolérances — sans engagement, sans discours commercial générique.
Que vous ayez besoin d’une bouteille de rhum en marque propre, d’une bouteille personnalisée pour spiritueux avec finition liège, ou d’un partenaire d’approvisionnement à long terme pour des bouteilles de liqueur en marque propre, nous concentrons notre attention sur les indicateurs qui comptent réellement : régularité de l’épaisseur des parois, tolérance du diamètre intérieur, qualité du recuit et traçabilité documentée.
Envoyez-nous vos bouteilles cassées ou vos rapports d’inspection
Nous analyserons vos motifs de fissuration, mesurerons votre tolérance de perçage et vous fournirons un plan écrit de resserrement des tolérances — sans engagement, sans discours commercial générique.