
 EN


Un importatore tedesco di rum aveva affrontato per oltre due anni problemi di spessore irregolare del vetro nelle bottiglie di rum. Il tasso di rifiuto dei lotti del fornitore precedente aveva raggiunto il 15%, causando fermi della linea di riempimento, perdite dai tappi e costi annuali superiori a 18.000 € per la selezione e la restituzione dei prodotti. Dopo aver passato alla produzione personalizzata di bottiglie in vetro da parte nostra, sei cicli consecutivi di produzione hanno ottenuto tassi di rifiuto inferiori al 2%. Il volume annuo di acquisti del cliente è cresciuto da 120.000 a 300.000 unità.
1. Riassunto Esecutivo
Per un importatore di distillati che gestisce linee di riempimento ad alta velocità, la coerenza lotto dopo lotto non è un semplice vantaggio: è il livello minimo richiesto. Questo caso illustra nel dettaglio come abbiamo diagnosticato e risolto problemi sistemici di qualità del vetro persistiti per oltre due anni.
Molte fabbriche riescono a produrre un campione perfetto. Molto meno sono in grado di riprodurre quel campione in modo coerente su centinaia di migliaia di unità. Questo progetto dimostra che una qualità documentata e riproducibile è effettivamente raggiungibile su larga scala.
2. Contesto del cliente
Il cliente è un’azienda tedesca con sede ad Amburgo, specializzata nell’importazione e distribuzione di distillati, in particolare rum caraibico. Fornisce circa 400 punti vendita in Germania e Austria. Il suo volume annuo di importazioni era di circa 120.000 bottiglie di rum, utilizzando una bottiglia standard da 700 ml, quadrata, con collo lungo e tappo in sughero.
Per un importatore di distillati di questa portata, la bottiglia non è soltanto un contenitore: è il primo punto di contatto fisico del prodotto con il consumatore. Una qualità del vetro non uniforme influisce direttamente sull’efficienza della linea di riempimento, sulla sicurezza durante il trasporto e sull’impatto espositivo sugli scaffali. È per questo che sempre più marchi europei di distillati scelgono oggi di collaborare con un produttore affidabile di bottiglie personalizzate in vetro, anziché inseguire il preventivo più basso.
3. La sfida
Il fornitore precedente del cliente aveva ottenuto buoni risultati nella fase di campionamento. Tuttavia, una volta avviata la produzione su larga scala, emersero problemi sistemici:
- Spessore del vetro non uniforme: Un lato della parte centrale della bottiglia era visibilmente più sottile, causando frequenti rotture sulla linea di riempimento. Si tratta di un difetto comune quando la distribuzione del vetro non è adeguatamente controllata durante la fase di formatura.
- Tolleranza eccessiva del diametro interno del collo: Il diametro interno dell’imboccatura della bottiglia presentava variazioni troppo ampie, provocando una tenuta instabile del tappo. Alcuni prodotti hanno perso liquido durante il trasporto — un problema serio per qualsiasi bottiglia di rum premium.
- Alto tasso di rifiuto per lotto: Il tasso di rifiuto si è attestato tra il 12% e il 15% per oltre due anni. Il cliente ha stimato che i costi annuali legati alla selezione e al reso superassero i 18.000 €.
- Nessun rapporto di ispezione: Il fornitore non è stato in grado di fornire rapporti di ispezione dimensionale per ogni lotto, rendendo impossibile per il cliente rintracciare i lotti problematici o attribuire responsabilità a nessuno.
Il responsabile degli acquisti del cliente ha riassunto la frustrazione:
Si tratta di una storia familiare nel settore delle bottiglie per bevande spiritose. Molte fabbriche sanno produrre un campione perfetto; ben poche riescono però a riprodurlo in modo coerente su centinaia di migliaia di unità. Per un importatore di bottiglie per rum che utilizza tappi in sughero e linee di riempimento ad alta velocità, la coerenza non è un semplice vantaggio: è un requisito fondamentale.
4. La soluzione
Quando abbiamo assunto il progetto, non ci siamo affrettati a fornire un preventivo. Invece, abbiamo dedicato le prime due settimane alla diagnosi delle cause profonde. Il nostro approccio si è concentrato su tre aree critiche: controllo dello spessore del vetro, tolleranza del foro e eliminazione delle sollecitazioni da ricottura.
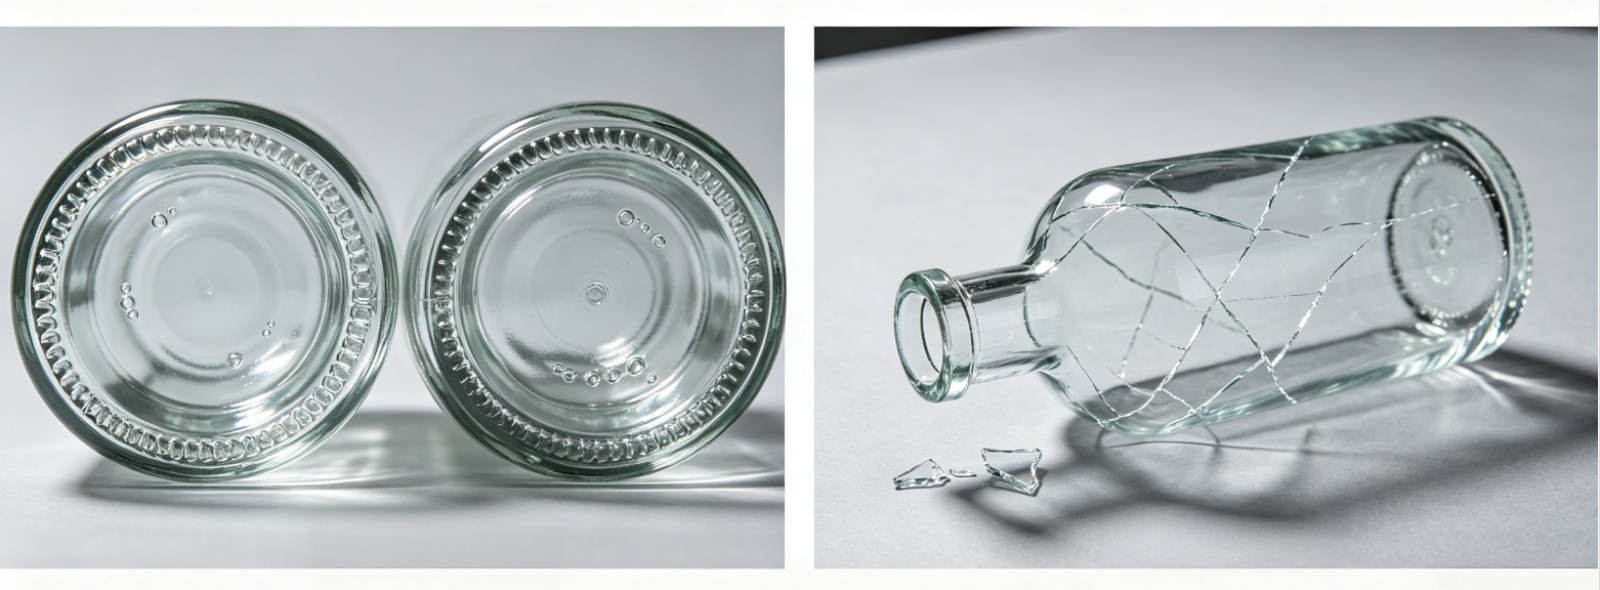
Abbiamo chiesto al cliente di inviarci campioni di bottiglie rotte relative agli ultimi sei mesi, insieme ai parametri della loro linea di riempimento. Analizzando le posizioni delle fratture e i punti di sollecitazione, abbiamo confermato che la rottura era causata principalmente da due fattori: distribuzione non uniforme dello spessore della parete e ricottura insufficiente.
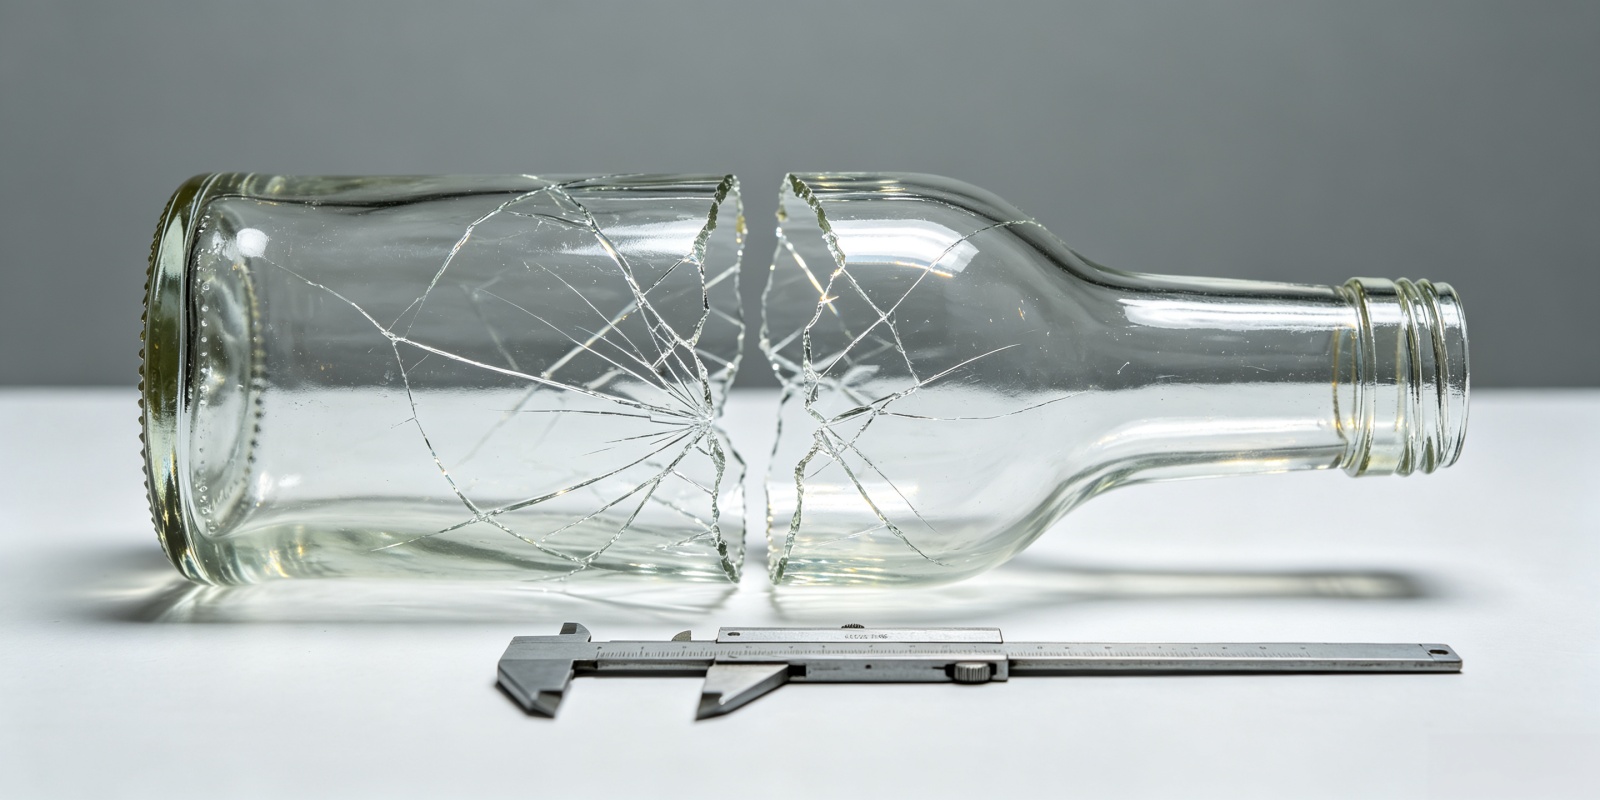
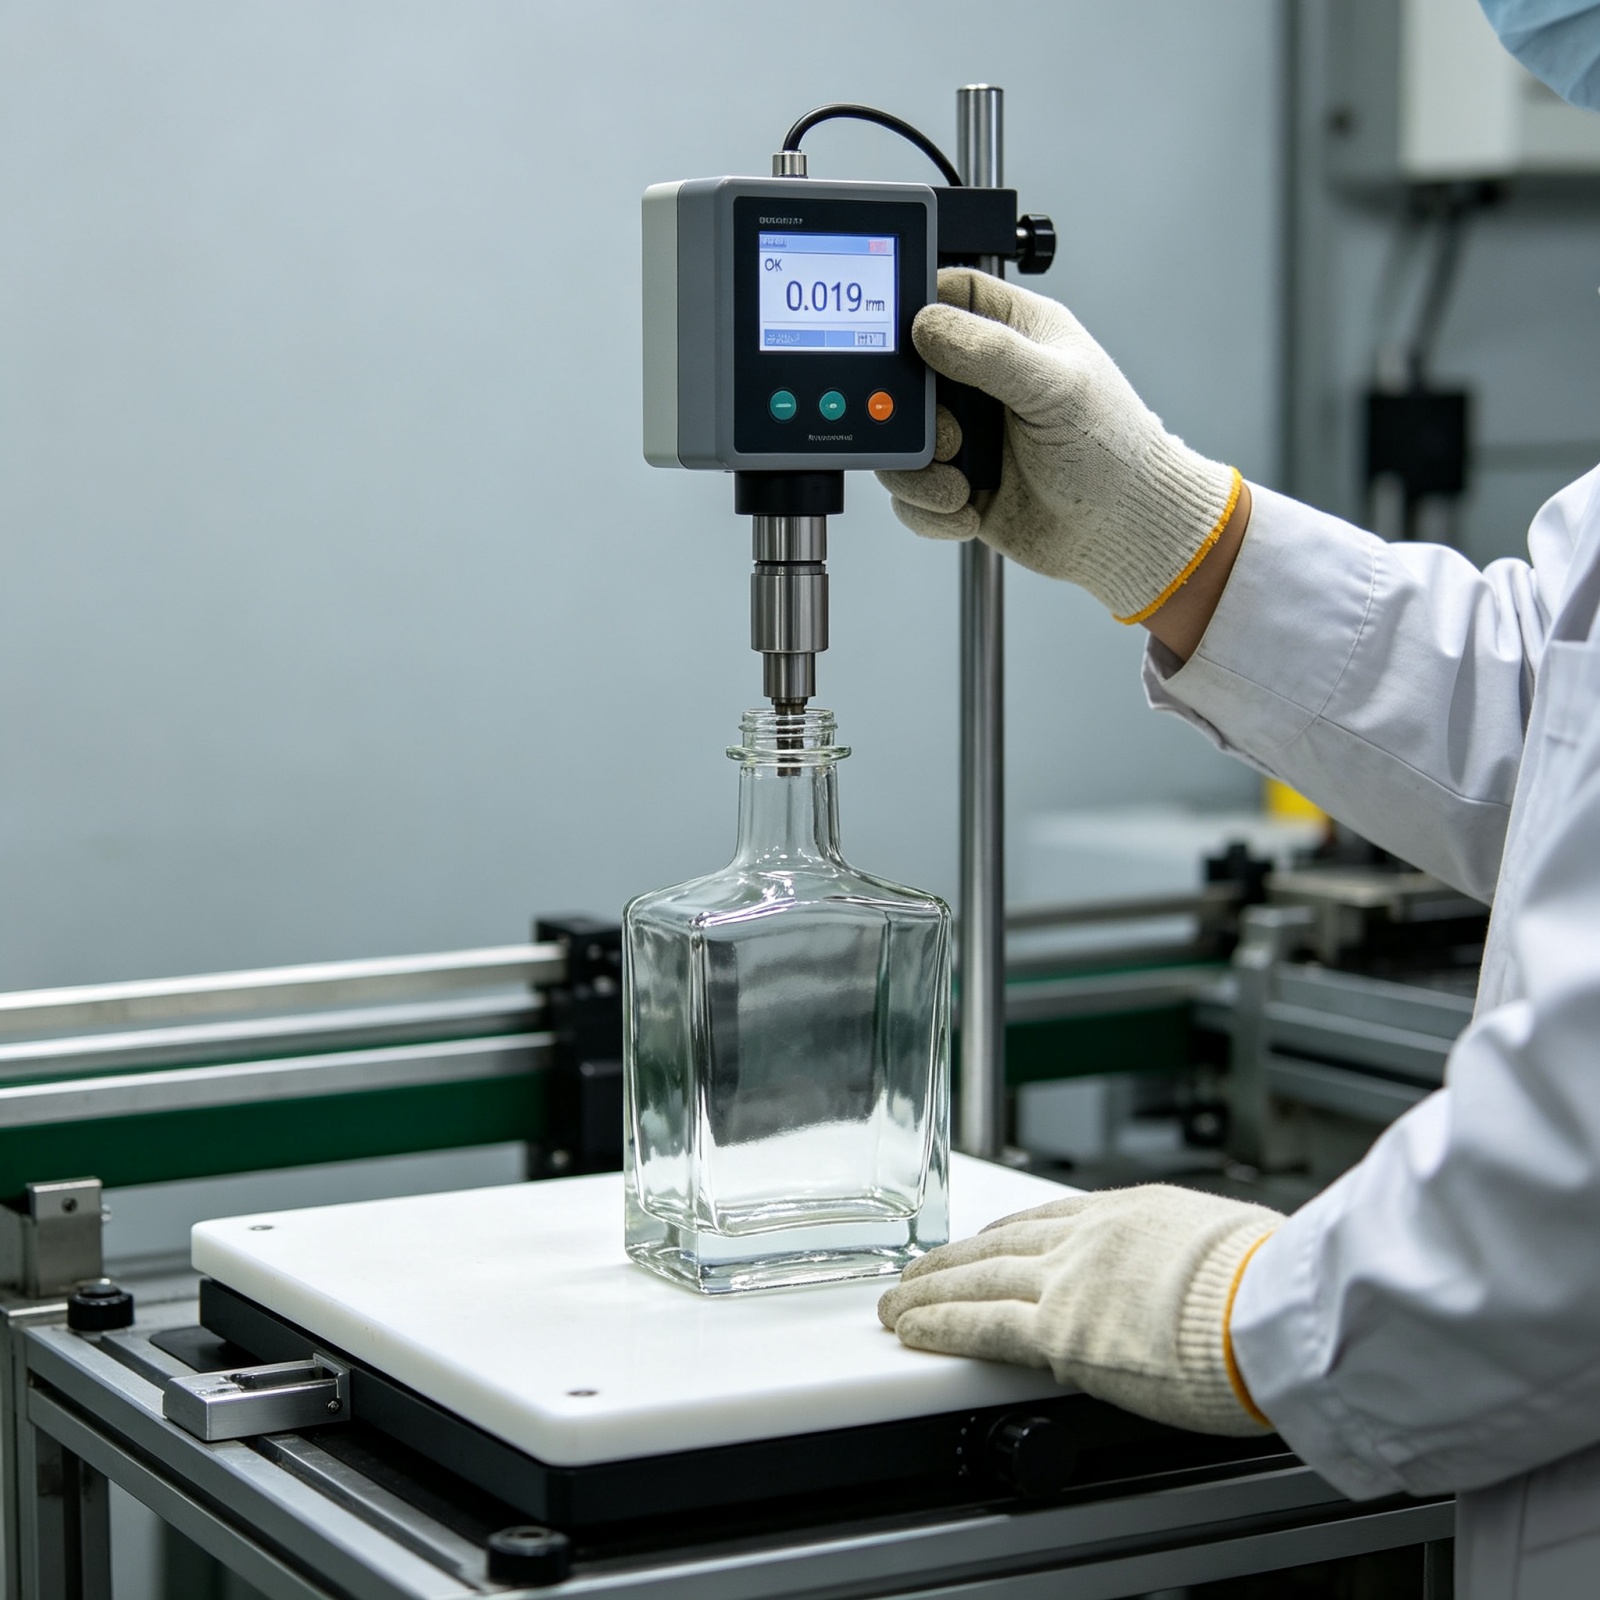
Abbiamo ricalibrato l’area dell’anello del collo dello stampo. La tolleranza del diametro interno è stata ridotta da ±0,8 mm a ±0,3 mm. Durante la produzione, abbiamo introdotto un controllo del foro al 100 % mediante comparatore pneumatico: il diametro dell’imboccatura di ogni singola bottiglia viene misurato, non solo di un campione casuale.
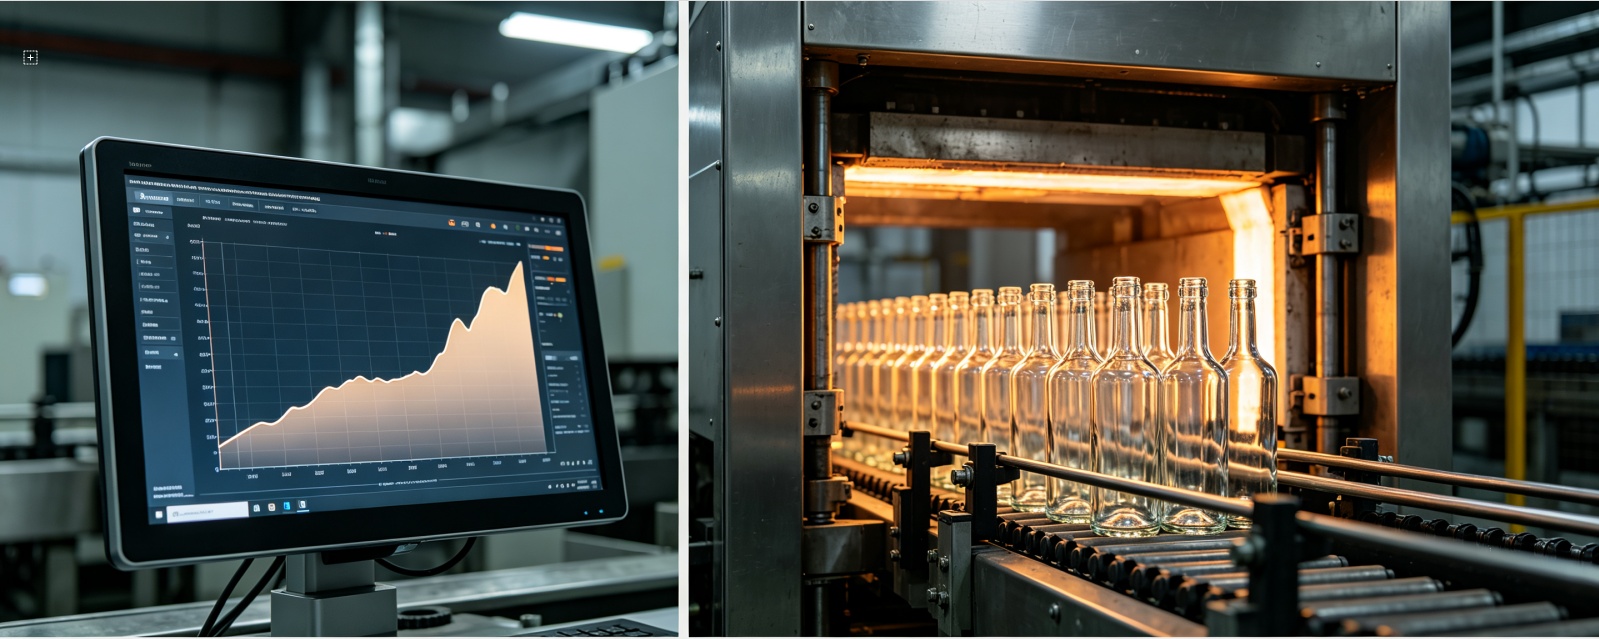
Abbiamo modificato la curva di temperatura del forno di ricottura e prolungato il tempo di ricottura. Ciò ha eliminato le tensioni interne nel vetro, riducendo in modo significativo il rischio di rottura durante il trasporto e il riempimento. Una ricottura adeguata è uno dei passaggi più trascurati nella produzione di bottiglie in vetro.
Molte fabbriche accelerano la fase di ricottura per aumentare la produzione, ma il costo a lungo termine si ripercuote sulla linea di riempimento del cliente. In questo caso non abbiamo fatto compromessi.
Impegno sulla documentazione del lotto
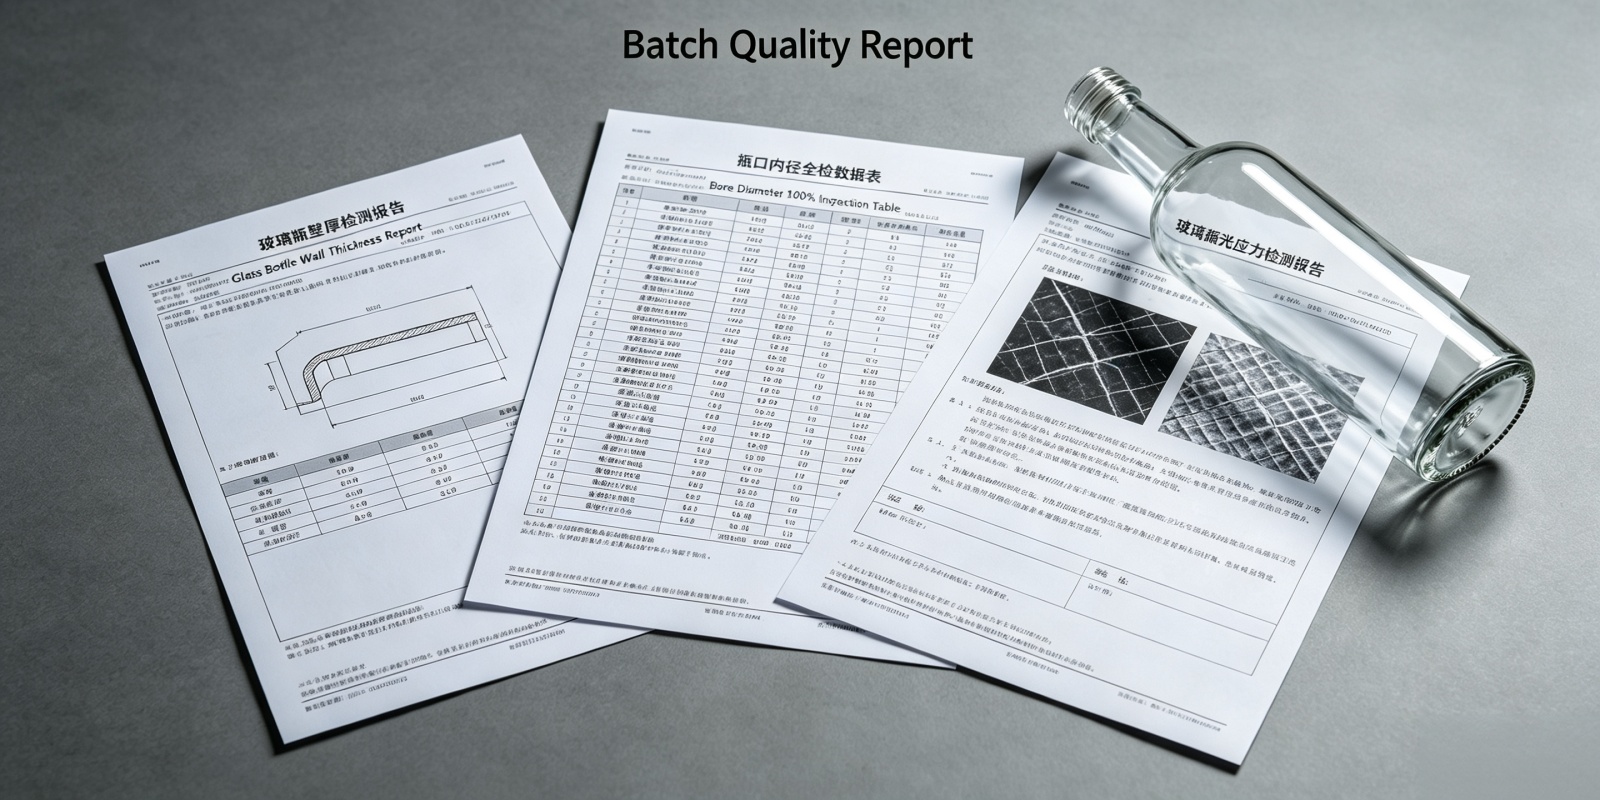
Oltre ai miglioramenti del processo, ci siamo impegnati a fornire con ogni spedizione la seguente documentazione:
- Relazione di ispezione dello spessore della parete: 30 bottiglie selezionate casualmente, misurate in 6 punti ciascuna.
- Relazione di ispezione del diametro del foro: riepilogo dei dati dell’ispezione completa al 100%.
- Relazione di ispezione delle tensioni da ricottura: Verificato mediante test con luce polarizzata.
- Campioni di conservazione: 5 bottiglie per lotto, conservate per 12 mesi ai fini della tracciabilità.
Questo livello di documentazione costituisce una prassi standard per un produttore professionale di bottiglie personalizzate in vetro che opera nel settore delle bevande spiritose. Offre al cliente una tracciabilità completa e trasforma la qualità da una semplice promessa in un documento verificabile.
5. I risultati
| Lotto di produzione | Tasso di rifiuto | Stato |
|---|---|---|
| Ciclo 1 | 1.8% | Sotto il 2% ✓ |
| Ciclo 2 | 1.5% | Sotto il 2% ✓ |
| Ciclo 3 | 1.2% | Sotto il 2% ✓ |
| Ciclo 4 | 1.6% | Sotto il 2% ✓ |
| Ciclo 5 | 1.4% | Sotto il 2% ✓ |
| Ciclo 6 | 1.3% | Sotto il 2% ✓ |
- Tasso di rifiuto del lotto: Nei sei cicli consecutivi di produzione, i tassi di rifiuto sono stati rispettivamente del 1,8%, 1,5%, 1,2%, 1,6%, 1,4% e 1,3% — tutti inferiori al 2%. Rispetto al precedente intervallo del 12–15%, ciò rappresenta un miglioramento qualitativo di circa l’85%.
- Efficienza della linea di riempimento: Il cliente ha riferito che i rotture sulla linea di riempimento sono diminuite da 12–15 bottiglie ogni 10.000 a 1–2 bottiglie ogni 10.000. La velocità di riempimento è aumentata di circa l’8%.
- Crescita del volume: Nel secondo anno di collaborazione, il cliente ha incrementato il volume annuo di acquisto da 120.000 a 300.000 unità e ha aggiunto due nuovi tipi di bottiglia. Questa crescita non è stata determinata dal prezzo, bensì dalla fiducia nella coerenza delle prestazioni delle bottiglie.
- Risparmio sui costi: Il cliente ha stimato un risparmio annuo superiore a 15.000 € soltanto nei costi di selezione e reso.
Per qualsiasi marchio di distillati o importatore che opera con linee di riempimento ad alta velocità, questi dati contano più di una differenza di prezzo marginale. Una bottiglia economica di rum che si rompe sulla linea o perde durante il trasporto non è mai davvero economica.
6. Testimonianza del cliente
7. Azione richiesta
Ha problemi di incoerenza qualitativa da lotto a lotto con il suo attuale fornitore di bottiglie in vetro? Invii i suoi rapporti di ispezione esistenti o campioni di bottiglie rotte. Effettueremo gratuitamente una diagnosi del processo e le forniremo un piano per il restringimento delle tolleranze — senza impegno e senza generiche proposte commerciali.
Che lei abbia bisogno di una bottiglia di rum con marchio privato, di una bottiglia personalizzata per distillati con finitura a tappo di sughero o di un partner di fornitura a lungo termine per bottiglie di liquori con marchio privato, ci concentriamo sulle metriche che contano davvero: coerenza dello spessore della parete, tolleranza del foro, qualità dell’annealing e tracciabilità documentata.
Invii le Sue Bottiglie Rotte o i Rapporti di Ispezione
Analizzeremo i vostri schemi di frattura, misureremo la tolleranza del foro e forniremo un piano scritto per il restringimento delle tolleranze — senza impegno, senza discorsi commerciali generici.