
 EN


Egy német rumimportőr több mint két éve küzdött a rumos üvegek egyenetlen üvegvastagságával. Az előző szállítójuk tétel-elutasítási aránya elérte a 15%-ot, ami töltősor-leállásokat, dugószivárgást és évente több mint 18 000 euró értékű rendezési és visszaküldési költséget eredményezett. Miután áttértek saját gyártású üvegpalackjainkra, hat egymást követő gyártási tételnél az elutasítási arány 2% alá csökkent. Az ügyfél éves vásárlási mennyisége 120 000-ről 300 000 darabra nőtt.
1. Összefoglaló
Egy magas sebességű töltősorokat üzemeltető szeszesital-importőr számára a tételenkénti konzisztencia nem csak kellemes plusz – hanem a legalsó szint. Ebben az esettanulmányban részletesen bemutatjuk, hogyan diagnosztizáltuk és oldottuk meg azon rendszeres üvegminőségi problémákat, amelyek több mint két éve fennálltak.
Sok gyár képes tökéletes mintát készíteni. Sokkal kevesebb gyár tudja ezt a mintát egységesen reprodukálni százezres nagyságrendű termelési mennyiség mellett. Ez a projekt bizonyítja, hogy dokumentált, ismételhető minőség elérhető nagy léptékben.
2. Az ügyfél háttere
A megrendelő egy hamburgi, Németországban székhellyel rendelkező szeszes ital-importáló és forgalmazó cég, amely a karibi rumra specializálódott. Kb. 400 kiskereskedelmi üzletet lát el Németországban és Ausztriában. Éves importjuk kb. 120 000 rumos üveg volt, standard 700 ml-es, négyzet alapú, hosszú nyakú, dugózással záródó üvegekkel.
Ekkora méretű szeszes ital-importőr számára az üveg nem csupán egy tárolóedény – hanem a termék első fizikai érintkezési pontja a fogyasztóval. Az üvegminőség ingadozása közvetlenül befolyásolja a töltővonal hatékonyságát, a szállítás biztonságát és a polcon való megjelenést. Ezért számos európai szeszes italmárka ma már inkább megbízható, egyedi üveggyártó partnert keres, mintsem a legalacsonyabb árajánlatot.
3. A kihívás
A megrendelő korábbi szállítója a mintavételi szakaszban jól teljesített. Azonban a tömeggyártás megkezdése után rendszeres problémák jelentek meg:
- Az üvegfal vastagságának ingadozása: Az üvegtest egyik oldala észrevehetően vékonyabb volt, ami gyakori töréseket okozott a töltővonalon. Ez egy gyakori hiba, ha a folyadéküveg-eloszlás nem megfelelően van szabályozva az üvegformázás során.
- A nyílás túlzott tűrése: Az üveg szájának belső átmérője túlságosan nagy ingadozást mutatott, ami instabil dugózást eredményezett. Egyes termékek szállítás közben kifolytak – komoly probléma bármely prémium rumüvegnél.
- Magas tétel-elutasítási arány: Az elutasítási arány több mint két évig 12–15% között mozgott. A megrendelő becslése szerint az éves szortírozási és visszaküldési költségek meghaladták a 18 000 eurót.
- Hiányzó ellenőrzési jelentések: A szállító nem tudott méretellenőrzési jelentéseket szolgáltatni minden tételhez, így a megrendelő nem tudta nyomon követni a problémás tételt, sem senkit felelőssé tenni.
A megrendelő beszerzési menedzsere összefoglalta a frusztrációt:
Ez egy ismerős történet a szeszesitalos üvegek iparágában. Sok gyár képes tökéletes mintát készíteni. Sokkal kevesebb gyár tudja azonban ezt a mintát konzisztensen reprodukálni több százezer egységnyi termék esetében. Egy rumüveg-importáló számára, aki dugózási felületekkel és nagysebességű töltővonalakkal dolgozik, a konzisztencia nem csak előnyös tulajdonság — hanem alapvető követelmény.
4. A megoldás
Amikor átvettük a projektet, nem siettünk el az árajánlat elkészítésével. Ehelyett az első két hetet a gyökéroka diagnosztizálására fordítottuk. Megközelítésünk három kulcsfontosságú területre összpontosított: üvegfal vastagságának szabályozása, nyakrészen belüli tűréshatár és a feszültségmentesítés (leheletelés) optimalizálása.
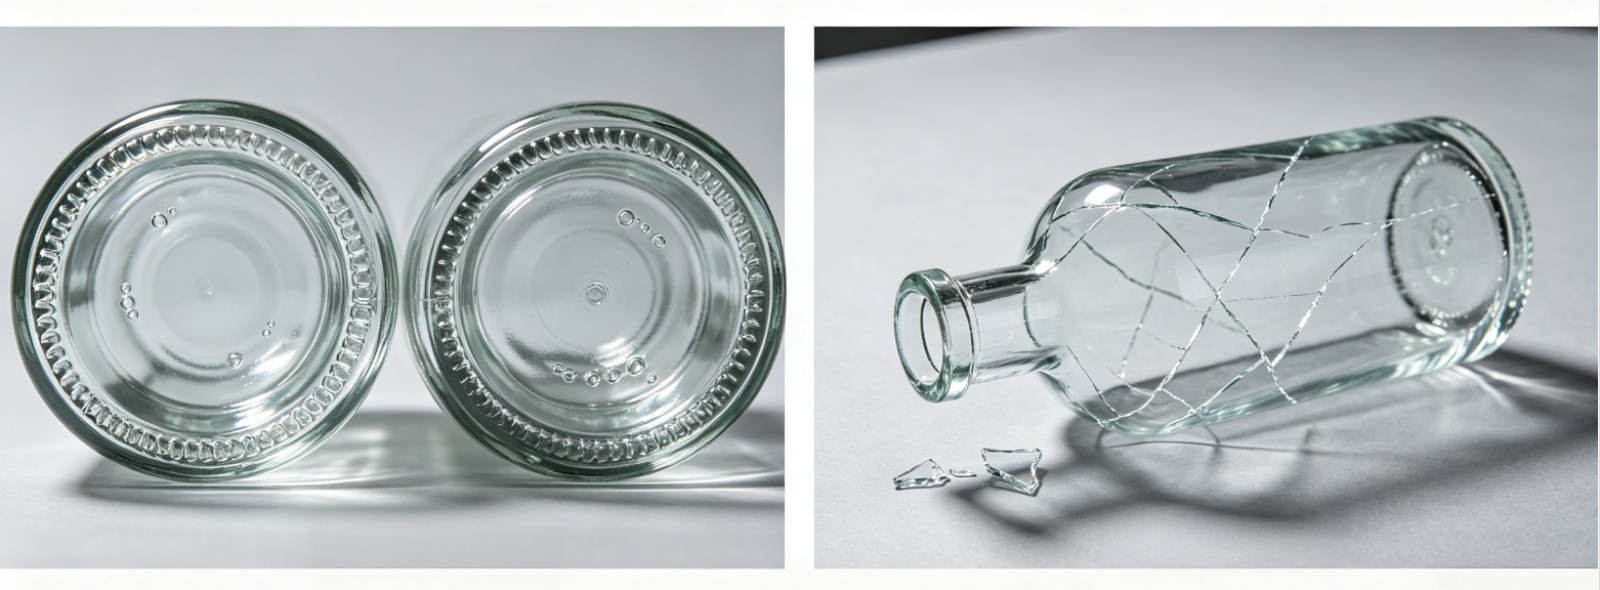
A megrendelőtől kértek, hogy küldjön nekünk a korábbi hat hónapból töredékelt palackmintákat, valamint a töltősor paramétereit. A törési helyek és feszültségpontok elemzésével megerősítettük, hogy a törések főként két tényező miatt következtek be: egyenetlen falvastagság-eloszlás és elégtelen leheletelés.
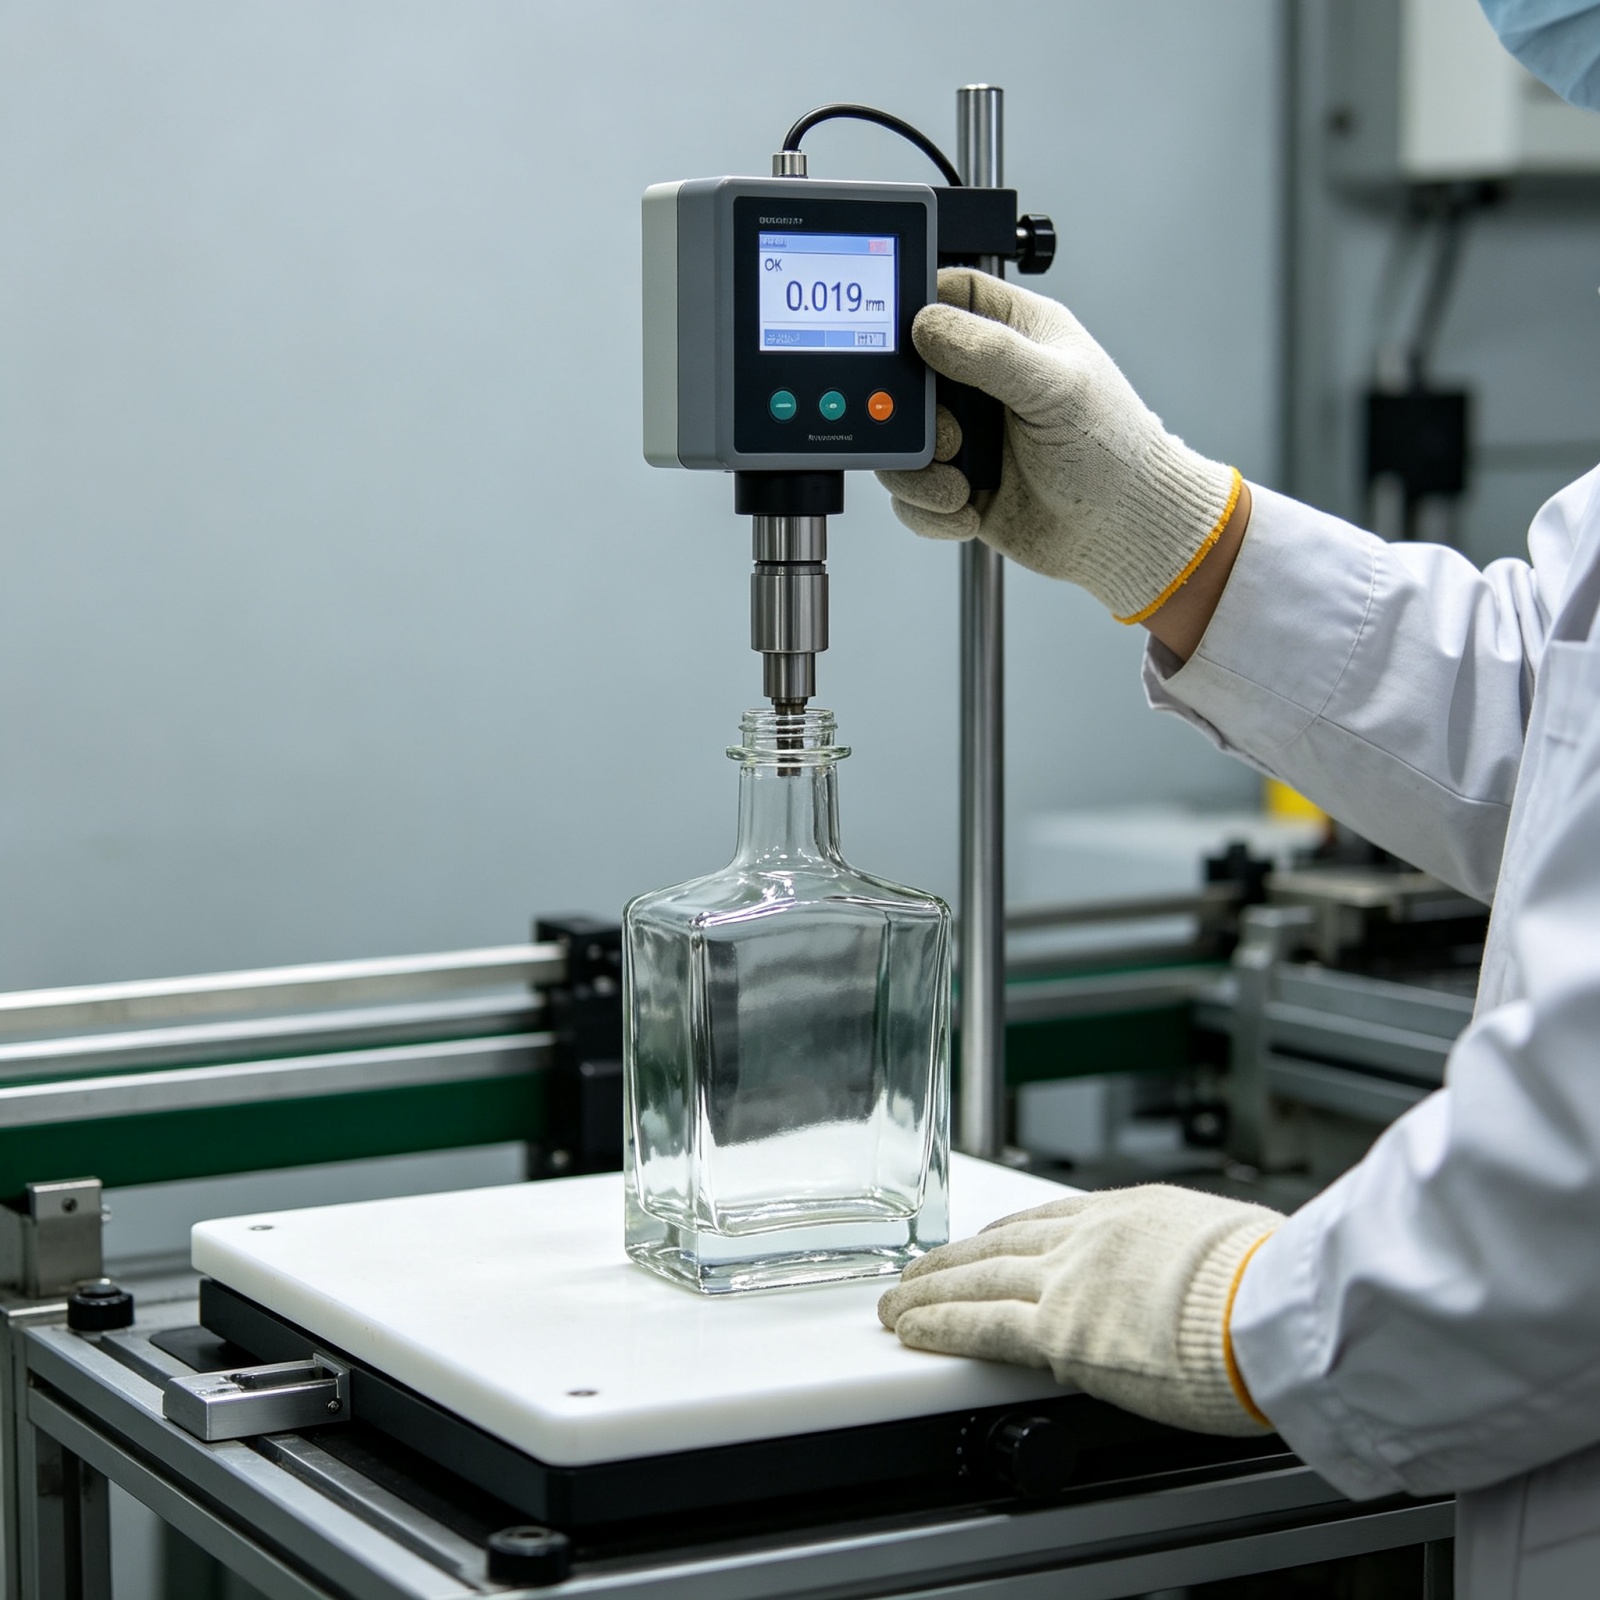
Újra kalibráltuk a forma nyakgyűrű részét. A belső átmérő tűréshatárát ±0,8 mm-ről ±0,3 mm-re szűkítettük. A gyártás során levegős mérőműszerrel 100%-os nyakrész-ellenőrzést vezettünk be – minden egyes palack szájának átmérőjét mértük, nem csupán véletlenszerű mintákat.
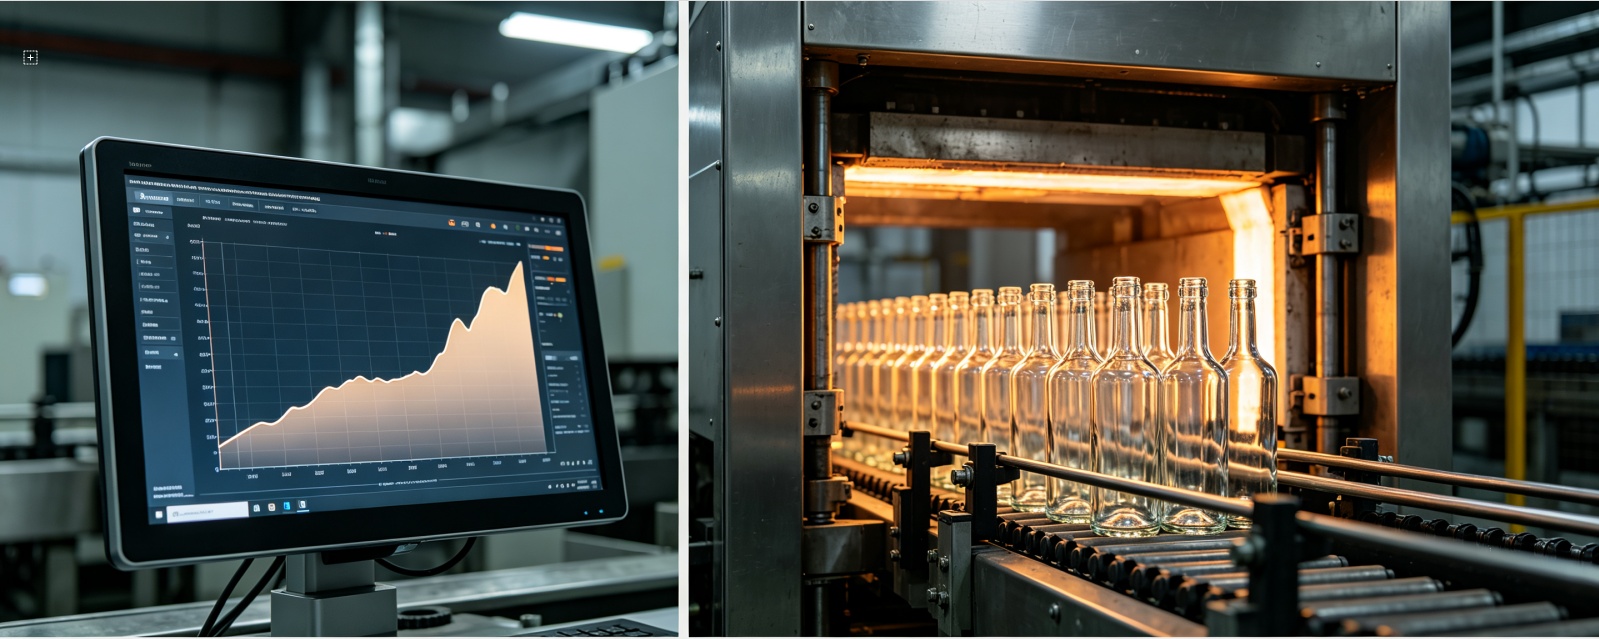
A hőkezelő kemence hőmérsékletgörbéjét módosítottuk, és meghosszabbítottuk a hőkezelési időt. Ez megszüntette az üveg belső feszültségét, és jelentősen csökkentette a törés kockázatát a szállítás és a töltés során. A megfelelő hőkezelés a leginkább figyelmen kívül hagyott lépések egyike az üvegpalackok gyártásában.
Sok gyár siettetni próbálja a hőkezelési szakaszt a termelés növelése érdekében, de a hosszú távú költség a vevő töltősoron jelenik meg. Mi itt nem vágtunk sarkot.
Kötelesség a tételdokumentációval kapcsolatban
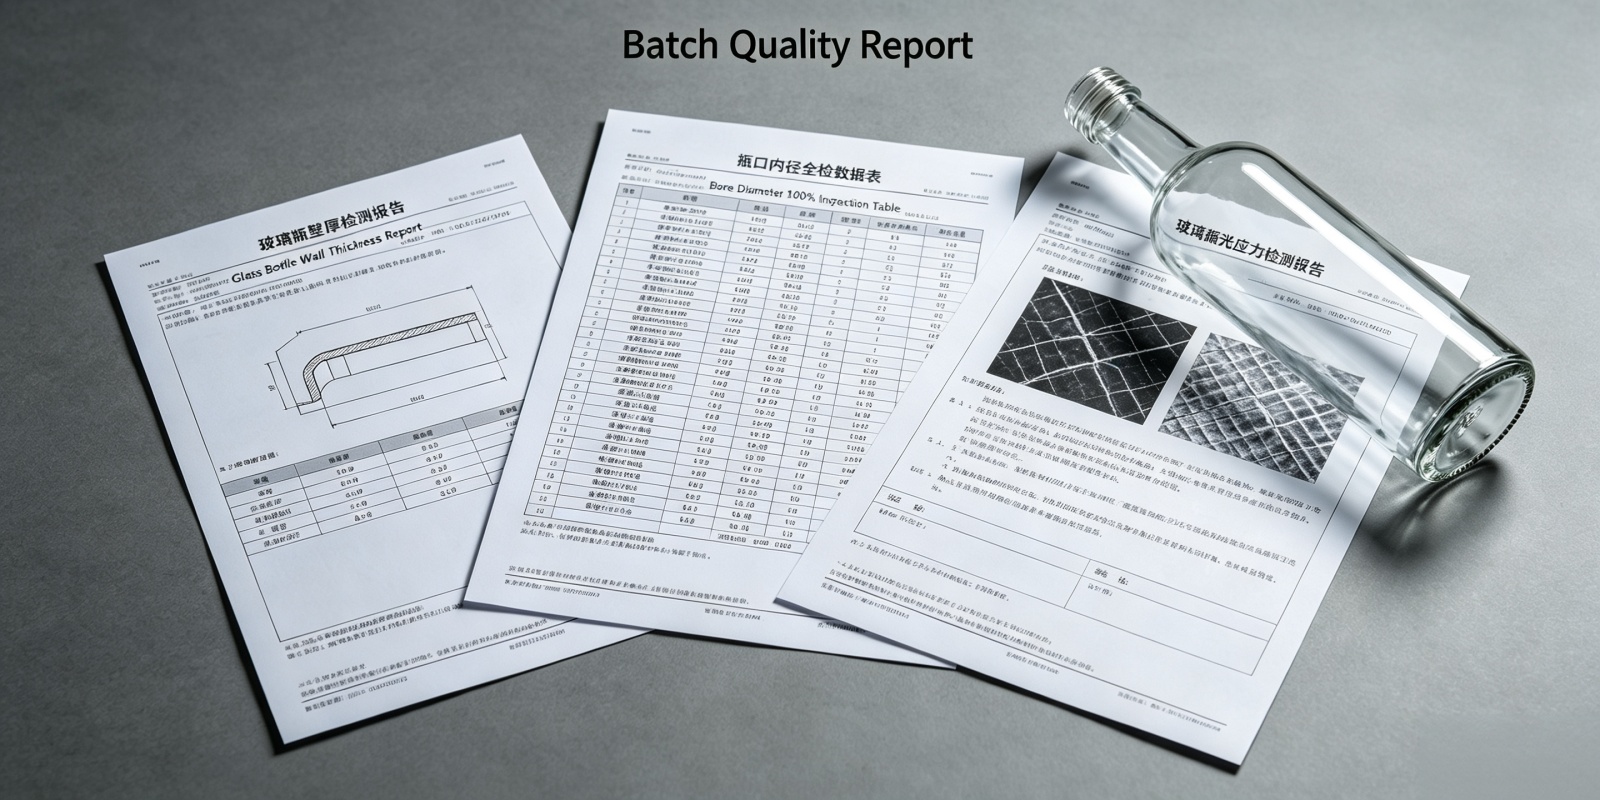
A folyamatbeli javításokon túl kötelezettséget vállaltunk arra, hogy minden szállítmánnyal együtt a következő dokumentumokat szolgáltatjuk:
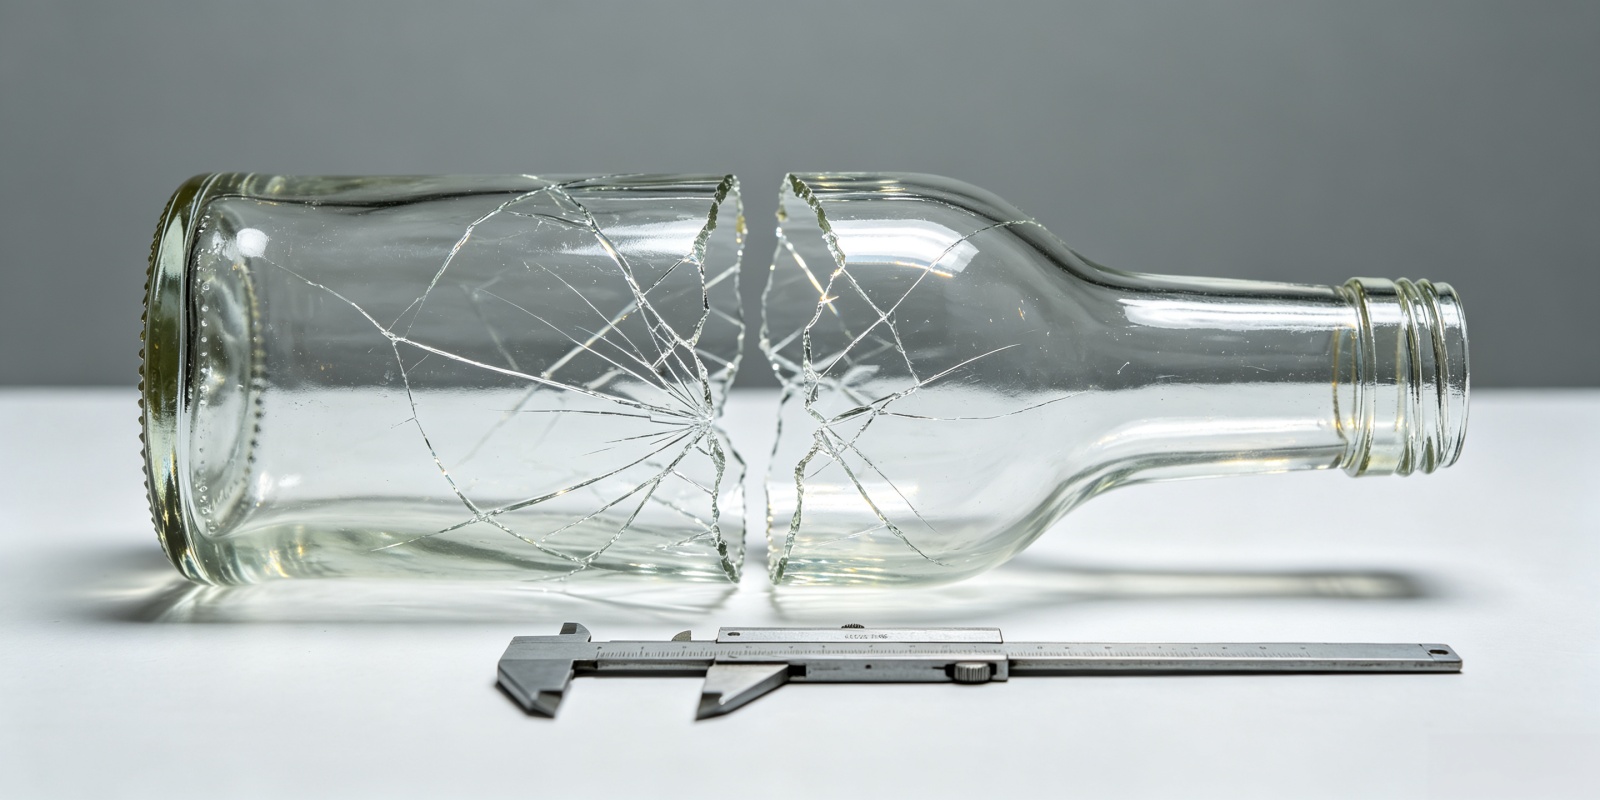
- Falvastagság-ellenőrzési jelentés: 30 véletlenszerűen kiválasztott üvegpalack, mindegyiket 6 ponton mérték.
- Belső átmérő ellenőrzési jelentés: 100%-os teljes ellenőrzési adatösszegyűjtés.
- Hőkezelési feszültség ellenőrzési jelentés: Ellenőrizve polarizált fényes vizsgálattal.
- Mintatartás: 5 üvegpalack minden tételből, nyomon követhetőség érdekében 12 hónapig tárolva.
Ez a dokumentációs szint szokásos gyakorlat egy professzionális, szeszes italipar számára működő egyedi üvegpalack-gyártó vállalatnál. Teljes nyomon követhetőséget biztosít az ügyfélnek, és a minőséget ígéretből ellenőrizhető rögzített adattá alakítja.
5. Az eredmények
| Sorozatgyártás | Elutasítási arány | Állapot |
|---|---|---|
| 1. ciklus | 1.8% | 2 % alatt ✓ |
| 2. ciklus | 1.5% | 2 % alatt ✓ |
| 3. ciklus | 1.2% | 2 % alatt ✓ |
| 4. ciklus | 1.6% | 2 % alatt ✓ |
| 5. ciklus | 1.4% | 2 % alatt ✓ |
| 6. ciklus | 1.3% | 2 % alatt ✓ |
- Köteg visszautasítási aránya: Hat egymást követő gyártási ciklus során a visszautasítási arányok 1,8 %, 1,5 %, 1,2 %, 1,6 %, 1,4 % és 1,3 % voltak – mindegyik 2 % alatt. A korábbi 12–15 %-hoz képest ez kb. 85 %-os minőségi javulást jelent.
- A töltővonal hatékonysága: Az ügyfél jelentése szerint a töltővonalon keletkező törések száma 12–15 palackról 10 000 palackra csökkent 1–2 palackra 10 000 palackra. A töltési sebesség körülbelül 8%-kal nőtt.
- Mennyiségi növekedés: A együttműködés második évében az ügyfél éves vásárlási mennyiségét 120 000-ről 300 000 egységre növelte, és két új palacktípust is bevezetett. Ez a növekedés nem az ár csökkentéséből fakadt – hanem abból a bizalommal, hogy a palackok konzisztensen teljesítenek.
- Költségmegtakarítás: Az ügyfél csak a szortírozási és visszatérítési költségek tekintetében éves megtakarítást becsült meg 15 000 eurónál többre.
Bármely szeszes ital márkának vagy importőrnek, amely magas sebességű töltővonalakkal dolgozik, ezek a számok fontosabbak, mint egy csekély árkülönbség. Egy olcsó rumos palack, amely a töltővonalon összetörik vagy szivárog szállítás közben, soha nem is igazán olcsó.
6. Ügyfélajánlás
7. Hívjuk fel a figyelmet
Problémája van a jelenlegi üvegpalack-szállítójától érkező tételenkénti minőségi ingadozással? Küldje el nekünk meglévő ellenőrzési jelentéseit vagy eltört palackmintáit. Ingyenes folyamatdiagnosztikát végzünk, és egy tűrés szigorítására irányuló tervet kínálunk – kötelezettségvállalás nélkül, semmiféle általános értékesítési szöveggel.
Akár saját márkájú rumpalackra, akár egyedi szeszes italpalackra van szüksége dugózott felülettel, akár hosszú távú szállítópartnerre saját márkájú szeszes italpalackokhoz, mi a ténylegesen fontos mérőszámokra koncentrálunk: falvastagság-konzisztencia, furat-tűrés, hőkezelési minőség és dokumentált nyomon követhetőség.
Küldje el nekünk eltört palackjait vagy ellenőrzési jelentéseit
Elemezni fogjuk a törési mintákat, mérni fogjuk a furat tűréshatárait, és írásos tűréshatár-szűkítési tervet készítünk — kötelezettségvállalás nélkül, nem általános értékesítési szöveg.