
 EN


Немецкий импортер рома два года сталкивался с нестабильной толщиной стекла в бутылках для рома. У предыдущего поставщика доля бракованных партий достигла 15 %, что приводило к простою линий розлива, протечкам пробок и ежегодным затратам на сортировку и возврат свыше 18 000 евро. После перехода на производство наших индивидуальных стеклянных бутылок шесть последовательных производственных запусков показали долю брака ниже 2 %. Годовой объём закупок клиента вырос с 120 000 до 300 000 единиц.
1. Краткое содержание
Для импортера спиртных напитков, эксплуатирующего высокоскоростные линии розлива, согласованность параметров между партиями — не дополнительное преимущество, а базовое требование. В этом кейсе подробно описано, как мы диагностировали и устранили системные проблемы качества стекла, сохранявшиеся более двух лет.
Многие фабрики способны изготовить идеальный образец. Гораздо меньшее число из них может воспроизводить этот образец последовательно в сотнях тысяч единиц. Этот проект доказывает, что документированное и воспроизводимое качество достижимо в промышленных масштабах.
2. Общие сведения о клиенте
Клиент — компания по импорту и дистрибуции спиртных напитков, базирующаяся в Гамбурге, Германия, специализирующаяся на карибском роме. Она поставляет продукцию примерно в 400 розничных точек по Германии и Австрии. Годовой объём импорта составлял около 120 000 бутылок рома в стандартной квадратной бутылке объёмом 700 мл с удлинённой горловиной и пробковой крышкой.
Для импортёра спиртных напитков такого масштаба бутылка — это не просто ёмкость: она представляет собой первую физическую точку контакта продукта с потребителем. Нестабильное качество стекла напрямую влияет на эффективность линий розлива, безопасность транспортировки и внешний вид товара на полке. Именно поэтому многие европейские бренды спиртных напитков сегодня отдают предпочтение надёжному производителю индивидуальных стеклянных бутылок вместо того, чтобы гоняться за самой низкой ценой.
3. Задача
Предыдущий поставщик клиента показал хорошие результаты на этапе отбора проб. Однако при переходе к серийному производству возникли системные проблемы:
- Нестабильная толщина стекла: Одна сторона корпуса бутылки была заметно тоньше, что вызывало частые разрывы на линии розлива. Такой дефект типичен при неконтролируемом распределении стекломассы в процессе формовки.
- Чрезмерный допуск диаметра горлышка: Внутренний диаметр горлышка бутылки имел слишком большой разброс значений, что приводило к ненадёжному уплотнению пробки. Некоторые изделия протекали во время транспортировки — критическая проблема для любой премиальной бутылки рома.
- Высокий процент брака по партиям: Доля бракованных изделий колебалась в пределах 12–15 % в течение более чем двух лет. Клиент оценил ежегодные расходы на сортировку и возвраты свыше 18 000 евро.
- Отсутствие отчётов по контролю: Поставщик не смог предоставить отчёты о размерном контроле для каждой партии, из-за чего клиент не имел возможности отследить проблемные партии или привлечь кого-либо к ответственности.
Менеджер по закупкам клиента резюмировал своё разочарование:
Это знакомая история в индустрии бутылок для спиртных напитков. Многие заводы способны изготовить идеальный образец. Гораздо меньшее число фабрик может воспроизводить этот образец стабильно на протяжении сотен тысяч единиц продукции. Для импортёра рома, работающего с пробковыми крышками и высокоскоростными линиями розлива, стабильность — это не пожелание, а базовое требование.
4. Решение
Когда мы взяли проект на себя, мы не спешили с предоставлением коммерческого предложения. Вместо этого первые две недели мы потратили на диагностику коренных причин. Наш подход был сосредоточен на трёх ключевых областях: контроль толщины стекла, допуски горлышка и устранение напряжений при отжиге.
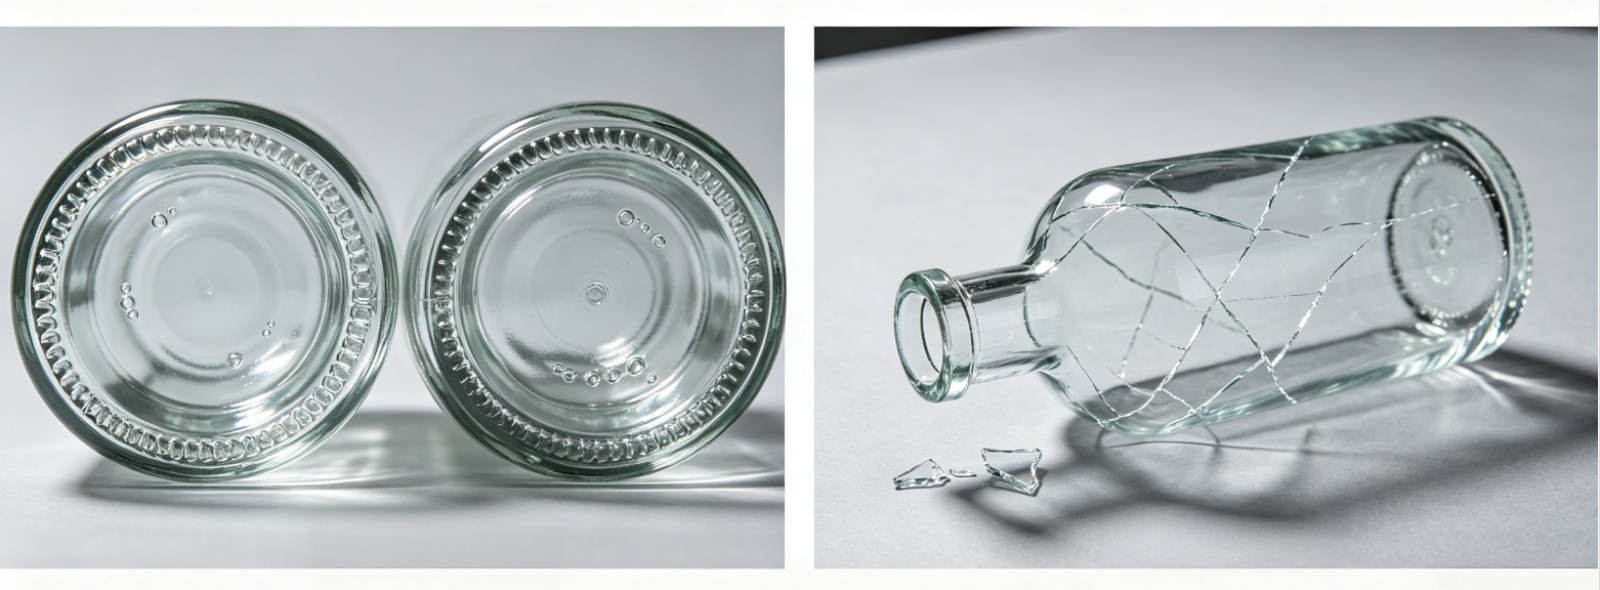
Мы попросили заказчика направить нам образцы разбитых бутылок за предыдущие шесть месяцев, а также параметры их линии розлива. Анализируя места изломов и точки напряжения, мы подтвердили, что основными причинами разрушения являются два фактора: неравномерное распределение толщины стенок и недостаточный отжиг.
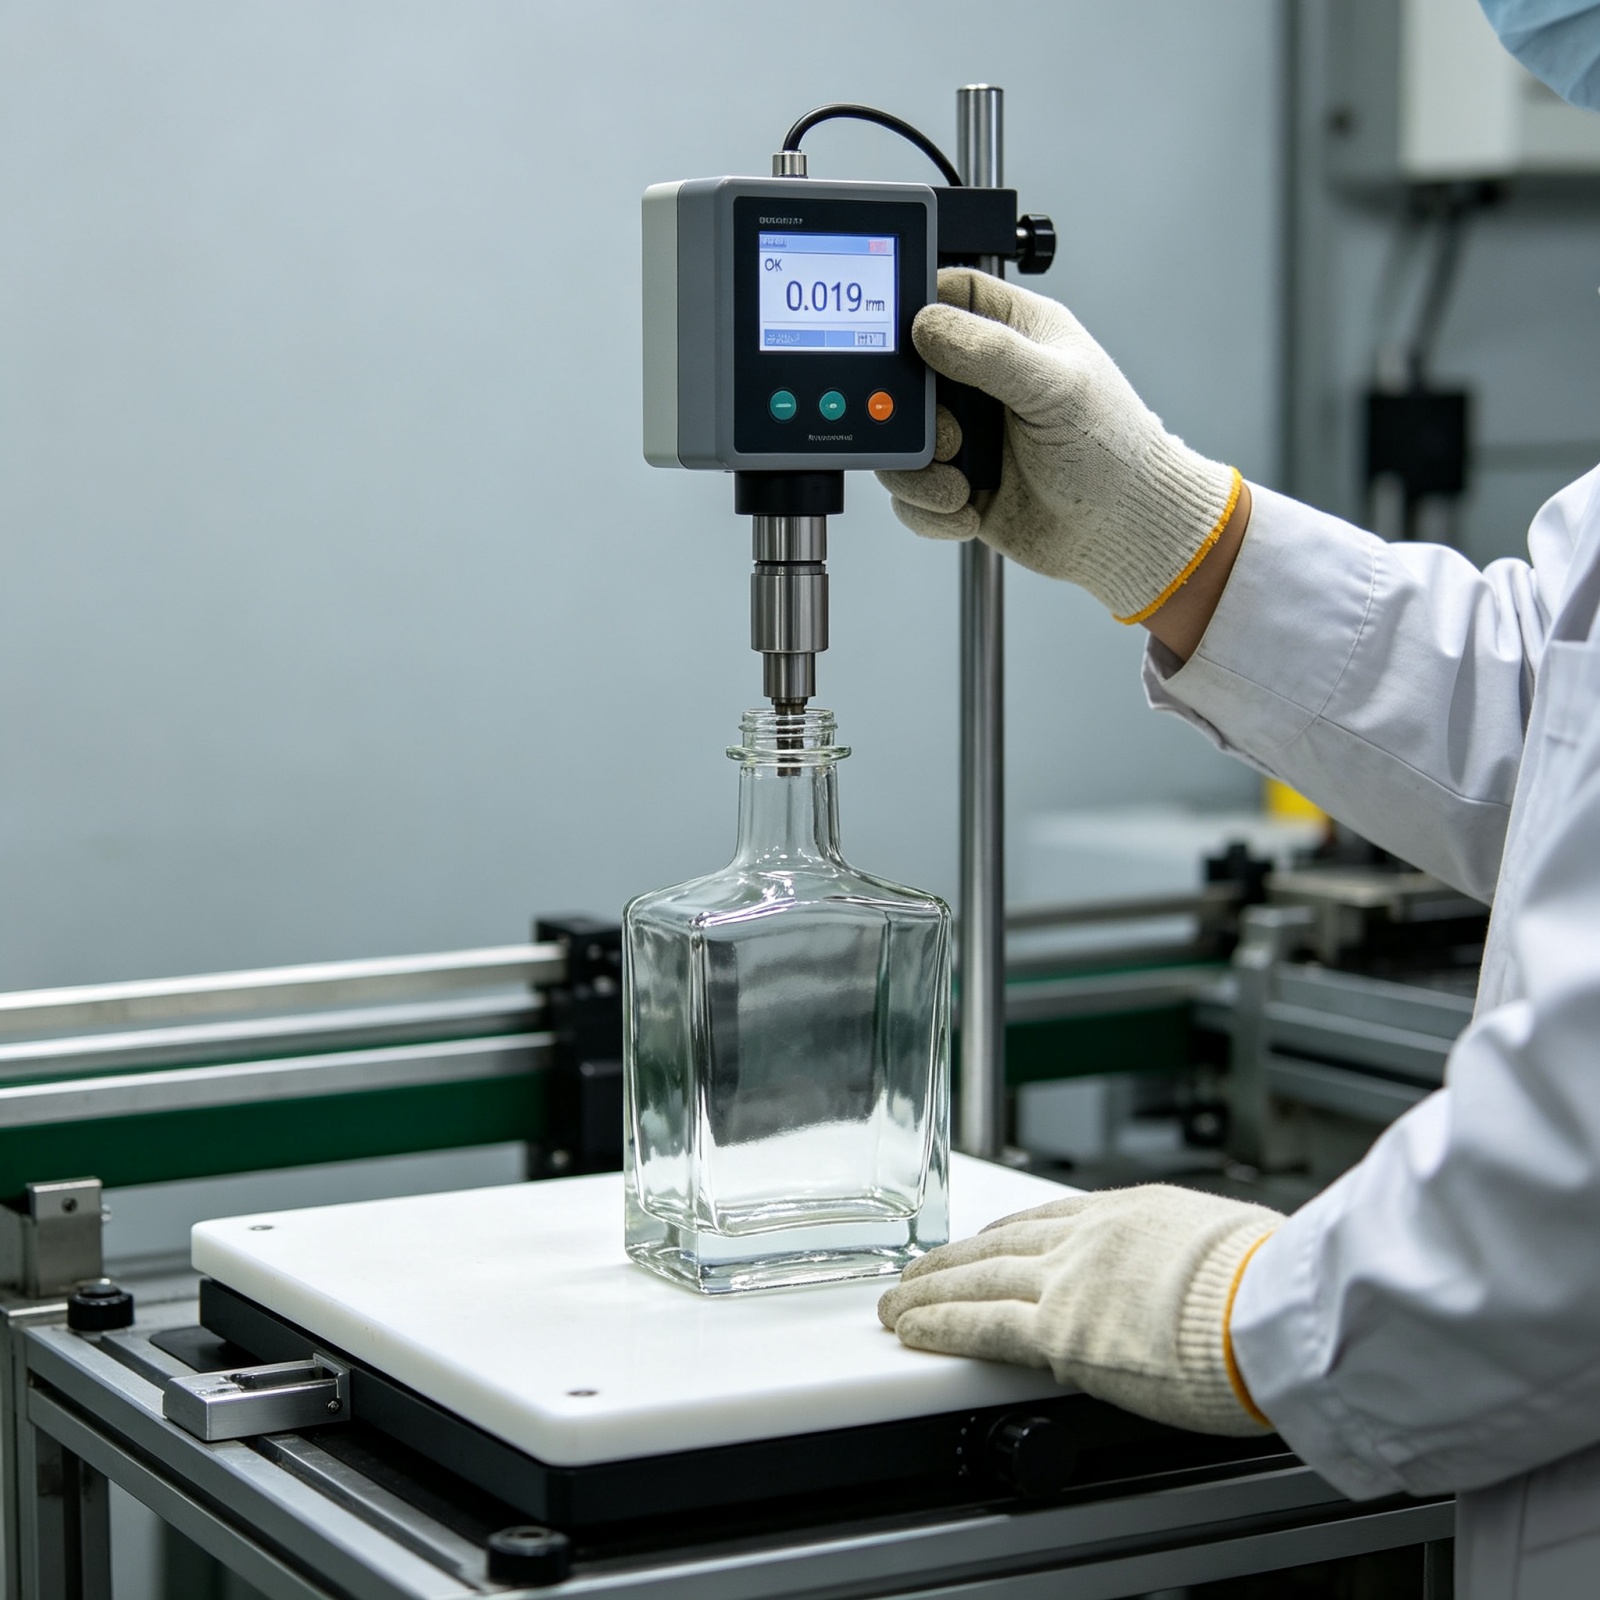
Мы провели повторную калибровку зоны кольца горлышка формы. Допуск внутреннего диаметра был ужесточен с ±0,8 мм до ±0,3 мм. В ходе производства мы внедрили 100-процентный контроль диаметра горлышка с помощью пневмокалибра — измеряется диаметр горлышка каждой отдельной бутылки, а не только случайной выборки.
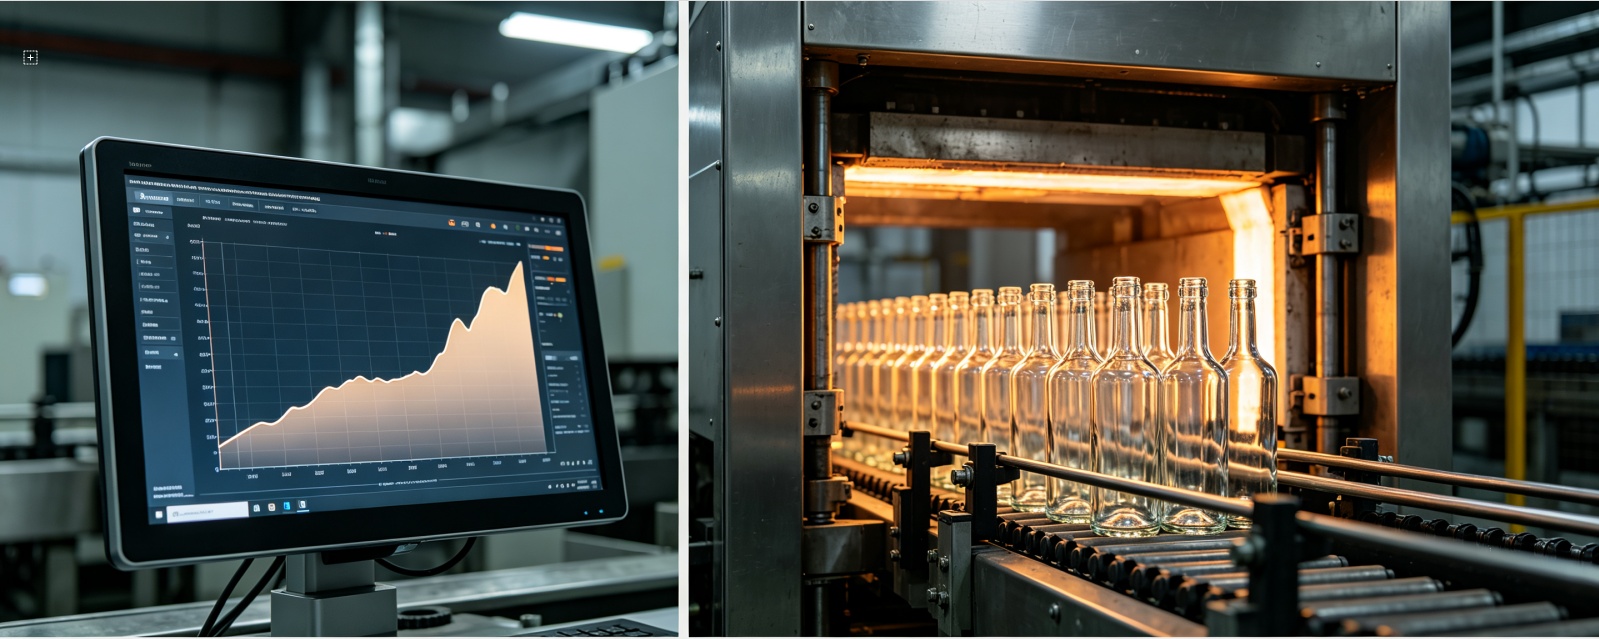
Мы скорректировали температурную кривую в печи отжига и увеличили продолжительность отжига. Это устранило внутренние напряжения в стекле и значительно снизило риск разрушения при транспортировке и наполнении. Правильный отжиг — один из наиболее часто упускаемых из виду этапов производства стеклянных бутылок.
Многие заводы спешат на этапе отжига, чтобы увеличить выпуск продукции, однако долгосрочные издержки проявляются на линии наполнения заказчика. Мы не пошли на компромиссы на этом этапе.
Обязательство по документированию партий
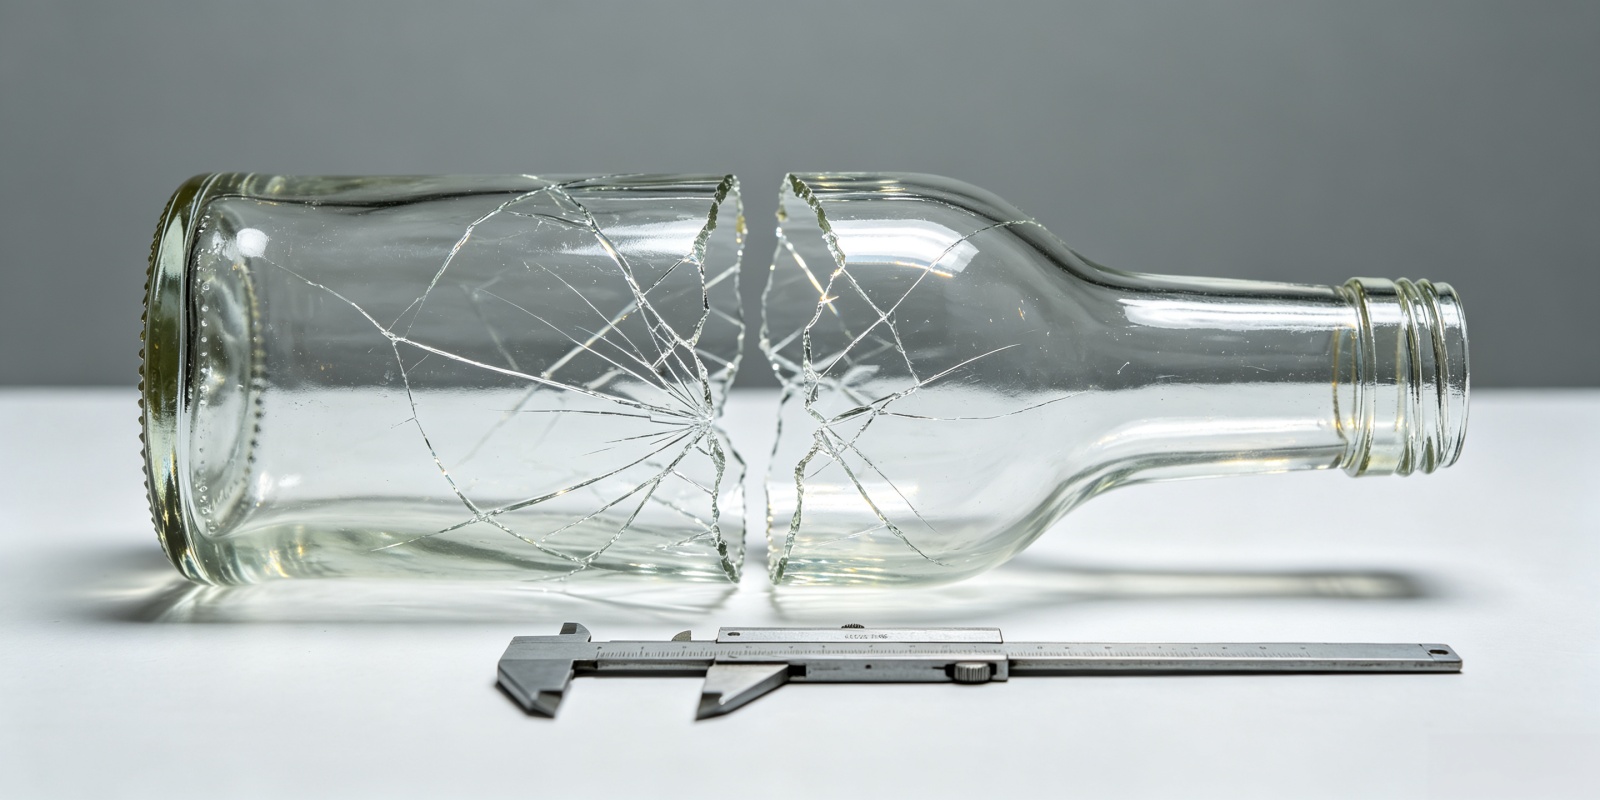
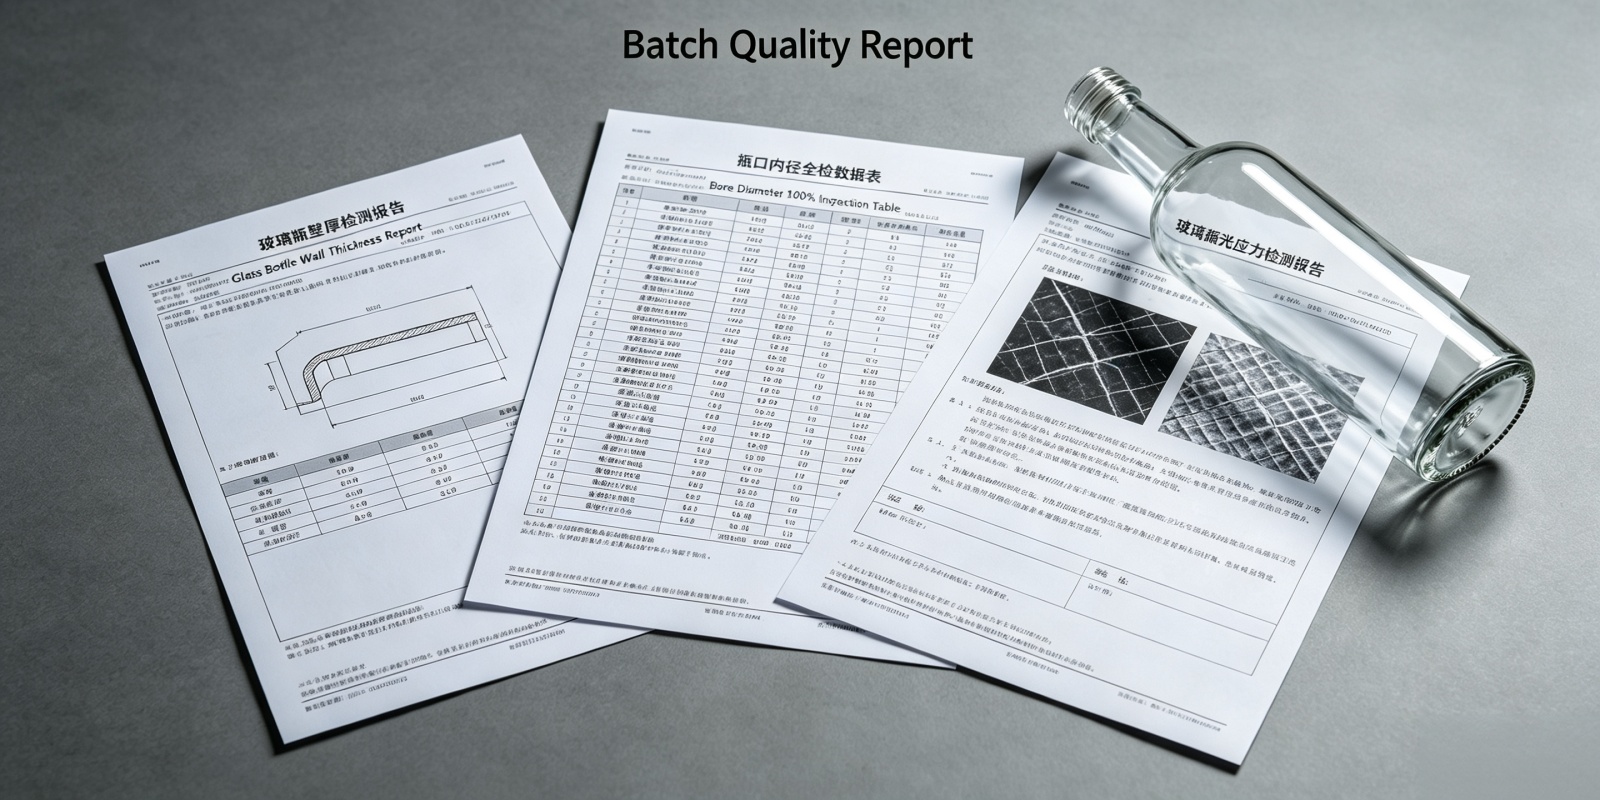
Помимо улучшений технологического процесса, мы обязались предоставлять следующую документацию с каждой поставкой:
- Отчёт о контроле толщины стенок: 30 случайно отобранных бутылок, измеренных в 6 точках каждая.
- Отчёт по проверке диаметра отверстия: сводка данных по 100-процентной полной проверке.
- Отчёт по проверке напряжений при отжиге: Подтверждено с помощью испытания в поляризованном свете.
- Резервные образцы: по 5 бутылок на партию, хранятся в течение 12 месяцев для обеспечения прослеживаемости.
Такой уровень документации является стандартной практикой для профессионального производителя индивидуальных стеклянных бутылок, обслуживающего индустрию спиртных напитков. Он обеспечивает клиенту полную прослеживаемость и превращает качество из обещания в подтверждённую запись.
5. Результаты
| Производственная партия | Процент брака | Статус |
|---|---|---|
| Запуск 1 | 1.8% | Менее 2 % ✓ |
| Запуск 2 | 1.5% | Менее 2 % ✓ |
| Запуск 3 | 1.2% | Менее 2 % ✓ |
| Запуск 4 | 1.6% | Менее 2 % ✓ |
| Запуск 5 | 1.4% | Менее 2 % ✓ |
| Запуск 6 | 1.3% | Менее 2 % ✓ |
- Показатель брака в партии: В ходе шести последовательных производственных запусков показатели брака составили 1,8 %, 1,5 %, 1,2 %, 1,6 %, 1,4 % и 1,3 % — все значения ниже 2 %. По сравнению с предыдущими показателями в диапазоне 12–15 % это означает улучшение качества примерно на 85 %.
- Эффективность линии розлива: Клиент сообщил, что количество битых бутылок на линии розлива сократилось с 12–15 до 1–2 штук на 10 000 бутылок. Скорость розлива возросла примерно на 8 %.
- Рост объёмов: На второй год сотрудничества клиент увеличил годовой объём закупок с 120 000 до 300 000 единиц и добавил два новых типа бутылок. Этот рост был обусловлен не ценой, а уверенностью в стабильной работе бутылок.
- Экономия затрат: Клиент оценил ежегодную экономию только на сортировке и возвратах более чем в 15 000 евро.
Для любого бренда спиртных напитков или импортёра, работающего с высокоскоростными линиями розлива, эти цифры важнее незначительной разницы в цене. Дешёвая бутылка рома, которая бьётся на линии или протекает при транспортировке, на самом деле никогда не бывает дешёвой.
6. Отзыв клиента
7. Призыв к действию
Столкнулись с нестабильностью качества между партиями у текущего поставщика стеклянных бутылок? Направьте нам ваши действующие отчёты по контролю качества или образцы разбитых бутылок. Мы бесплатно проведём диагностику производственного процесса и предложим план ужесточения допусков — без обязательств и шаблонных коммерческих предложений.
Нужна бутылка для рома под собственной торговой маркой, оригинальная бутылка для спиртных напитков с пробковой отделкой или надёжный партнёр по долгосрочным поставкам бутылок для ликёро-водочных изделий под собственной маркой? Мы фокусируемся на тех показателях, которые действительно имеют значение: стабильность толщины стенок, точность диаметра горлышка, качество отжига и документированная прослеживаемость.
Направьте нам образцы разбитых бутылок или отчёты по контролю качества
Мы проанализируем ваши паттерны трещин, измерим допуски отверстий и предоставим письменный план ужесточения допусков — без каких-либо обязательств и шаблонных коммерческих предложений.