
 EN


Німецький імпортер рома більше двох років страждав від непостійної товщини скла у пляшках для рома. Рівень відхилення партій у попереднього постачальника досяг 15 %, що призводило до простоїв лінії розливу, витоку корку та щорічних витрат понад 18 000 євро на сортування й повернення товару. Після переходу на виробництво спеціалізованих скляних пляшок у нашій компанії шість послідовних виробничих партій забезпечили рівень відхилення нижче 2 %. Річний обсяг закупівель клієнта збільшився з 120 000 до 300 000 одиниць.
1. Загальна характеристика
Для імпортера спиртних напоїв, який використовує високошвидкісні лінії розливу, узгодженість між партіями — це не побажання, а базова вимога. У цьому кейсі детально описано, як ми виявили й усунули системні проблеми з якістю скла, які тривали понад два роки.
Багато фабрик можуть виготовити ідеальний зразок. Ще менше здатні відтворювати цей зразок узгоджено на сотнях тисяч одиниць. Цей проект доводить, що документовану й відтворювану якість можна досягти в масштабі.
2. Інформація про клієнта
Клієнт — компанія з імпорту та дистрибуції спиртних напоїв, що базується в Гамбурзі, Німеччина, і спеціалізується на карибському ромі. Вона постачає приблизно 400 роздрібних точок у Німеччині та Австрії. Щорічний обсяг імпорту становив близько 120 000 пляшок рома у стандартній квадратній пляшці об’ємом 700 мл із довгим горлечком та пробковим закриттям.
Для імпортера спиртних напоїв такого масштабу пляшка — це не просто ємність; вона є першою фізичною точкою контакту продукту зі споживачем. Нестабільна якість скла безпосередньо впливає на ефективність ліній розливу, безпеку транспортування та презентацію на полицях. Саме тому багато європейських брендів спиртних напоїв тепер надають перевагу співпраці з надійним виробником спеціалізованих скляних пляшок замість того, щоб шукати найнижчу цінову пропозицію.
3. Завдання
Попередній постачальник клієнта добре себе показав на етапі відбору зразків. Але після запуску масового виробництва виникли системні проблеми:
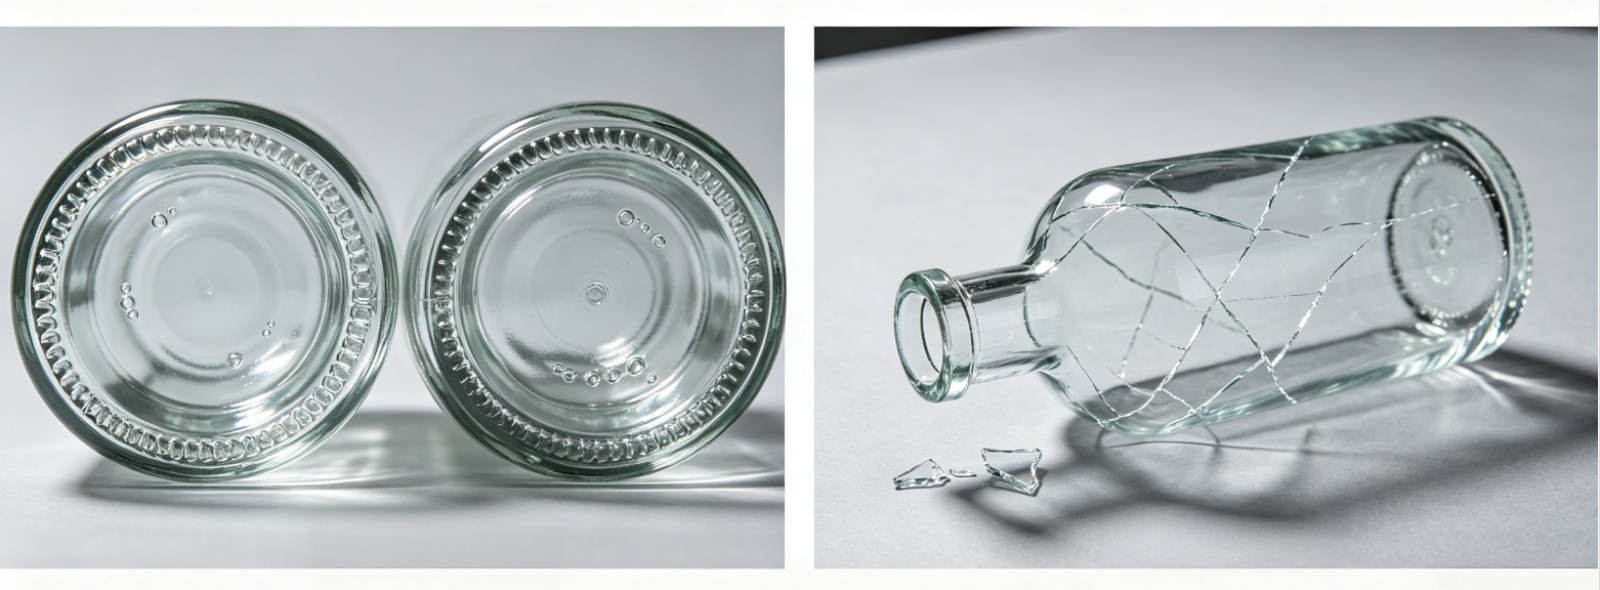
- Нестабільна товщина скла: Одна сторона корпусу пляшки була помітно тонша, що призводило до частого розбиття на лінії розливу. Це типовий дефект, коли розподіл скла під час формування недостатньо контролюється.
- Занадто великий допуск отвору: Внутрішній діаметр горловини пляшки мав надмірну варіацію, що призводило до нестабільного ущільнення коркових пробок. Деякі продукти протікали під час транспортування — серйозна проблема для будь-якої преміальної пляшки рома.
- Високий рівень браку партій: Рівень браку тримався в межах 12–15 % понад два роки. Клієнт оцінив щорічні витрати на сортування та повернення перевищеними €18 000.
- Відсутні звіти про інспекцію: Постачальник не міг надати звіти про розмірний контроль для кожної партії, через що клієнт не міг відстежити проблемні партії або притягнути когось до відповідальності.
Закупівельний менеджер клієнта підсумував роздратування:
Це знайома історія в галузі виробництва пляшок для спиртних напоїв. Багато фабрик можуть виготовити ідеальний зразок. Значно менше здатні відтворювати цей зразок стабільно протягом сотень тисяч одиниць. Для імпортера пляшок для ромів, який працює з пробковими кришками та лініями високошвидкісного розливу, стабільність — це не додаткова перевага, а базова вимога.
4. Рішення
Коли ми взяли проєкт у свої руки, ми не поспішали надавати цитату. Натомість перші два тижні ми витратили на діагностику кореневих причин. Наш підхід зосереджувався на трьох критичних аспектах: контролі товщини скла, допуску отвору та усуненні напружень під час відпалу.
Ми попросили клієнта надіслати нам зразки розбитих пляшок за останні шість місяців разом із параметрами їхніх ліній розливу. Аналізуючи місця розломів та точки напруження, ми підтвердили, що розбиття в основному спричинене двома факторами: нерівномірним розподілом товщини стінок та недостатнім відпалом.
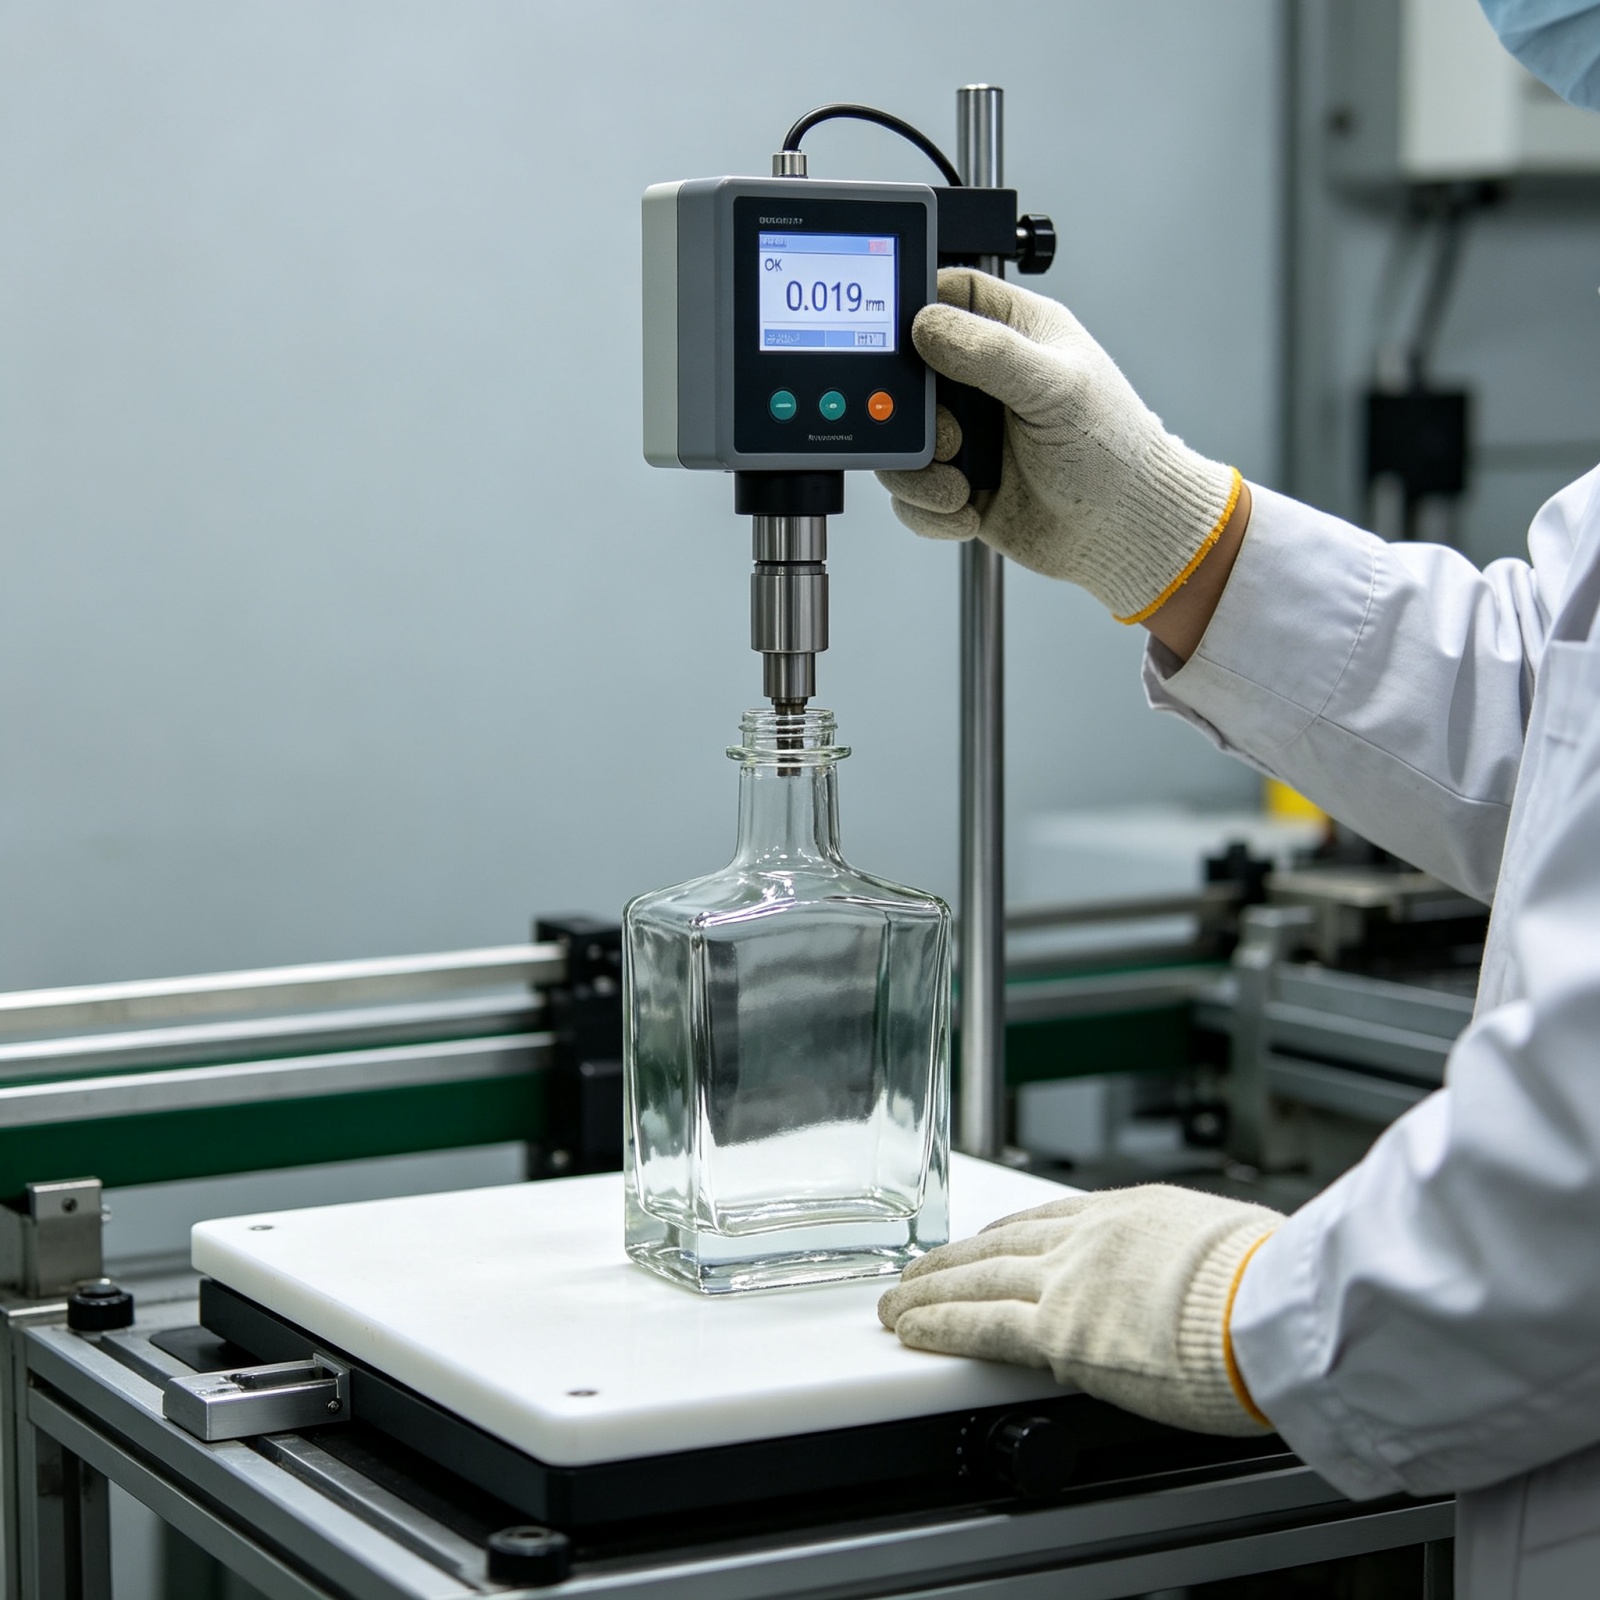
Ми виконали повторну калібрування зони кільця горловини форми. Допуск внутрішнього діаметра було звужено з ±0,8 мм до ±0,3 мм. Під час виробництва ми ввели 100-відсотковий контроль отвору за допомогою пневмомірника — діаметр горловини кожної окремої пляшки вимірюється, а не лише випадково відібраних зразків.
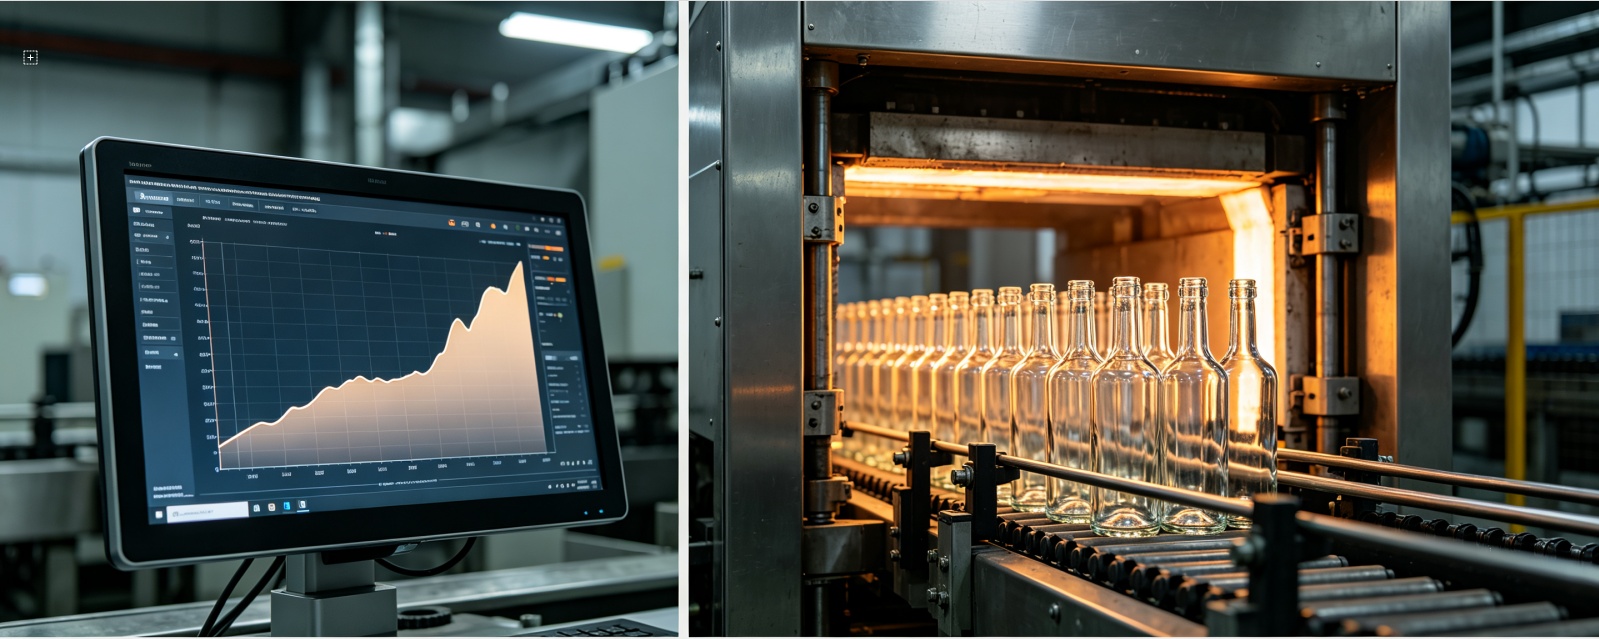
Ми відкоригували температурну криву печі відпалу й подовжили тривалість відпалу. Це усунуло внутрішні напруження в склі, значно знизивши ризик розбиття під час транспортування й наповнення. Правильний відпал — один із найбільш неухильних етапів у виробництві скляних пляшок.
Багато заводів поспішають із етапом відпалу, щоб збільшити випуск, але довгострокові витрати проявляються на лінії наповнення замовника. Ми не робили скорочень на цьому етапі.
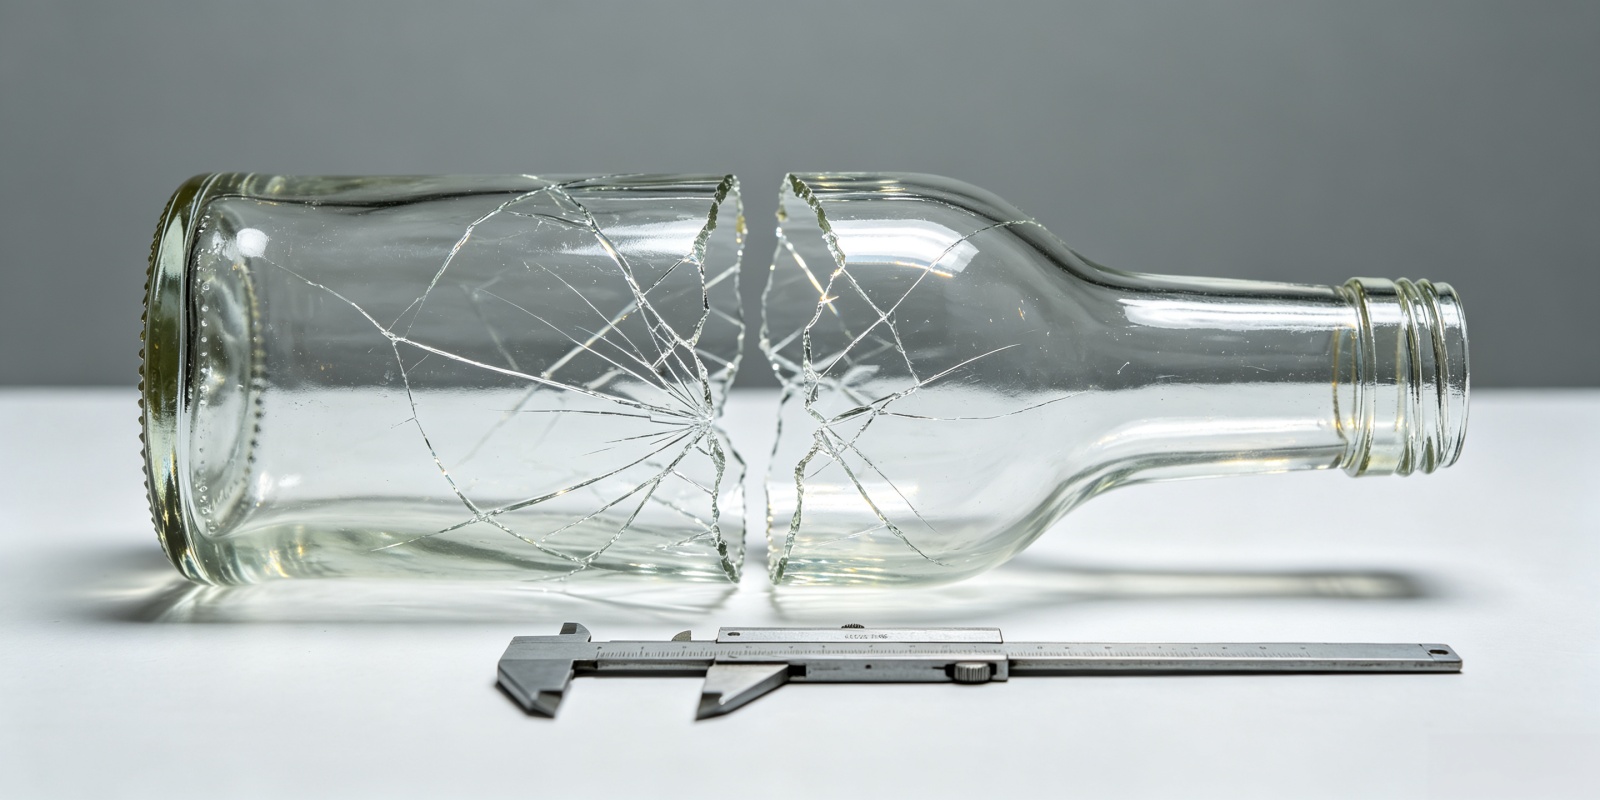
Зобов’язання щодо документації партії
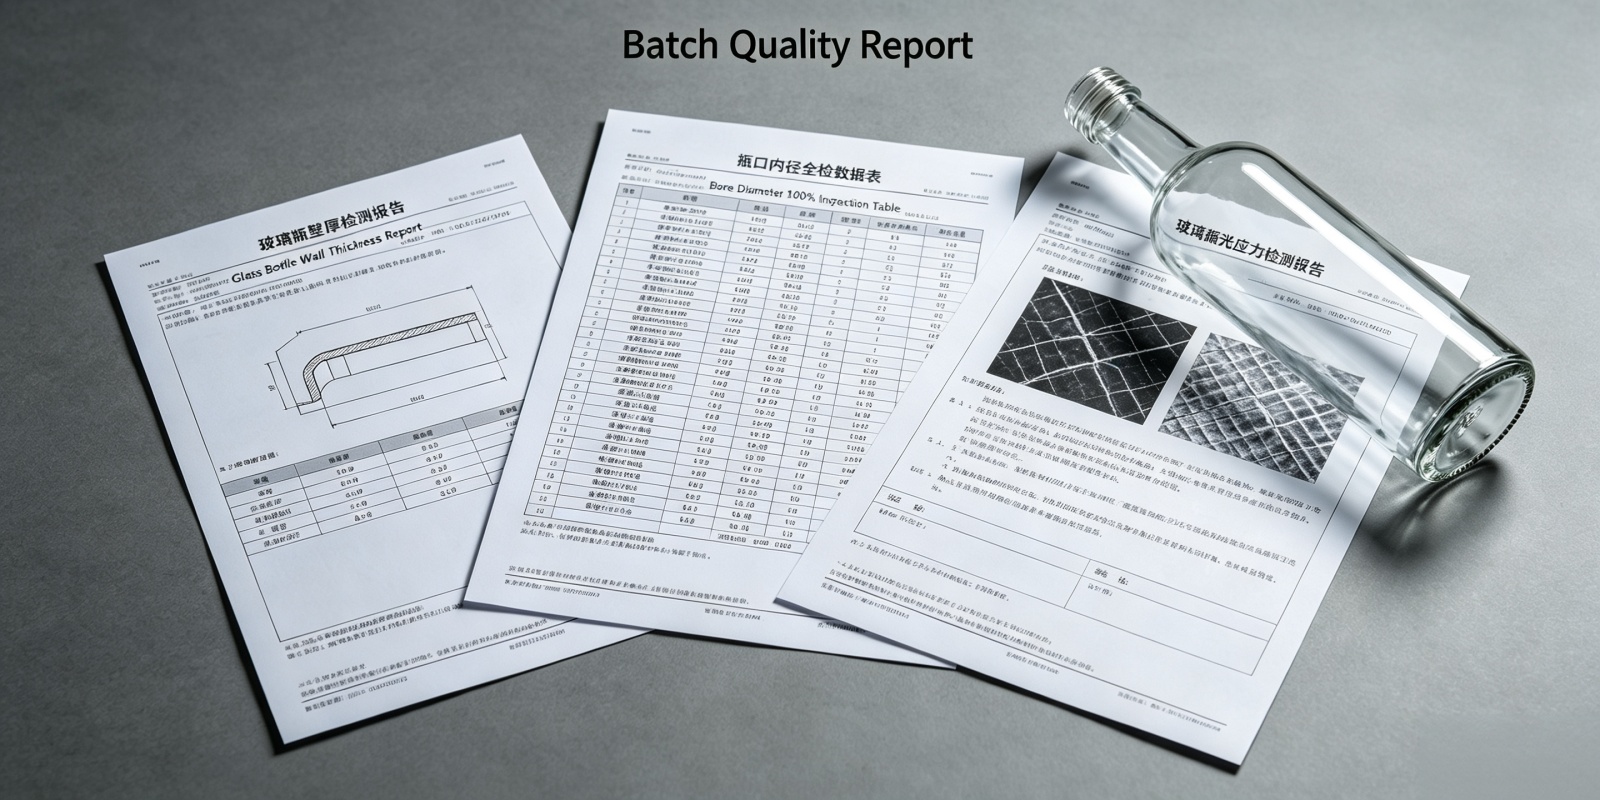
Крім поліпшення процесів ми зобов’язалися надавати разом із кожною поставкою таку документацію:
- Звіт про перевірку товщини стінок: 30 випадково вибраних пляшок, виміряних у шести точках кожна.
- Звіт про перевірку діаметра отвору: зведення даних повної перевірки 100%.
- Звіт про перевірку напружень після відпалу: Підтверджено за допомогою тестування у поляризованому світлі.
- Зразки для зберігання: по 5 пляшок на партію, зберігаються протягом 12 місяців задля забезпечення слідкуючості.
Такий рівень документації є загальноприйнятою практикою серед професійних виробників спеціалізованих скляних пляшок для спиртних напоїв. Він надає клієнту повну слідкуючість і перетворює якість із обіцянки на підтверджену документально зафіксовану інформацію.
5. Результати
| Серійне виробництво | Частота відмови | Статус |
|---|---|---|
| Запуск 1 | 1.8% | Менше 2% ✓ |
| Запуск 2 | 1.5% | Менше 2% ✓ |
| Запуск 3 | 1.2% | Менше 2% ✓ |
| Запуск 4 | 1.6% | Менше 2% ✓ |
| Запуск 5 | 1.4% | Менше 2% ✓ |
| Запуск 6 | 1.3% | Менше 2% ✓ |
- Рівень відхилення партії: У ході шести послідовних виробничих запусків рівні відхилення становили 1,8 %, 1,5 %, 1,2 %, 1,6 %, 1,4 % та 1,3 % — усі менше 2 %. Порівняно з попередніми показниками 12–15 % це означає покращення якості приблизно на 85 %.
- Ефективність лінії розливу: Клієнт повідомив, що кількість пошкоджених пляшок на лінії розливу зменшилася з 12–15 на 10 000 до 1–2 на 10 000. Швидкість розливу зросла приблизно на 8 %.
- Зростання обсягів: У другому році співпраці клієнт збільшив річний обсяг закупівель з 120 000 до 300 000 одиниць і додав два нові типи пляшок. Це зростання було спричинене не ціною, а довірою до стабільної роботи пляшок.
- Економія витрат: Клієнт оцінив річну економію лише на сортуванні та витратах на повернення понад 15 000 євро.
Для будь-якого бренду спиртних напоїв або імпортера, який працює з високошвидкісними лініями розливу, ці цифри мають більше значення, ніж незначна різниця в ціні. Недорога пляшка рома, яка розбивається на лінії або протікає під час транспортування, ніколи насправді не є недорогою.
6. Відгук клієнта
7. Звернення до дій
Страждаєте від непостійності якості між партіями у вашого поточного постачальника скляних пляшок? Надішліть нам ваші наявні звіти про перевірку або зразки пошкоджених пляшок. Ми безкоштовно проведемо діагностику процесу й надамо план щодо підвищення точності допусків — без будь-яких зобов’язань і шаблонних пропозицій з боку продажів.
Чи вам потрібна пляшка для рома з приватною маркою, спеціальна пляшка для спиртних напоїв із пробковим закриттям чи надійний постачальник на довгостроковій основі для пляшок з приватною маркою — ми фокусуємося на показниках, що справді мають значення: узгодженості товщини стінок, точності отвору, якості відпалу та документованої слідківності.
Надішліть нам пошкоджені пляшки або звіти про перевірку
Ми проаналізуємо ваші схеми тріщин, виміряємо допуски отворів та надамо письмовий план уточнення допусків — без зобов’язань, без узагальнених пропозицій щодо продажів.