
 EN


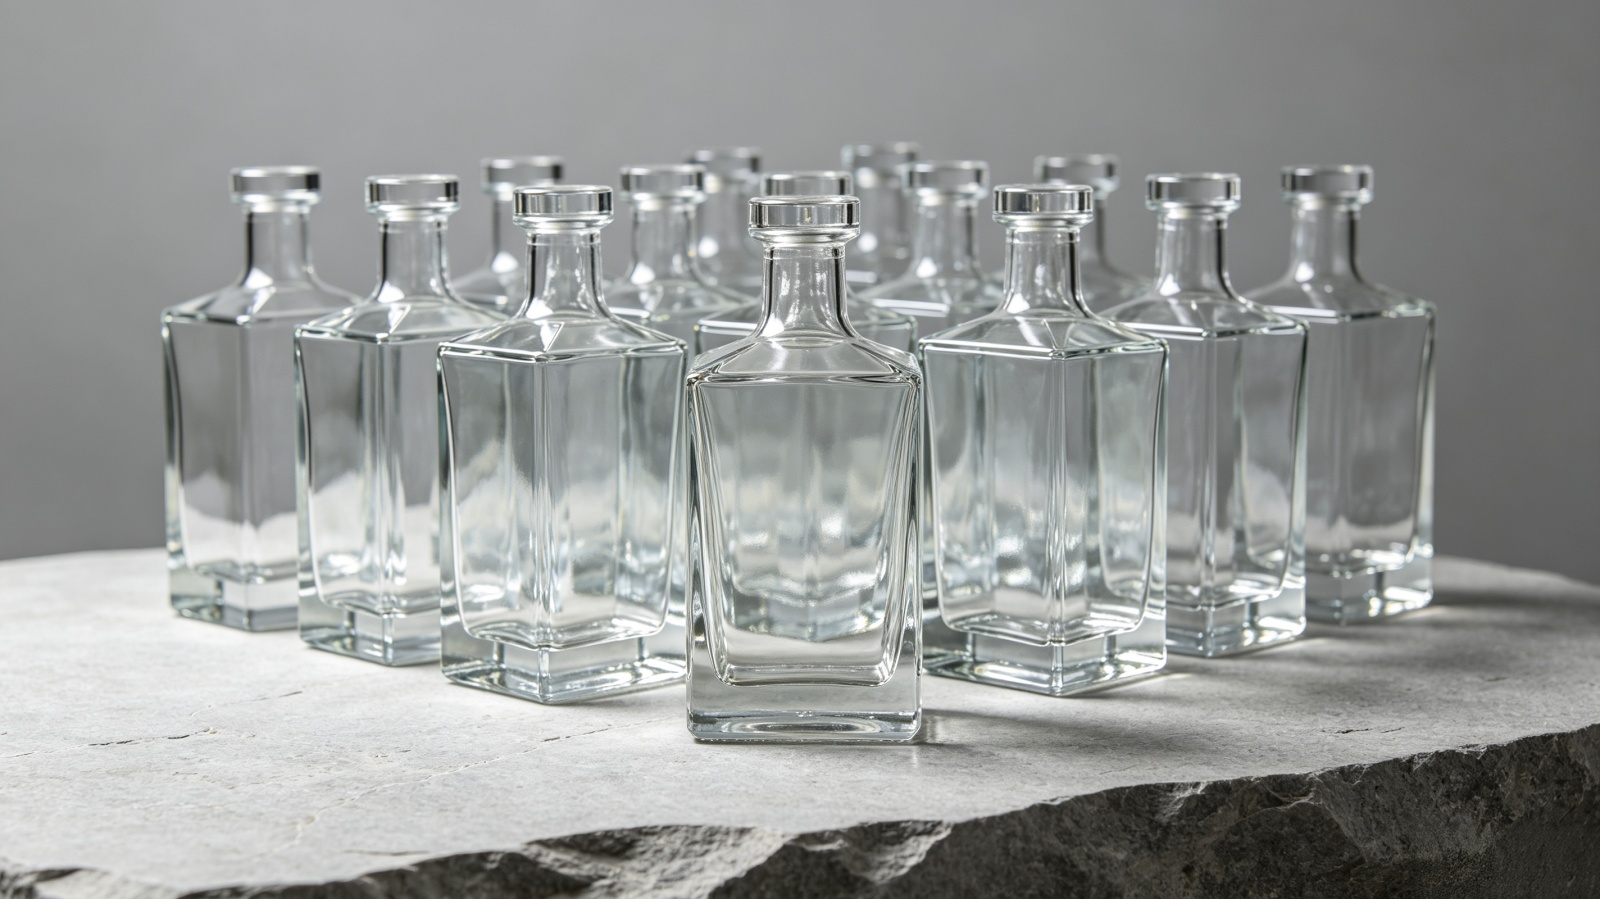
Niemiecki importer rumu miał problemy z niestabilną grubością szkła w butelkach z rumem przez ponad dwa lata. Współczynnik odrzucania partii u poprzedniego dostawcy osiągnął 15%, co powodowało przestoje linii napełniania, wycieki korków oraz koszty sortowania i zwrotów przekraczające 18 000 € rocznie. Po przejściu na naszą produkcję niestandardowych butelek szklanych sześć kolejnych partii produkcyjnych osiągnęło współczynnik odrzucania poniżej 2%. Roczny zakup klienta wzrósł z 120 000 do 300 000 sztuk.
1. Streszczenie wykonawcze
Dla importera trunków obsługującego szybkie linie napełniania spójność partii to nie luksus — to podstawa. W tej analizie przypadku szczegółowo wyjaśniamy, jak zdiagnozowaliśmy i rozwiązaliśmy systemowe problemy jakości szkła, które utrzymywały się przez ponad dwa lata.
Wiele fabryk potrafi wytworzyć idealny wzorzec. Znacznie mniej z nich jest w stanie odtworzyć ten wzorzec spójnie w setkach tysięcy sztuk. Ten projekt dowodzi, że dokumentowana, powtarzalna jakość jest osiągalna w skali przemysłowej.
2. Informacje o kliencie
Klient to niemiecka firma z Hamburga zajmująca się importem i dystrybucją trunków, specjalizująca się w rumie z Karaibów. Dostarcza ona produkty do około 400 punktów sprzedaży detalicznej w Niemczech i Austrii. Roczny import wynosił około 120 000 butelek rumu w standardowym opakowaniu o pojemności 700 ml – butelka kwadratowa z długim szyjkiem i korkowym zakończeniem.
Dla importerów trunków w tej skali butelka nie jest jedynie pojemnikiem – stanowi pierwszy fizyczny punkt kontaktu produktu z konsumentem. Niespójna jakość szkła wpływa bezpośrednio na wydajność linii napełniania, bezpieczeństwo transportu oraz prezentację na półkach. Dlatego tak wiele europejskich marek trunków obecnie stawia na współpracę z wiarygodnym producentem butelek szklanych na zamówienie, a nie na poszukiwanie najniższej oferty cenowej.
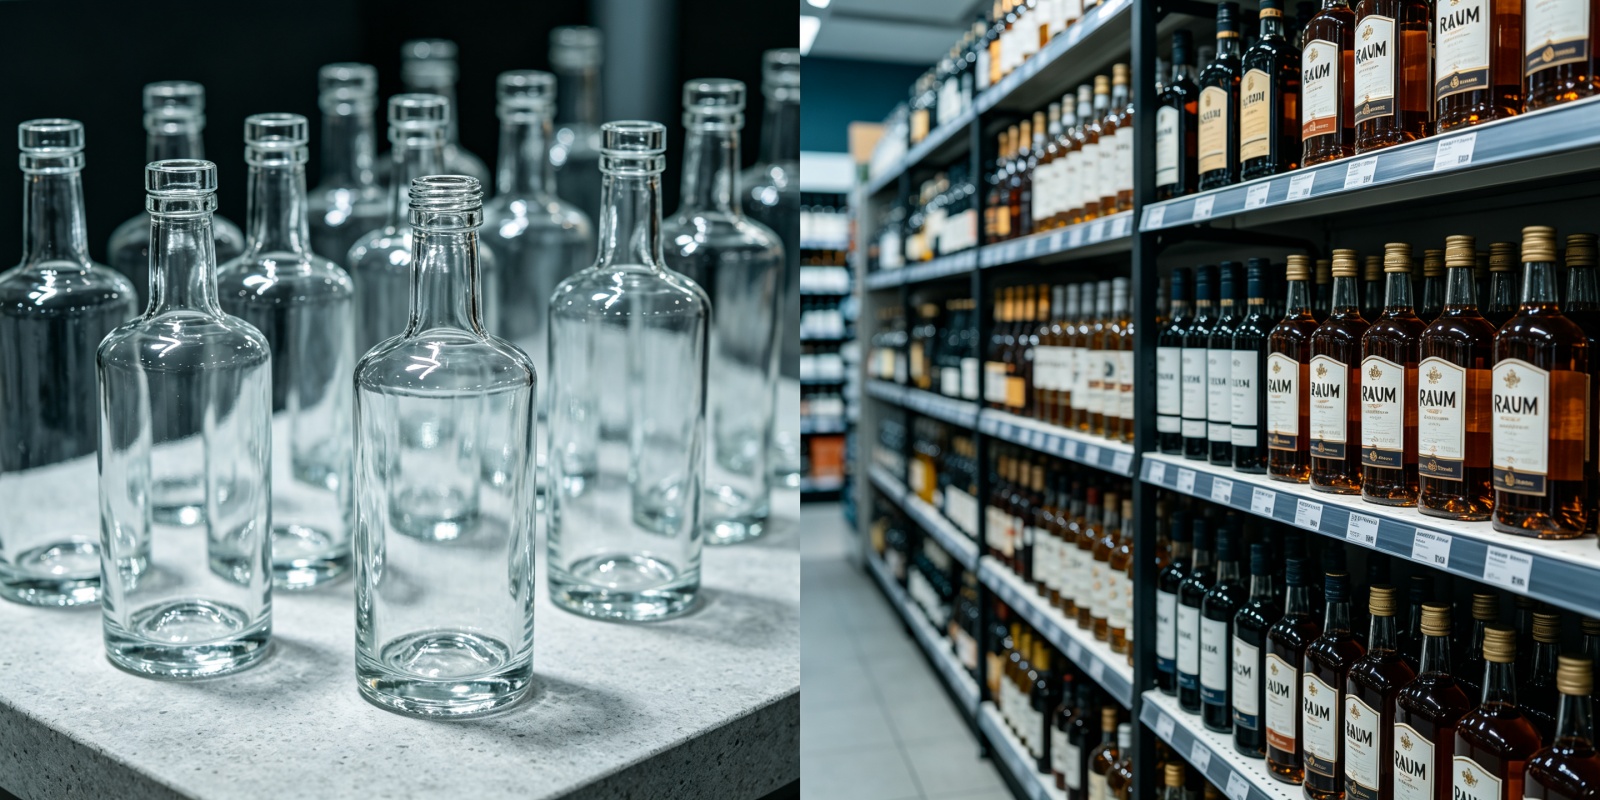
3. Wyzwanie
Poprzedni dostawca klienta dobrze sprawdził się w fazie próbek. Jednak po rozpoczęciu masowej produkcji pojawiły się systemowe problemy:
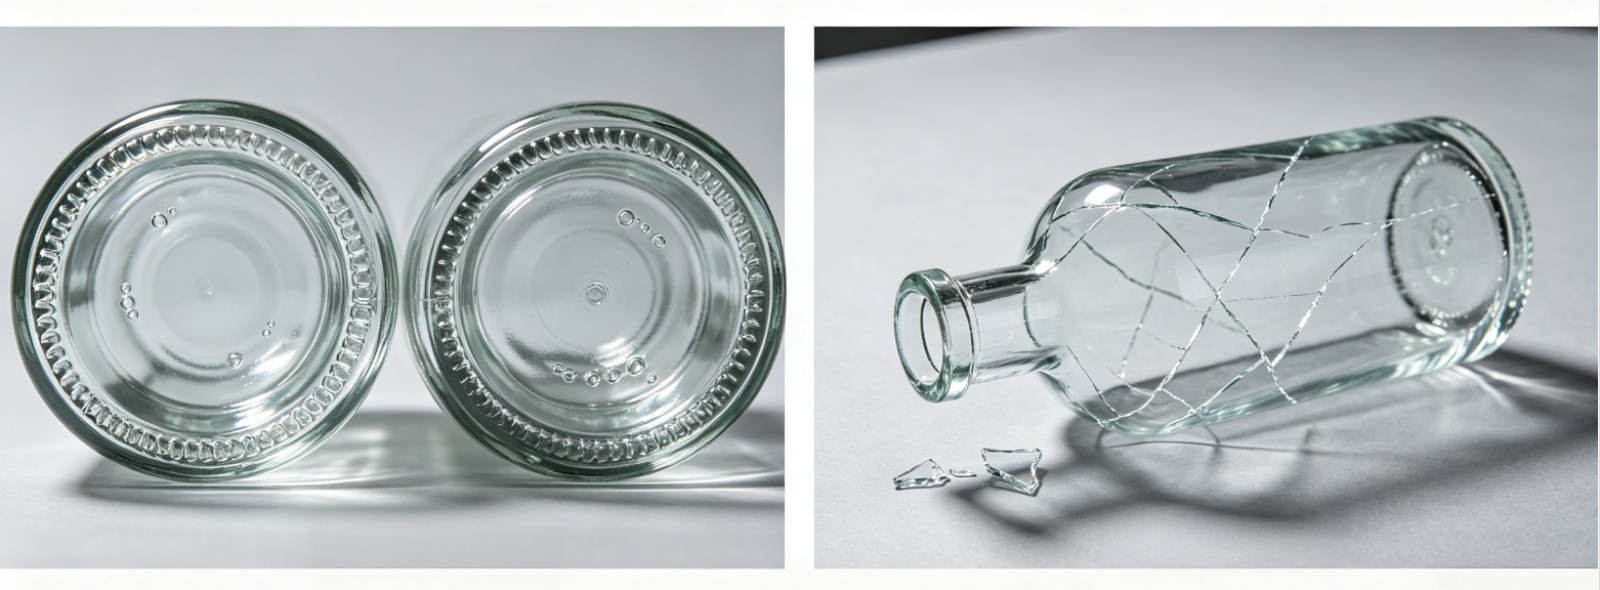
- Niejednolita grubość szkła: Jedna strona korpusu butelki była wyraźnie cieńsza, co powodowało częste pęknięcia na linii napełniania. Jest to typowy defekt występujący, gdy rozkład szkła nie jest odpowiednio kontrolowany w trakcie procesu formowania.
- Zbyt duża tolerancja otworu szyjki butelki: Średnica wewnętrzna otworu szyjki butelki ulegała zbyt dużym wahaniom, co prowadziło do niestabilnego uszczelnienia korkiem. Niektóre produkty wyciekały podczas transportu — poważny problem w przypadku butelek premiumowego rumu.
- Wysoka stopa odrzucania partii: Stopa odrzucania utrzymywała się na poziomie od 12% do 15% przez ponad dwa lata. Klient oszacował roczne koszty sortowania i zwrotów na ponad 18 000 €.
- Brak raportów z inspekcji: Dostawca nie mógł dostarczyć raportów z pomiarów wymiarowych dla każdej partii, co uniemożliwiło klientowi śledzenie partii powodujących problemy lub przypisanie odpowiedzialności.
Zarządca zakupów klienta podsumował rozfrustrowanie:
To znana historia w branży butelek na napoje spirytusowe. Wiele fabryk potrafi wyprodukować idealną próbkę. Znacznie mniej z nich potrafi powtarzać tę próbkę zgodnie z wymaganiami w setkach tysięcy sztuk. Dla importera butelek na rum, który pracuje z korkowymi zatyczkami i szybkimi liniami napełniania, spójność nie jest cechą pożądaną — jest to minimalne wymaganie.
4. Rozwiązanie
Gdy przejęliśmy projekt, nie spieszyliśmy się z przygotowaniem oferty. Zamiast tego poświęciliśmy pierwsze dwa tygodnie na diagnozowanie podstawowych przyczyn problemu. Nasze podejście skupiło się na trzech kluczowych obszarach: kontrola grubości szkła, dopuszczalne odchylenia średnicy otworu oraz eliminacja naprężeń powstałych w trakcie wyżarzania.
Poprosiliśmy klienta o przesłanie próbek uszkodzonych butelek z poprzednich sześciu miesięcy wraz z parametrami jego linii napełniania. Analizując miejsca pęknięć i punkty skupienia naprężeń, potwierdziliśmy, że przyczyną uszkodzeń były głównie dwa czynniki: nieregularny rozkład grubości ścianek oraz niewystarczające wyżarzanie.
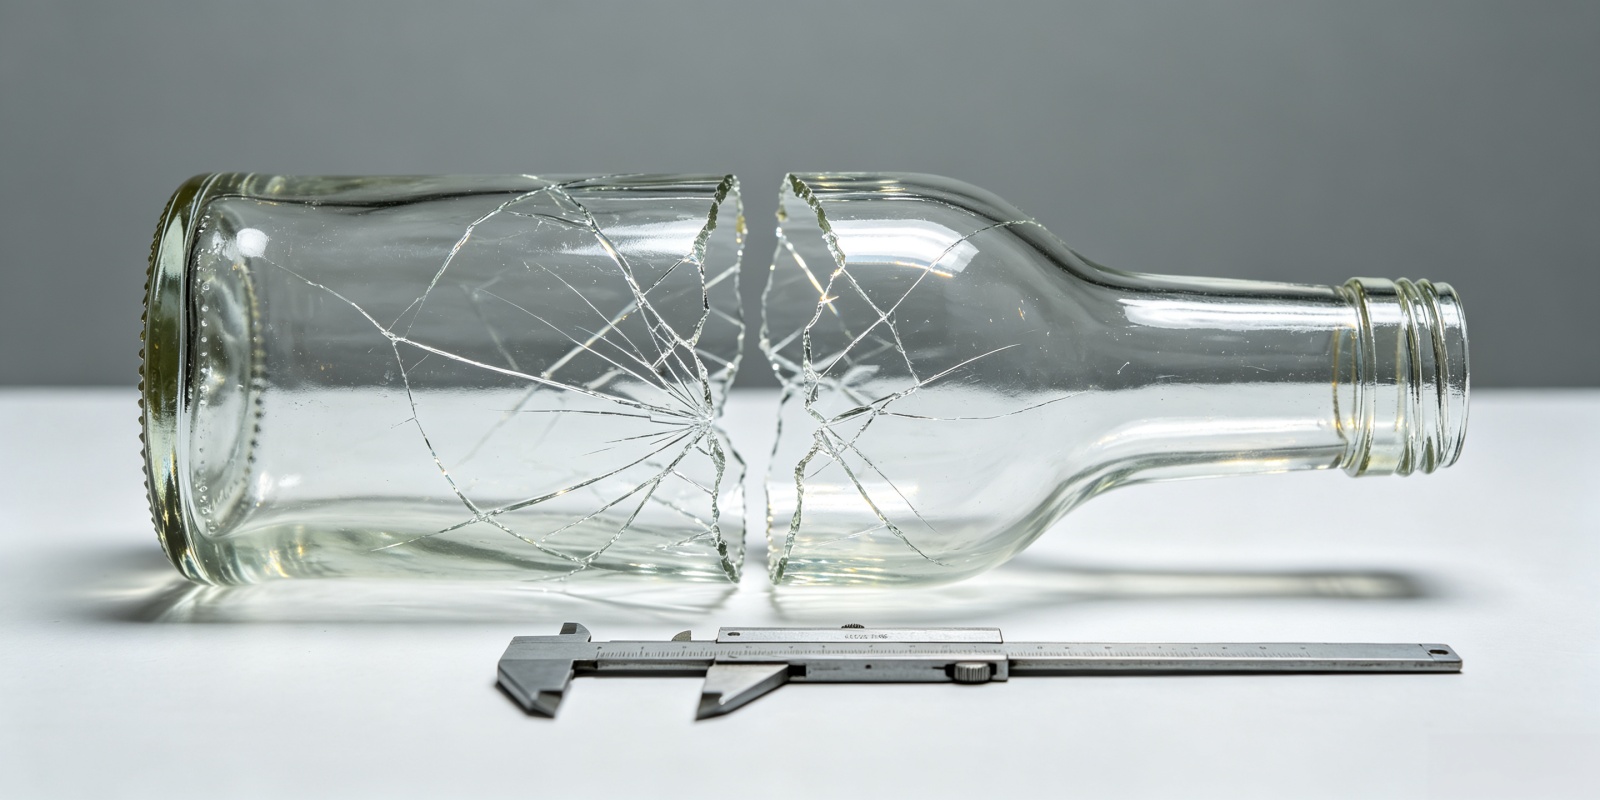
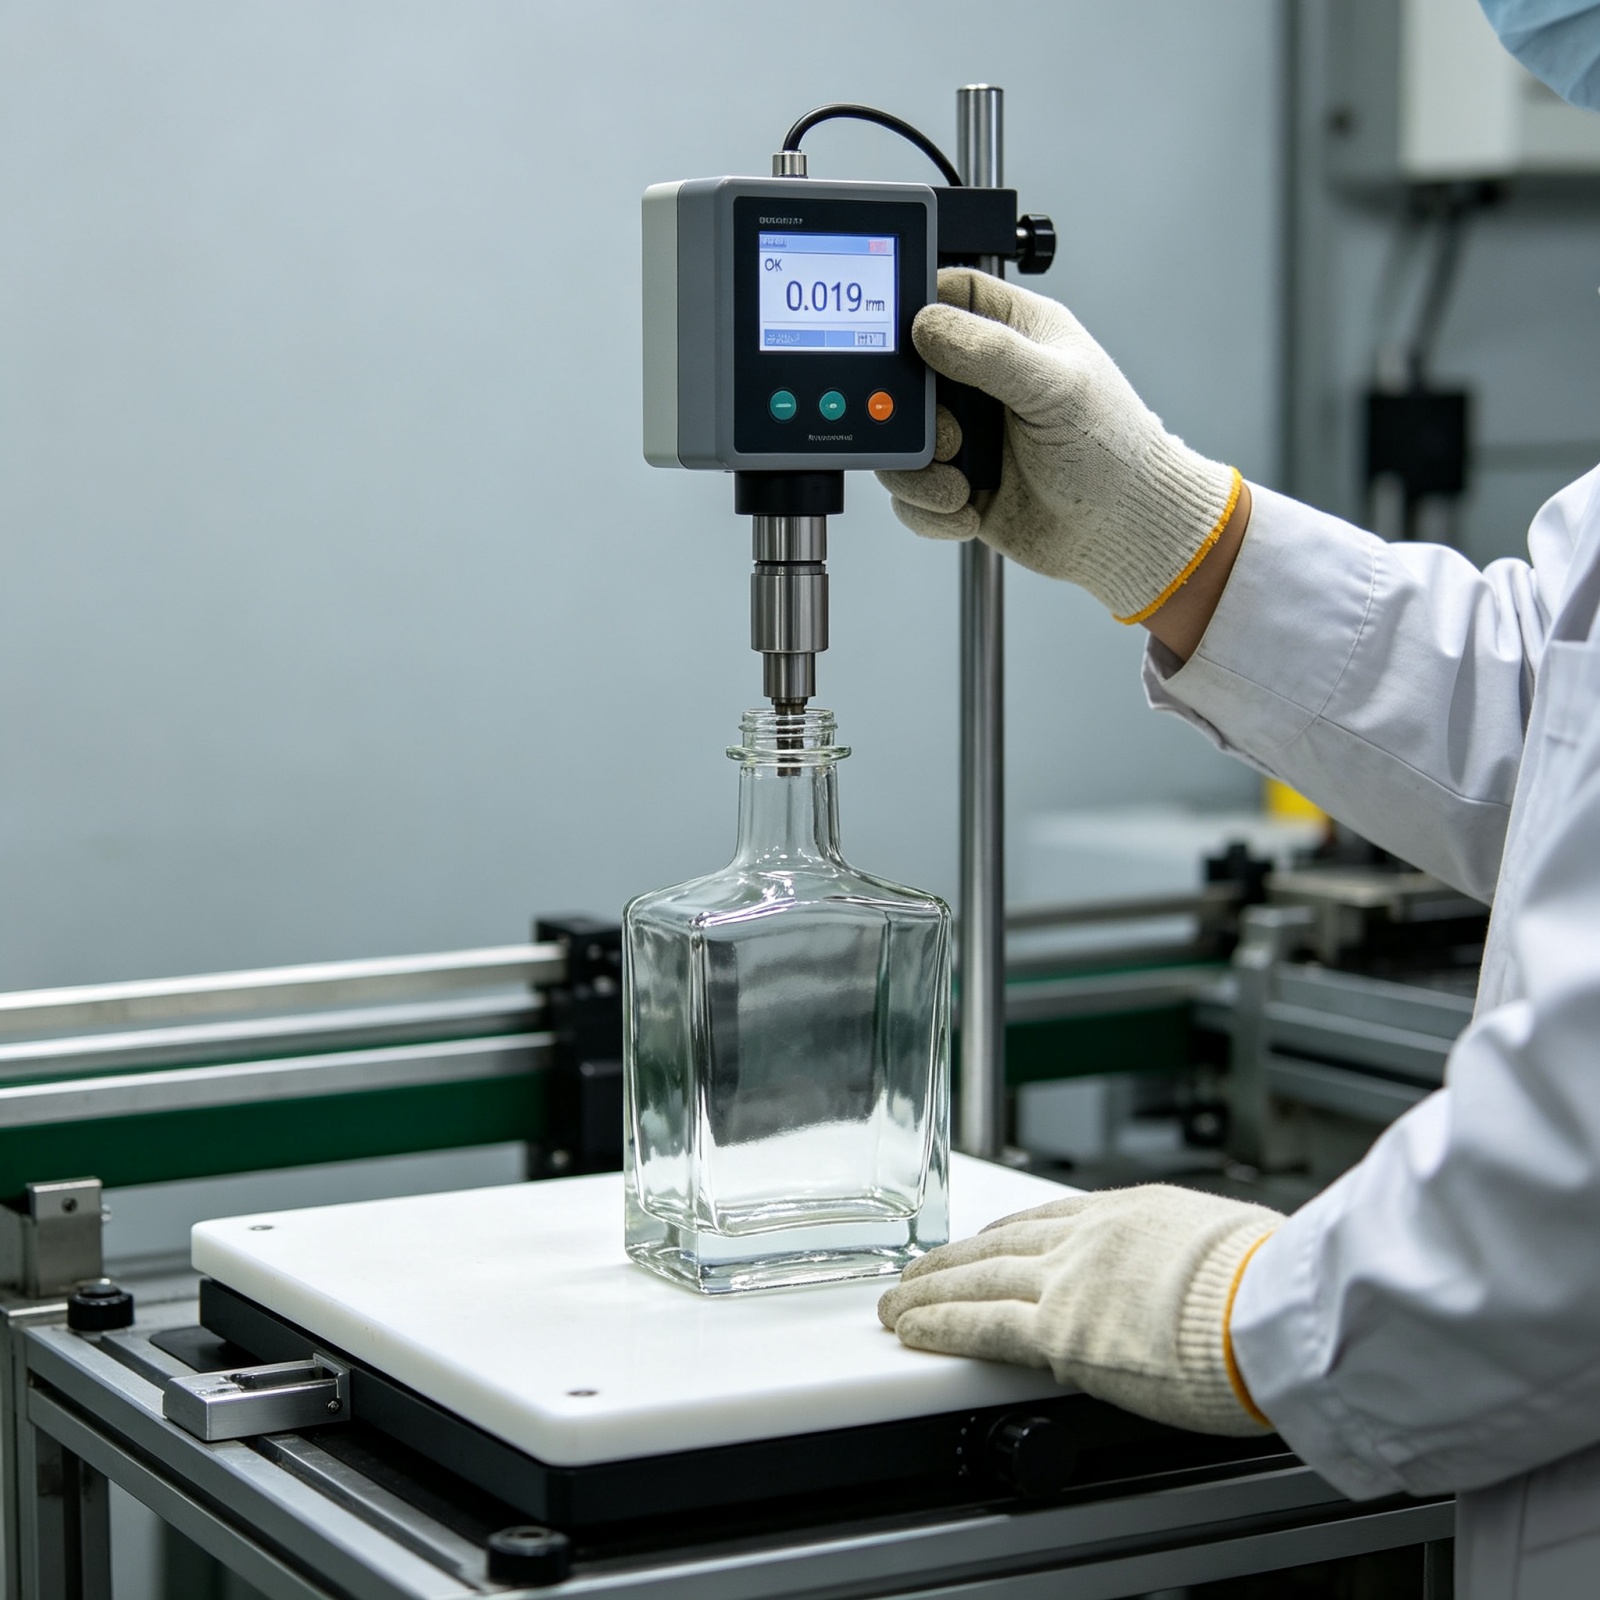
Przekałibrowaliśmy obszar pierścienia szyjki formy. Dopuszczalne odchylenia średnicy wewnętrznej zostały zaostrzone z ±0,8 mm do ±0,3 mm. W trakcie produkcji zaimplementowaliśmy 100-procentową kontrolę średnicy otworu za pomocą manometru powietrznego – mierzona jest średnica ujścia każdej pojedynczej butelki, a nie tylko losowej próbki.
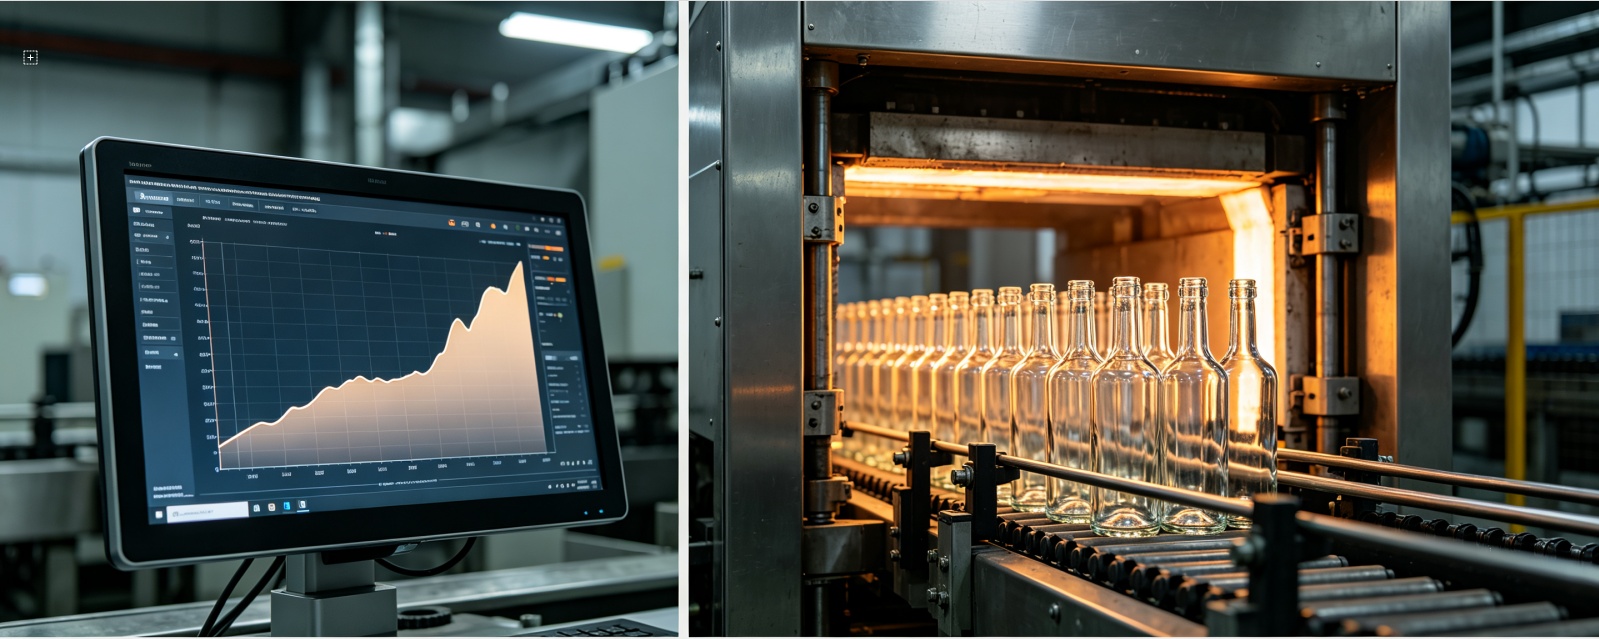
Dostosowaliśmy krzywą temperatury pieca wyżarzania i wydłużyliśmy czas wyżarzania. Dzięki temu zlikwidowano naprężenia wewnętrzne szkła, co znacznie zmniejszyło ryzyko pęknięcia podczas transportu i napełniania. Poprawne wyżarzanie to jeden z najbardziej pomijanych etapów produkcji butelek szklanych.
Wiele fabryk przyspiesza etap wyżarzania, aby zwiększyć wydajność, ale długoterminowe koszty przejawiają się na linii napełniania klienta. My nie oszczędziliśmy w tym zakresie.
Zobowiązanie dotyczące dokumentacji partii
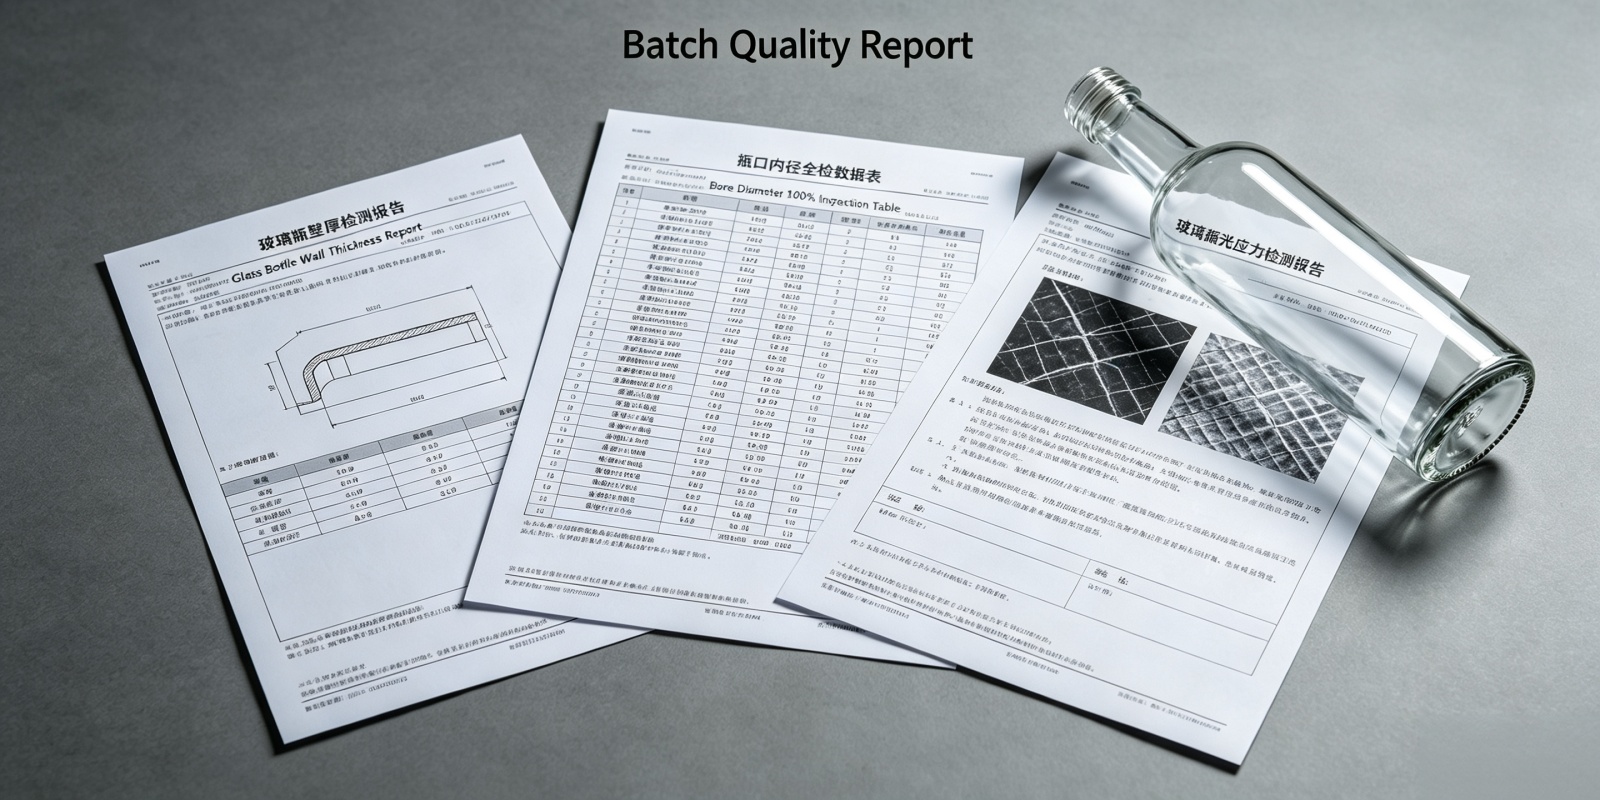
Oprócz ulepszeń procesowych zobowiązaliśmy się do dostarczania z każdą przesyłką następującej dokumentacji:
- Sprawozdanie z kontroli grubości ścianki: 30 losowo wybranych butelek, z pomiarami w 6 punktach każdej.
- Raport z kontroli średnicy otworu: podsumowanie danych z 100-procentowej pełnej kontroli.
- Raport z kontroli naprężeń po odpuszczaniu: Potwierdzone za pomocą testu światła spolaryzowanego.
- Próbki rezerwowe: 5 butelek na partię, przechowywanych przez 12 miesięcy w celu zapewnienia śledzalności.
Taki poziom dokumentacji to standardowa praktyka profesjonalnego producenta niestandardowych butelek szklanych dla branży trunków. Zapewnia klientowi pełną śledzalność i przekształca jakość z obietnicy w weryfikowalny zapis.
5. Wyniki
| Seria produkcyjna | Wskaźnik odrzutu | Status |
|---|---|---|
| Seria 1 | 1.8% | Poniżej 2% ✓ |
| Seria 2 | 1.5% | Poniżej 2% ✓ |
| Seria 3 | 1.2% | Poniżej 2% ✓ |
| Seria 4 | 1.6% | Poniżej 2% ✓ |
| Seria 5 | 1.4% | Poniżej 2% ✓ |
| Seria 6 | 1.3% | Poniżej 2% ✓ |
- Wskaźnik odrzuceń partii: W ramach sześciu kolejnych serii produkcyjnych wskaźniki odrzuceń wyniosły odpowiednio 1,8%, 1,5%, 1,2%, 1,6%, 1,4% i 1,3% — wszystkie poniżej 2%. W porównaniu do poprzednich wartości w zakresie 12–15% oznacza to poprawę jakości rzędu 85%.
- Wydajność linii napełniania: Klient poinformował, że liczba uszkodzonych butelek na linii napełniania spadła z 12–15 na 10 000 do 1–2 na 10 000. Prędkość napełniania wzrosła o ok. 8%.
- Wzrost objętościowy: W drugim roku współpracy klient zwiększył roczny wolumen zakupów z 120 000 do 300 000 sztuk i wprowadził dwa nowe typy butelek. Ten wzrost nie wynikał z obniżki cen — wynikał z zaufania do spójnej wydajności butelek.
- Oszczędności kosztów: Klient oszacował roczne oszczędności wyłącznie na kosztach sortowania i zwrotów na ponad 15 000 €.
Dla każdej marki napojów spirytusowych lub importera obsługującego szybkie linie napełniania te dane mają większą wagę niż niewielka różnica cenowa. Tania butelka rumu, która pęka na linii napełniania lub przecieka podczas transportu, nigdy naprawdę nie jest tania.
6. Opinia klienta
7. Wezwanie do działania
Czy borykacie się z niejednolitością jakości między partiami u obecnego dostawcy butelek szklanych? Wyślijcie nam swoje istniejące raporty inspekcyjne lub próbki uszkodzonych butelek. Przeprowadzimy bezpłatną diagnozę procesu i opracujemy plan dokładniejszego ograniczenia tolerancji — bez zobowiązań, bez ogólnikowych propozycji sprzedażowych.
Nie ma znaczenia, czy potrzebujecie butelki pod własną markę dla rumu, niestandardowych butelek na napoje spirytusowe zakończonych korkiem, czy długoterminowego partnera dostawczego butelek pod własną markę dla napojów alkoholowych — skupiamy się na parametrach, które rzeczywiście mają znaczenie: spójności grubości ścianki, dokładności tolerancji otworu, jakości wyżarzania oraz udokumentowanej śledzalności.
Wyślijcie nam uszkodzone butelki lub raporty inspekcyjne
Przeanalizujemy wzory pęknięć, zmierzymy tolerancję otworu i przedstawimy pisemny plan dokładniejszej tolerancji — bez zobowiązań, bez ogólnych propozycji sprzedażowych.