EN


Brytyjska destylarnia ginu rzemieślniczego potrzebowała opracować i masowo wyprodukować limitowaną edycję butelek na napoje spirytusowe w ciągu zaledwie 45 dni na sezon świąteczny. Łącząc szybkie modelowanie 3D, przyspieszony rozwój niestandardowych form oraz pełne wewnętrzne procesy formowania szkła i nanoszenia matowej powłoki, dostarczyliśmy 12 000 gotowych, niestandardowych butelek na alkohol – od szkicu do wysyłki – w ciągu 45 dni. Klient uruchomił kampanię zgodnie z harmonogramem, a limitowana edycja rozszedł się w ciągu trzech tygodni.
1. Streszczenie wykonawcze
W przypadku sezonowego wydania napojów spirytusowych okno startu jest stałe i nieustępliwe. W tej analizie przypadku szczegółowo wyjaśniamy, jak skróciliśmy standardowy cykl produkcji niestandardowych form – zwykle trwający 60–75 dni – do 45 dni, bez kompromisów dotyczących szczegółów głębokiego tłoczenia, jakości matowej powłoki ani premium masy butelki wymaganej przez markę.
Większość fabryk potrafi osiągnąć krótki termin realizacji lub głębokie tłoczenie — rzadko oba te elementy. Ten projekt został zrealizowany z wykorzystaniem obu tych technik oraz wewnętrznej matowej powłoki, wszystko w jednej lokalizacji i pod jednym punktem odpowiedzialności.
2. Informacje o kliencie
Klientem jest ręcznie produkowana destylarnia ginu z południowej Anglii, która rocznie produkuje około 80 000 butelek przeznaczonych na premiumowy rynek detaliczny Wielkiej Brytanii oraz wybrane europejskie rynki eksportowe. Planowali oni wprowadzić na rynek ograniczoną edycję ginu na sezon świąteczny. Projekt butelki musiał oddawać motyw "wybrzeża", z nieregularnym tłoczeniem fal na korpusie, pogrubioną podstawą oraz ogólną masą i wrażeniem masywności znacznie przewyższającymi ich dotychczasową standardową butelkę.
Jako producent niestandardowych butelek szklanych dla marek trunków działający na całym obszarze Europy, rozumieliśmy, że dla ręcznie produkowanej destylarni o takiej skali butelka nie jest jedynie opakowaniem — stanowi część tożsamości marki. Butelka z nadrukowaną nazwą własną, która wrażeniowo wydaje się luksusowa w dotyku, bezpośrednio wspiera widoczność na półkach oraz siłę cenową.
3. Wyzwanie
Klient skontaktował się już z trzema dostawcami przed skierowaniem się do nas. Wszyscy trzej przedstawili te same przeszkody:
- Czas realizacji formy: Standardowe cykle rozwoju niestandardowych form wynosiły od 60 do 75 dni, co przesunęłoby produkcję poza okno sprzedaży świątecznej. Dla sezonowego wydania trunków przegapienie tego okna oznacza utratę całorocznych przychodów.
- Ograniczenie głębokości wytłaczania: Jeden z dostawców stwierdził, że głębokość wytłaczania fal może osiągnąć jedynie 1 mm, ponieważ przy większej głębokości znacznie spadnie współczynnik wydajności produkcji. Jednak przy głębokości 1 mm wytłaczanie było praktycznie niewidoczne na ciemnym szkle — co całkowicie podważyło założenia projektu.
- Bariera minimalnej ilości zamówienia (MOQ): Oczekiwana przez klienta ilość zamówienia wynosiła 10 000 sztuk, ale większość fabryk wymagała minimalnego zamówienia 30 000 sztuk. Dla butelki trunku edycji limitowanej nadmierne zamówienie wiąże kapitał i miejsce magazynowe.
- Wykonywanie powłoki u zewnętrznego wykonawcy: Klient potrzebował również matowej powłoki natryskowej na korpusie butelki. Poprzedni dostawca klienta zlecał tę operację firmie zewnętrznej, co skutkowało niestabilnymi czasami realizacji i trudnościami w kontroli jakości.
Kierownik projektu klienta wyraził się jasno:
Jest to typowy problem w branży butelek na napoje spirytusowe na zamówienie. Marki często muszą koordynować współpracę między warsztatem form, fabryką szkła oraz podmiotem wykonującym dekoracje — każdy z nich ma własny harmonogram, własne standardy jakości oraz własne usprawiedliwienia. Dla edycji limitowanej z ustaloną datą premiery taka rozdrobniona struktura jest śmiertelna.
4. Rozwiązanie
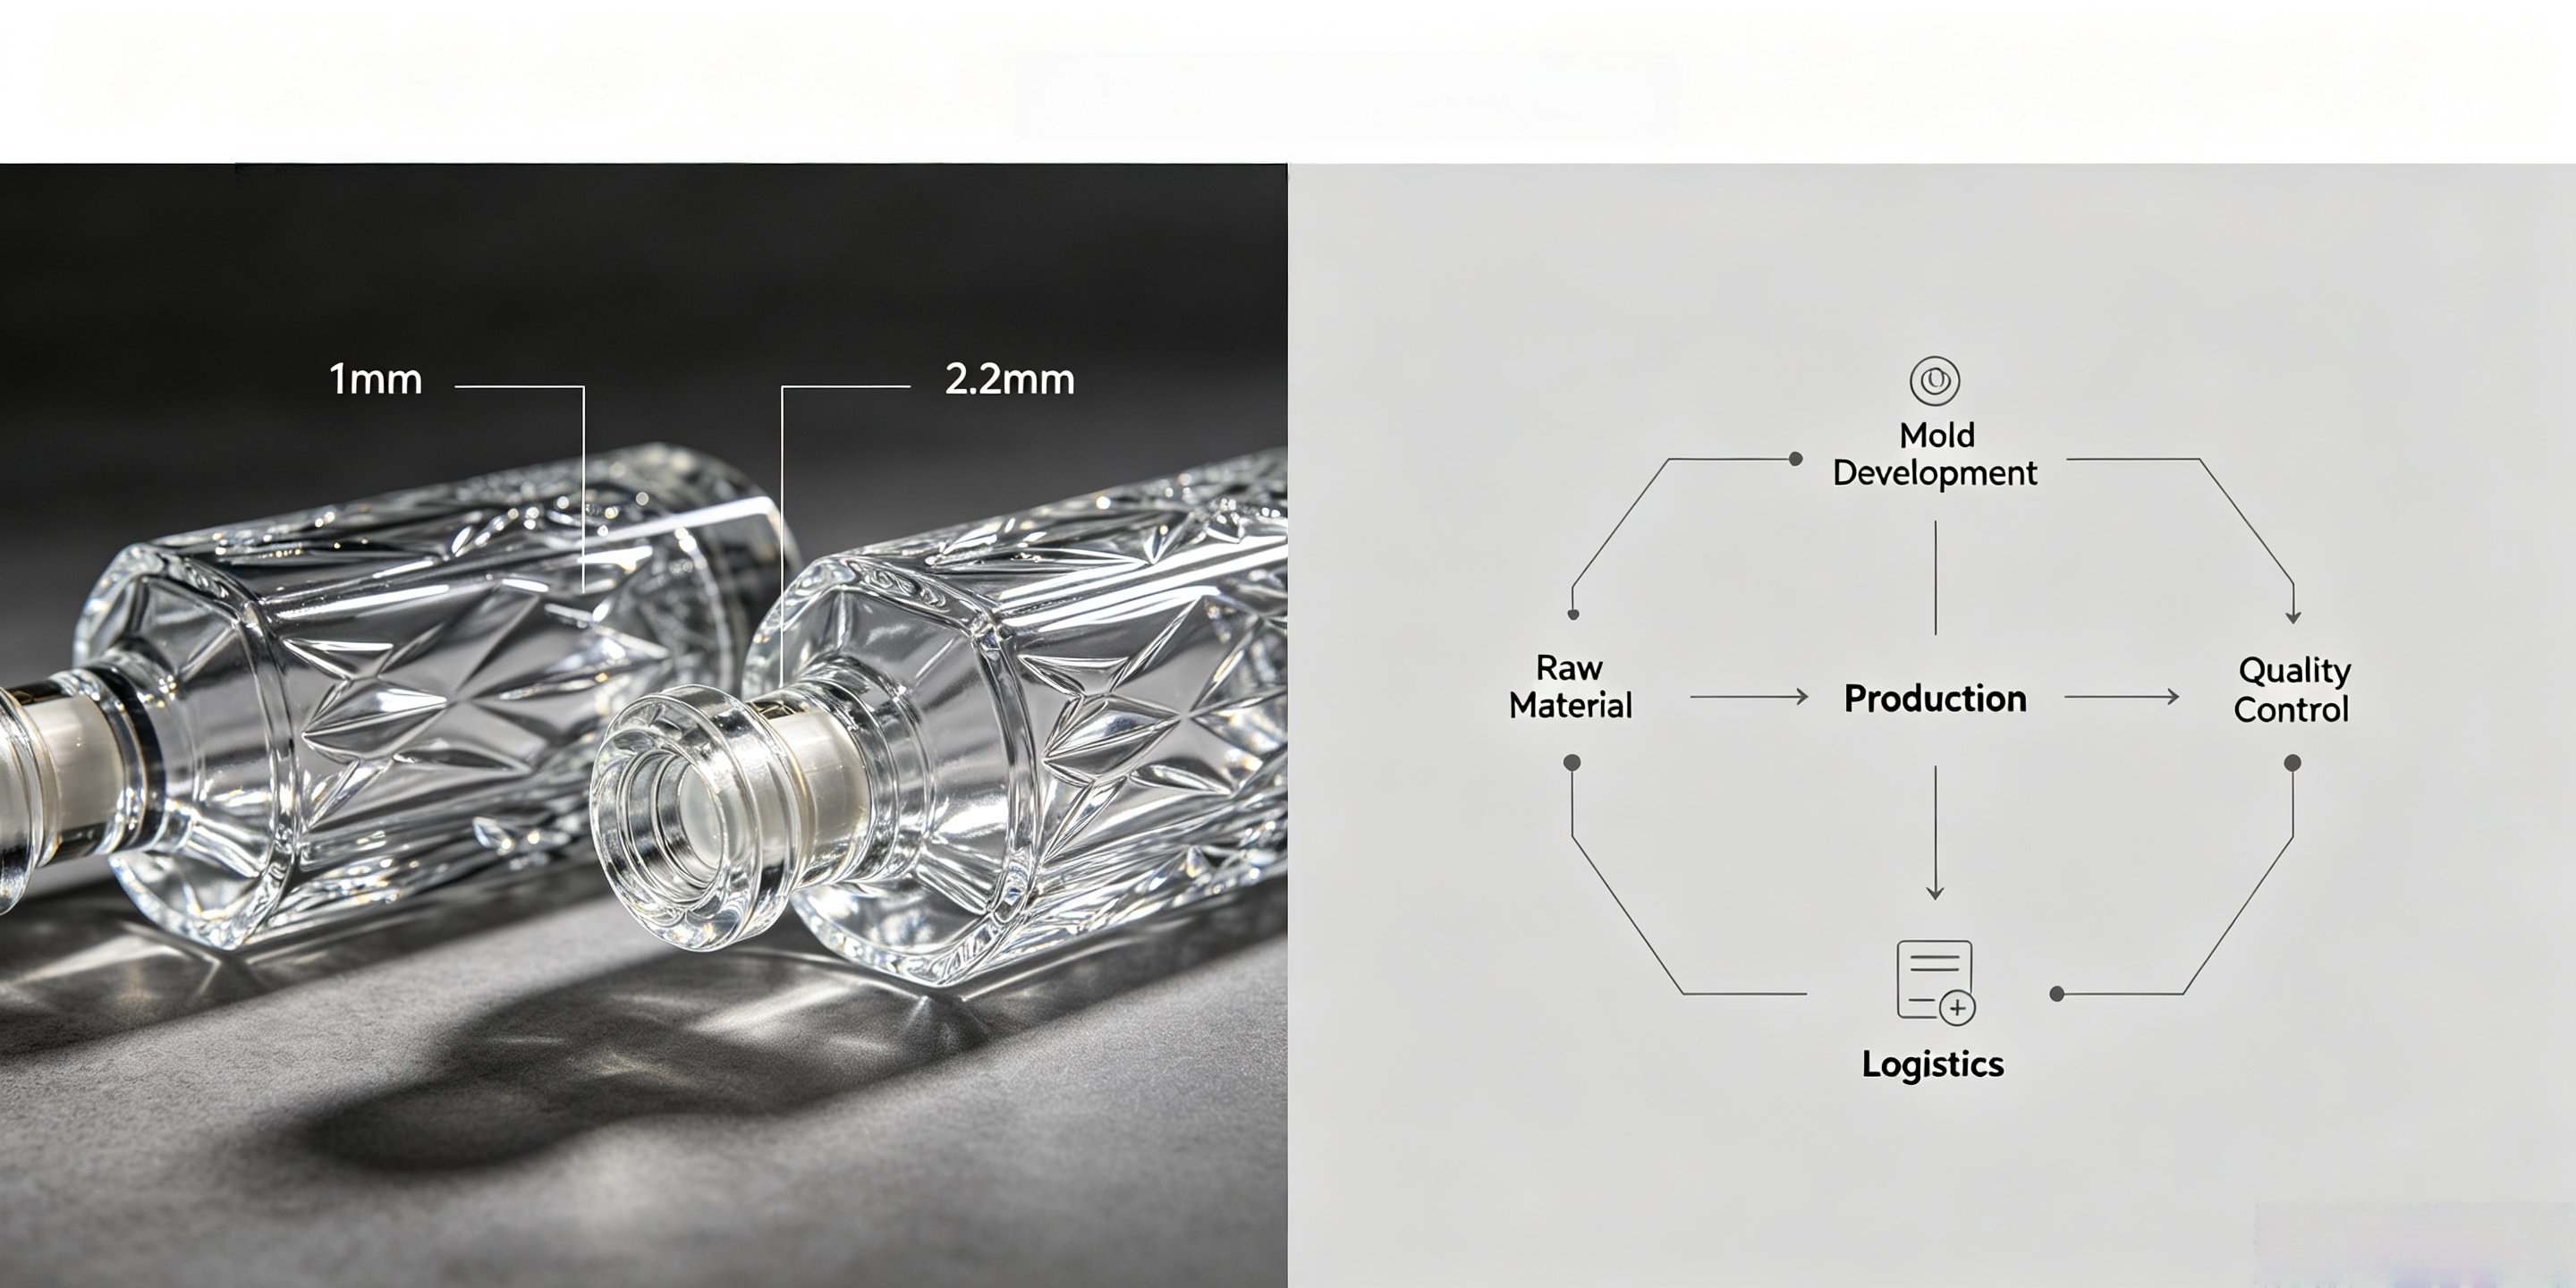
Zaprojektowaliśmy projekt w oparciu o jedną zasadę: wszystkie kluczowe procesy pozostają wewnętrzne. Od opracowania formy po kształtowanie szkła i nałożenie matowej powłoki – nic nie zostało zlecone zewnętrznym podmiotom. Dzięki temu udało się zrealizować niestandardową butelkę na napoje spirytusowe z głębokim reliefem w ciągu 45 dni.
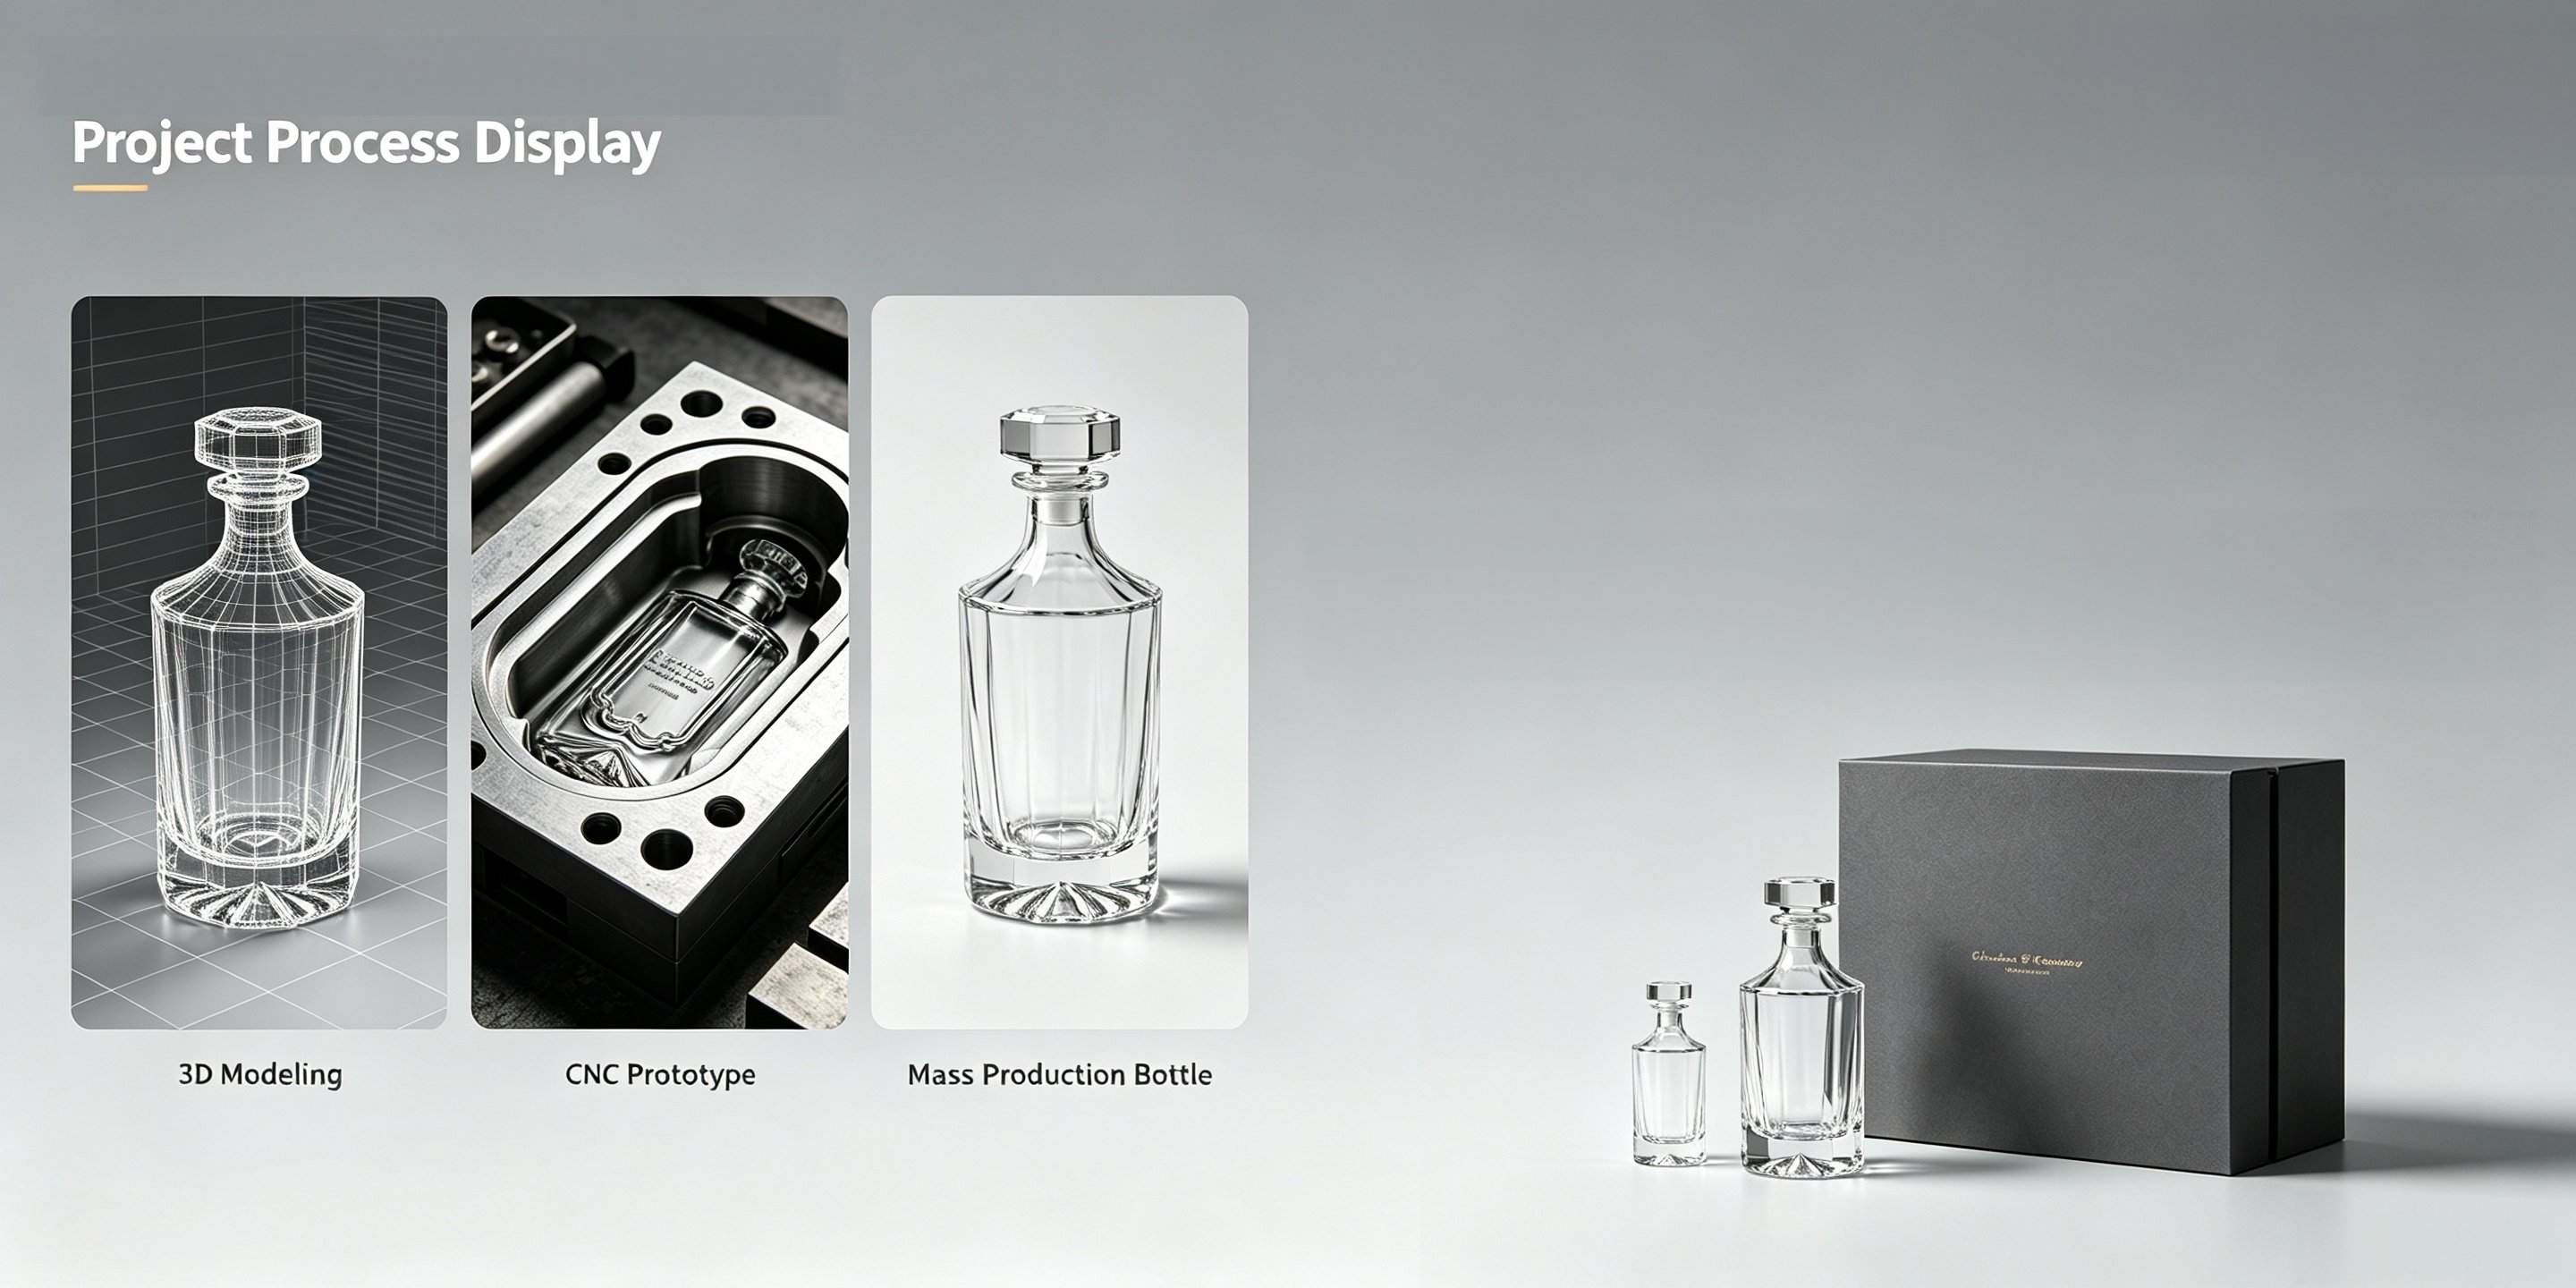
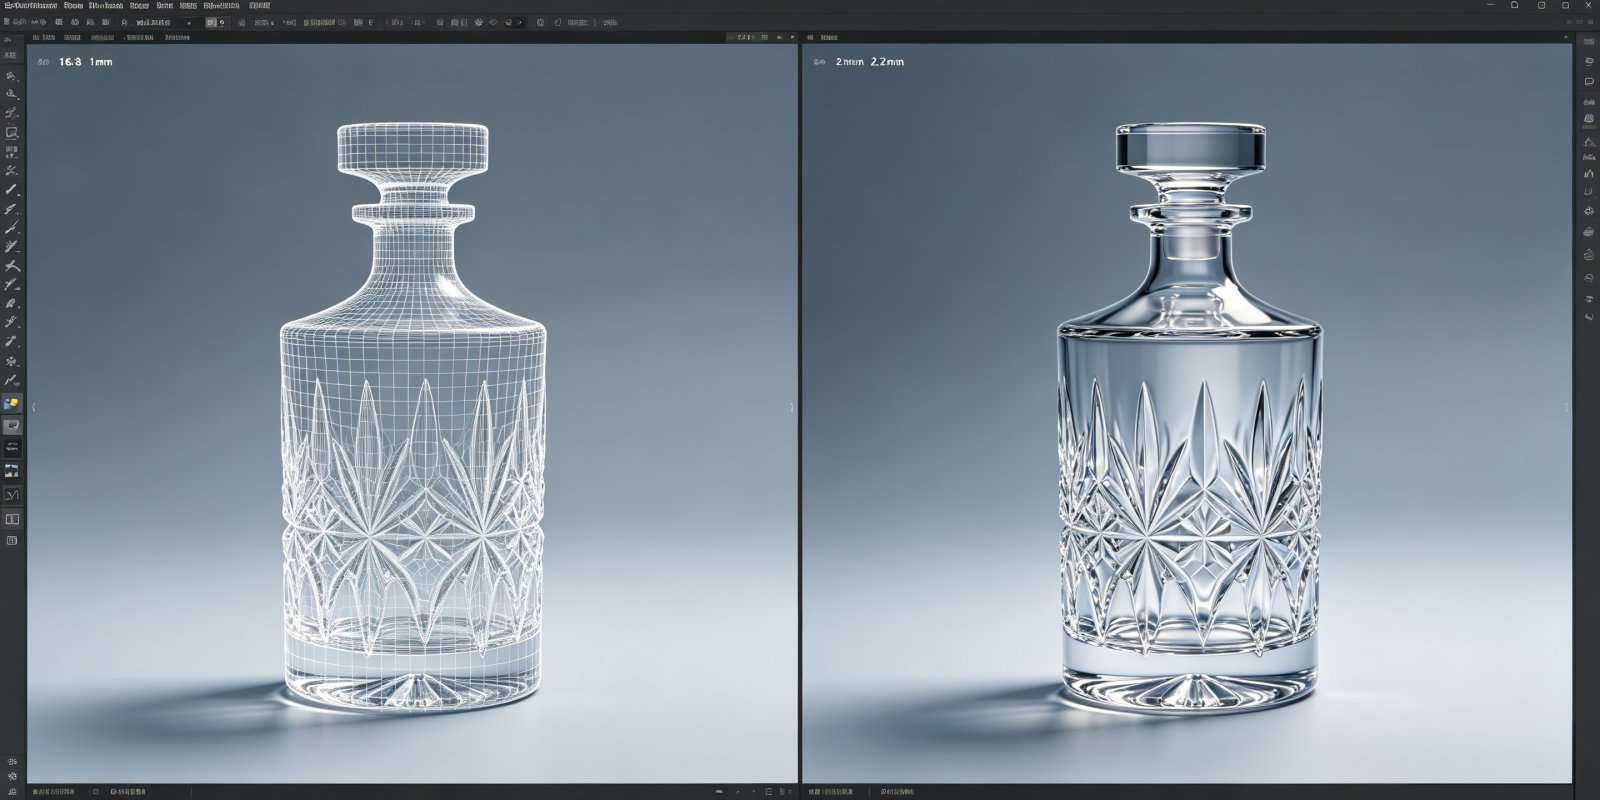
Na podstawie ręcznie wykonanych szkiców klienta oraz obrazów referencyjnych stworzyliśmy model 3D niestandardowej butelki na gin oraz przygotowaliśmy dwie opcje głębokości reliefu: 1,5 mm i 2,2 mm. Oba warianty zaprezentowaliśmy w renderach przy symulowanym oświetleniu sklepowym, aby klient mógł ocenić, jak wzór fal będzie oddziaływał ze światłem i cieniem na ciemnym szkle.
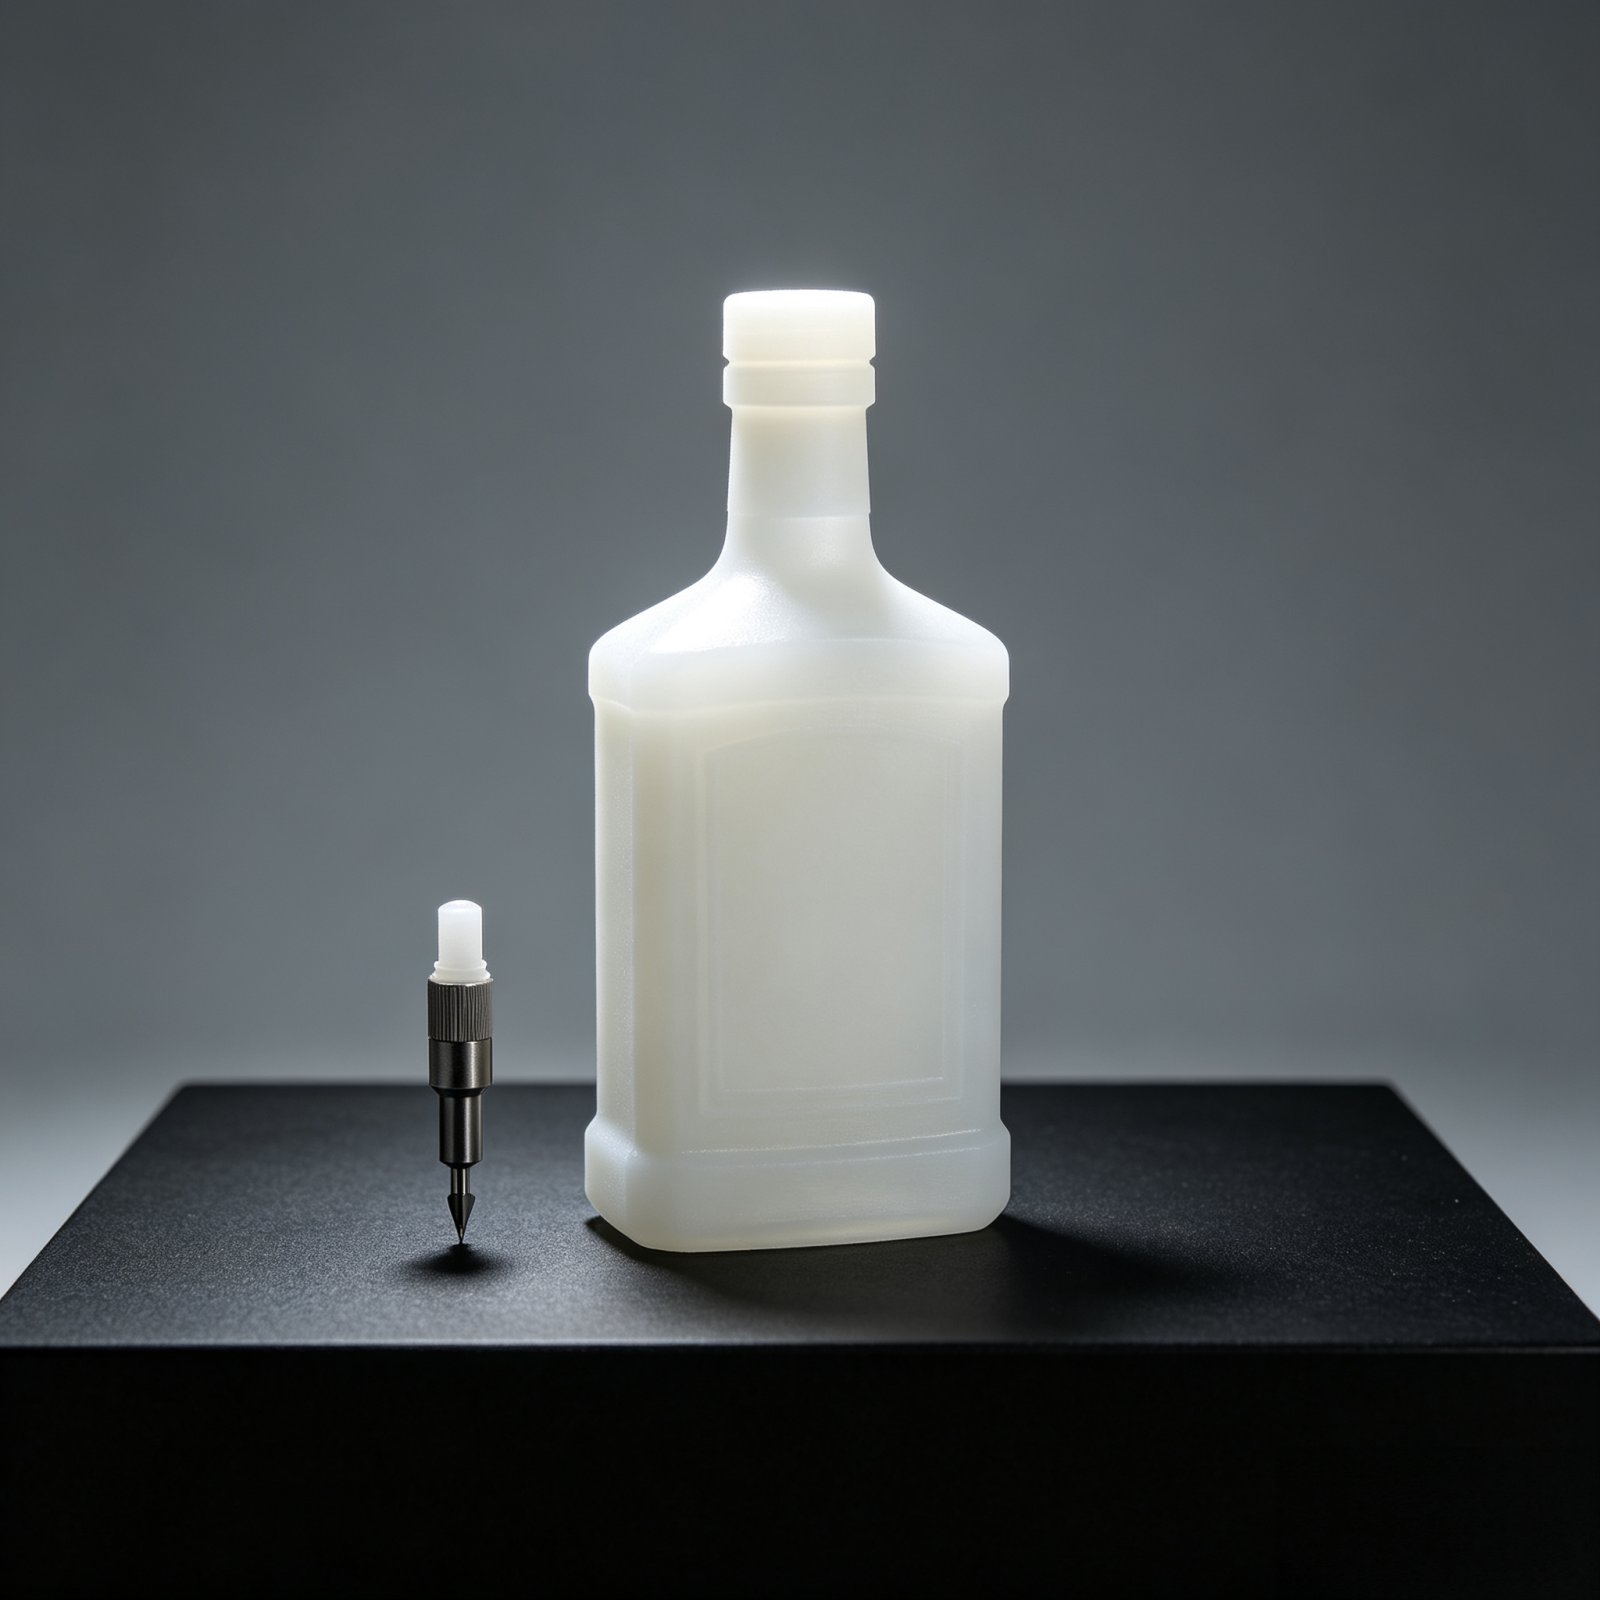
Zastosowaliśmy frezowanie CNC do wytworzenia prototypu butelki na alkohol w skali 1:1 z żywicy. Klient mógł trzymać prototyp w rękach, odczuwać relief fal i oceniać jakość dotykową. Po przeanalizowaniu fizycznego wzorca wybrał opcję głębokości 2,2 mm — prawie dwukrotnie większą niż tę, którą jego poprzedni dostawca uznał za możliwą do realizacji.
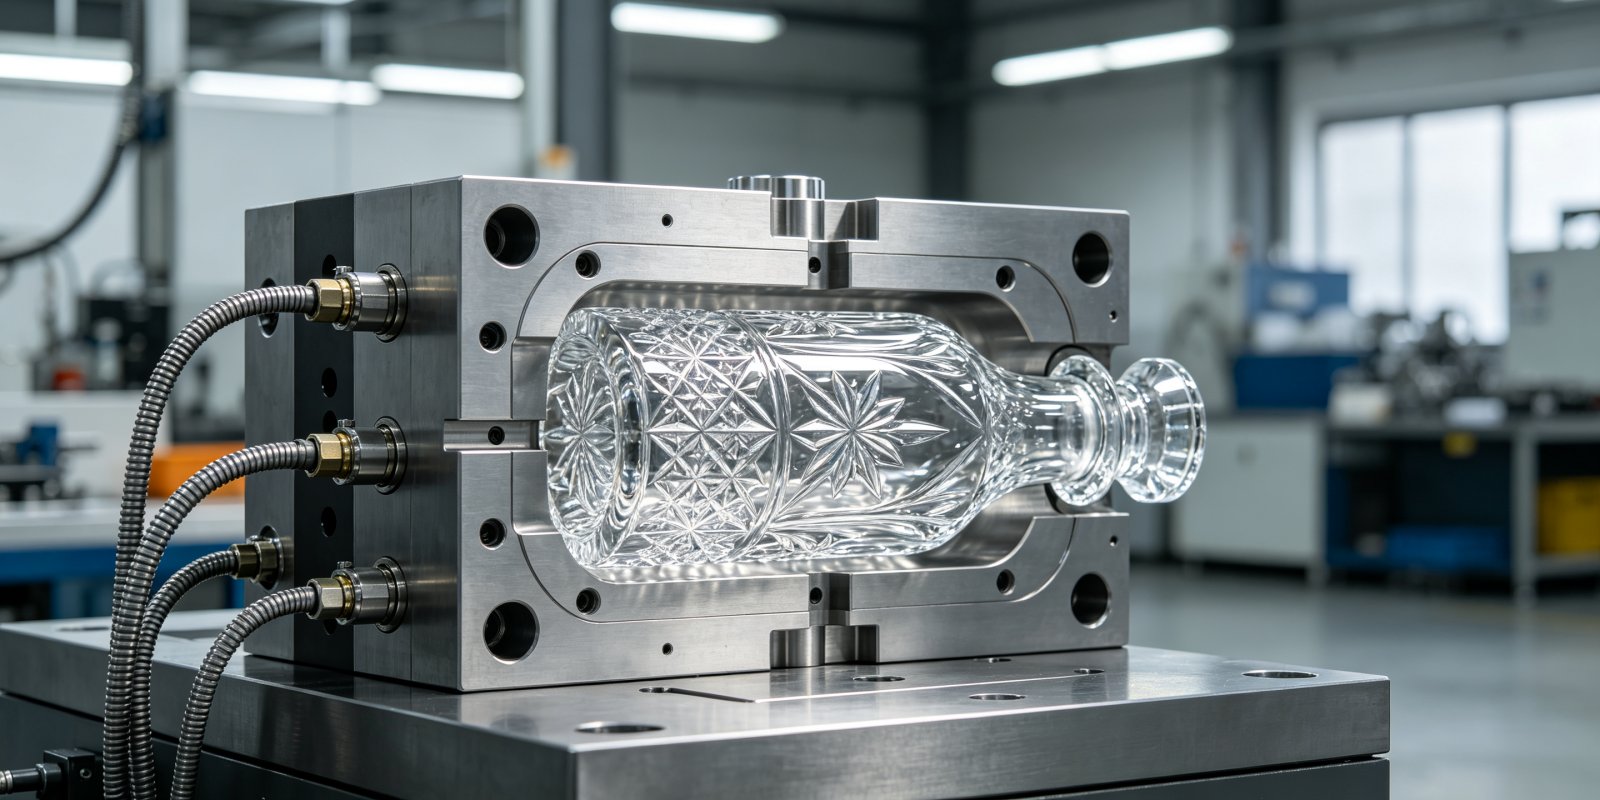
Zakończyliśmy rozwój i debugowanie formy w ciągu 16 dni. Ponieważ relief był głębszy niż standardowy, wprowadziliśmy lokalne optymalizacje systemu chłodzenia formy. Dzięki temu zapewniliśmy jednolitą grubość szkła w obszarach z reliefem oraz zapobiegliśmy powstawaniu śladów chłodzenia — typowego defektu przy głębokim reliefie połączonym z ciemnym szkłem. Dla każdej marki rozważającej niestandardowe formowanie butelek szklanych to właśnie ten etap jest najczęściej pomijany przez dostawców. My go nie pominięliśmy.
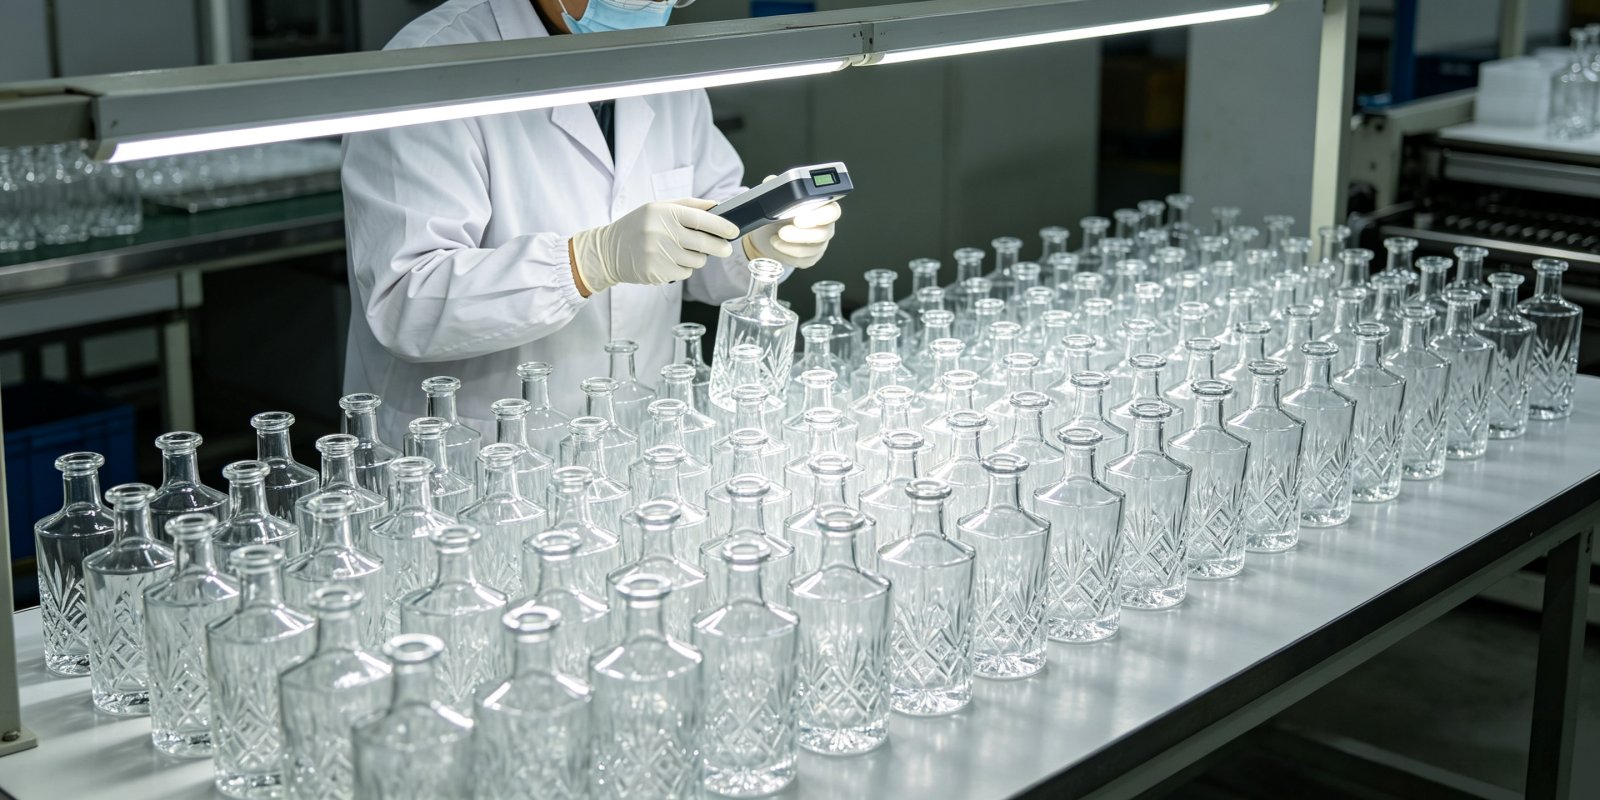
Wyprodukowaliśmy próbną partię liczącą 500 sztuk w celu kontroli wymiarów, weryfikacji masy oraz testowania przyczepności matowej powłoki. Klient zatwierdził próbki i przeszliśmy bezpośrednio do produkcji masowej. Próba produkcyjna pozwoliła nam również dopasować parametry powłoki do konkretnej tekstury powierzchni obszarów tłoczonych.
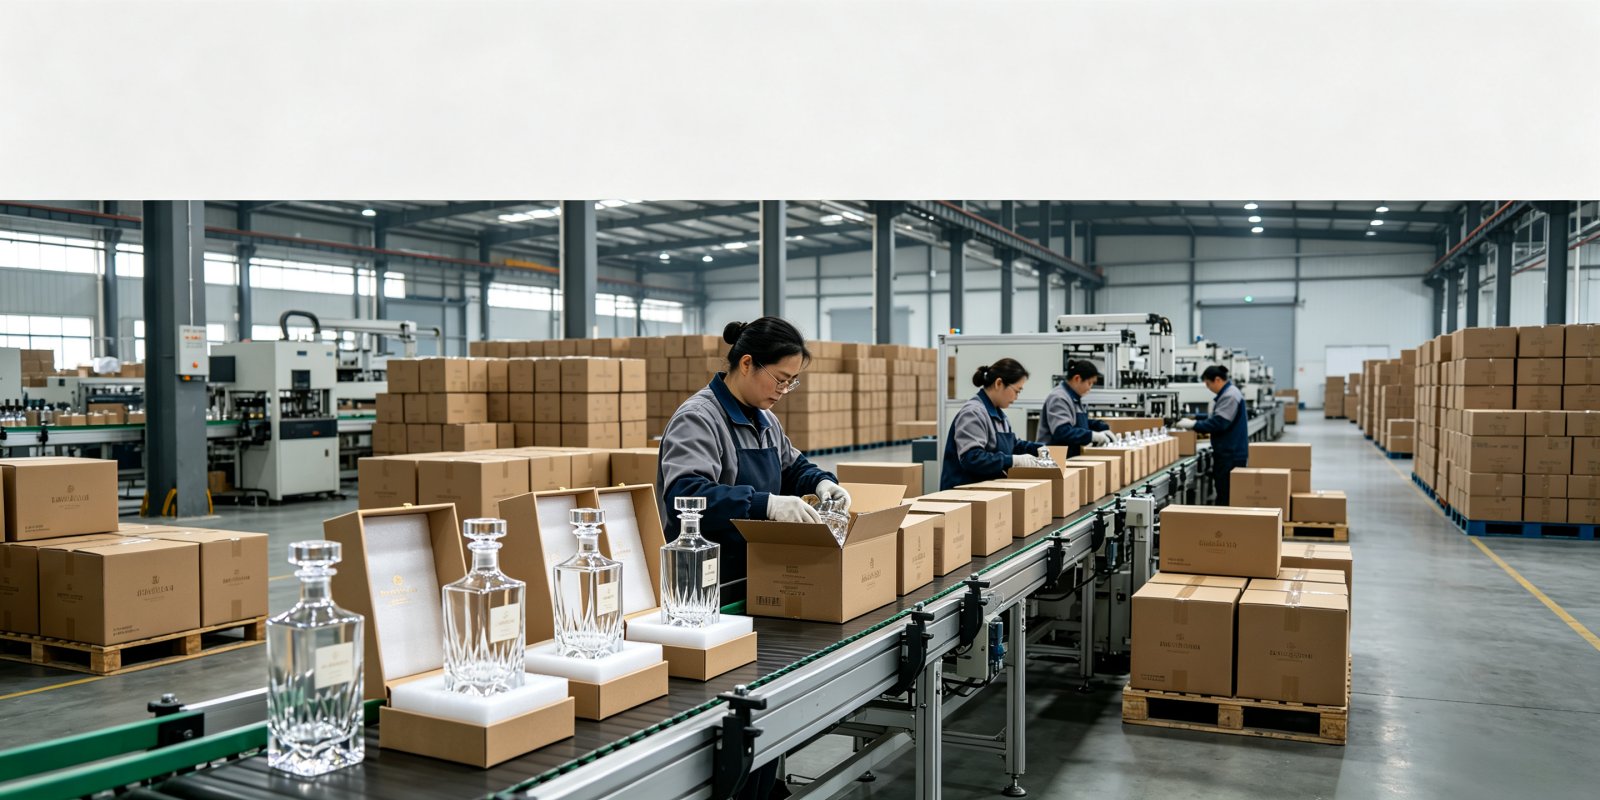
Zakończyliśmy produkcję masową 12 000 sztuk, nanieśliśmy matową powłokę wewnętrznie, przeprowadziliśmy pełną kontrolę jakości i zapakowaliśmy wyroby do wysyłki. Cały proces — od wykonania formy, przez kształtowanie szkła, po nanoszenie powłoki — został zrealizowany w jednym miejscu, bez outsourcingu na żadnym etapie.
5. Wyniki
- Czas realizacji: 45 dni od zatwierdzenia szkicu do wysyłki gotowych wyrobów — o 5 dni wcześniej niż zaplanowano przez klienta. Dla niestandardowej butelki na napoje spirytusowe z głębokim tłoczeniem i matową powłoką jest to znacznie szybszy termin niż standard przemysłowy wynoszący 60–75 dni.
- Wydajność jakościowa: Zgodnie ze standardami kontroli AQL 2,5 wskaźnik odrzuceń partii wyniósł zero. Własne próbne kontrole klienta nie wykazały żadnych rozmytych tłoczeń ani odchylenia barwy powłoki.
- Wyniki na rynku: Edycja limitowana została sprzedana w ciągu trzech tygodni na stronie internetowej klienta oraz u jego partnerów detalicznych. Klient złożył następnie zamówienie powtórnego na 8000 sztuk na sprzedaż w kanałach sklepów wolnych od opłat celnych w portach lotniczych na nadchodzącą wiosnę.
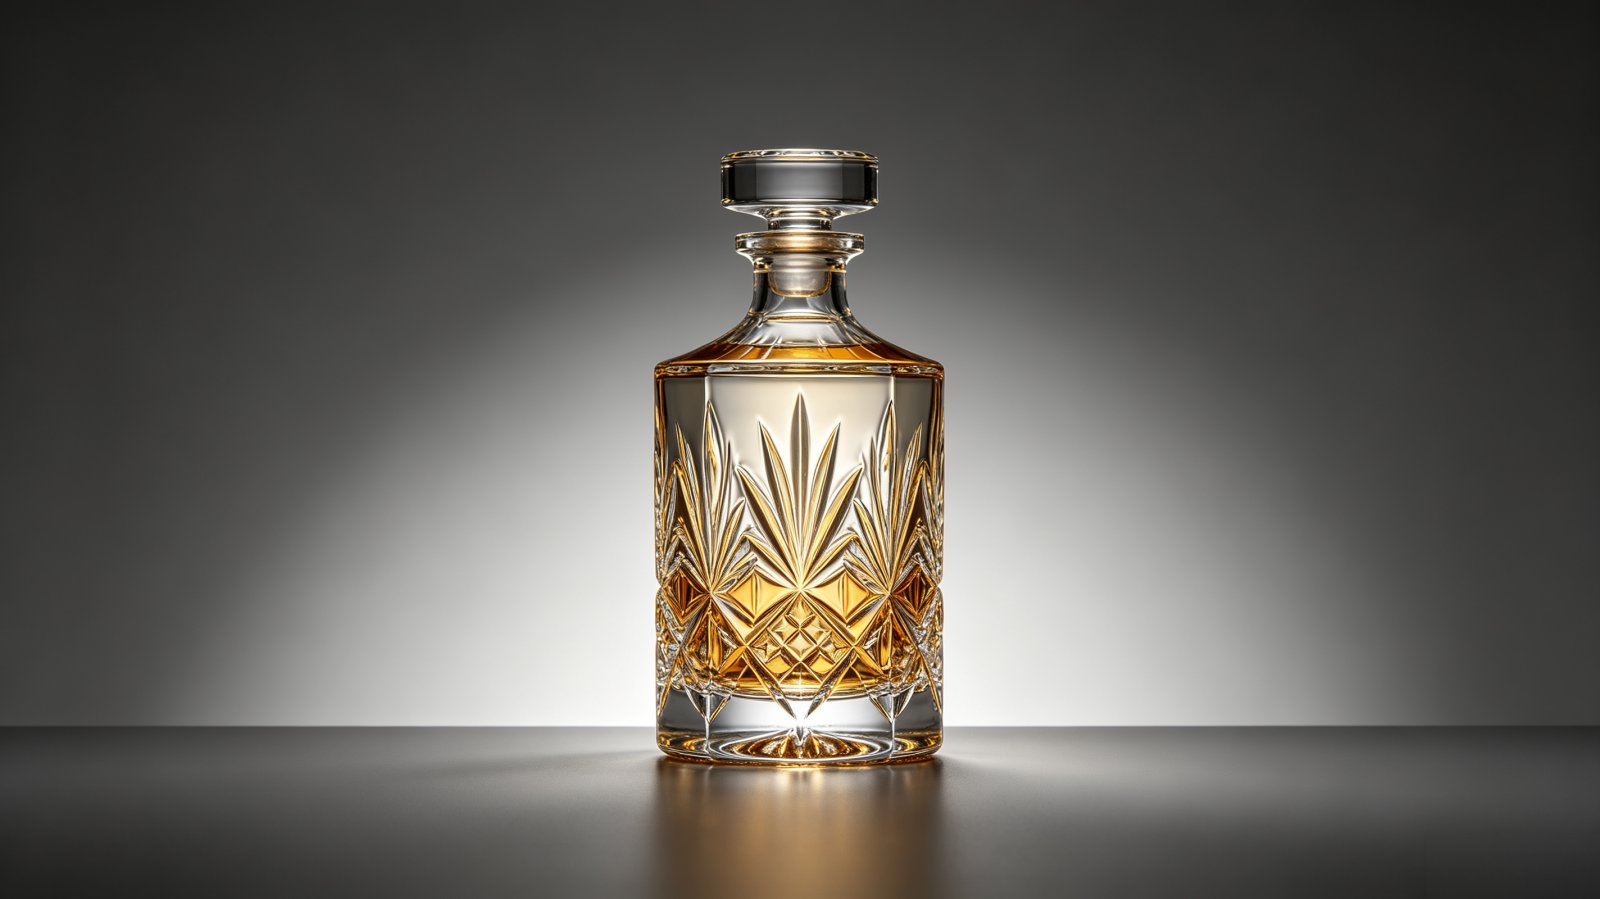
- Masa i postrzegana wartość: Gotowa niestandardowa butelka na gin ważyła 680 g — o 22 % więcej niż obecna standardowa butelka klienta. Klient stwierdził: "Samo ciężkość przekonuje klientów, że to produkt premium."
Dla marki spirytusów rzemieślniczych ta różnica wagi to nie tylko specyfikacja fizyczna — to aktywo marketingowe. Cięższa butelka na alkohol wykonana na zamówienie sygnalizuje jakość jeszcze zanim klient przeczyta etykietę.
6. Opinia klienta
7. Wezwanie do działania
Planujesz butelkę na zamówienie dla swojej kolejnej edycji limitowanej? Wyślij nam swój szkic lub obraz odniesienia. Przygotujemy dla Ciebie wizualizację 3D oraz harmonogram wytworzenia formy w ciągu 5 dni roboczych — bez zobowiązań i ogólnikowych obietnic.
Niezależnie od tego, czy potrzebujesz producenta niestandardowych butelek szklanych na nalewkę ziołową, butelkę pod własną marką na whisky czy ograniczoną edycję butelki na rum, realizujemy rozwój formy, produkcję szkła oraz dekorację wewnętrznie. Jeden partner, jeden harmonogram, jedno miejsce odpowiedzialności.