
 EN


Een Duitse rumimporteur had al meer dan twee jaar te kampen met ongelijke glasdikte in hun rumflessen. Het afkeurpercentage van de vorige leverancier bedroeg 15%, wat leidde tot stilstand van de vullijn, kurkverliezen en jaarlijkse kosten van meer dan €18.000 voor sortering en retournering. Na overschakeling naar onze maatgemaakte glasflesproductie daalde het afkeurpercentage in zes opeenvolgende productieruns tot onder de 2%. Het jaarlijkse aankoopvolume van de klant steeg van 120.000 naar 300.000 eenheden.
1. Executive Summary
Voor een spirituosenimporteur met hoogwaardige vullijnen is consistentie tussen batches geen luxe — het is de basis. Deze casestudy legt stap voor stap uit hoe wij systemische glaskwaliteitsproblemen diagnoseerden en oplost die al meer dan twee jaar aanhielden.
Veel fabrieken kunnen een perfect monster produceren. Veel minder kunnen dat monster consistent reproduceren over honderdduizenden eenheden. Dit project bewijst dat gedocumenteerde, reproduceerbare kwaliteit op grote schaal haalbaar is.
2. Achtergrond van de klant
De klant is een import- en distributiebedrijf voor sterke dranken met zetel in Hamburg, Duitsland, gespecialiseerd in Caraïbische rum. Het bedrijf levert ongeveer 400 winkels in Duitsland en Oostenrijk. Het jaarlijkse importvolume bedroeg ongeveer 120.000 flessen rum, in een standaardfles van 700 ml met vierkante vorm, lange hals en kurkafwerking.
Voor een importeur van sterke dranken op deze schaal is de fles niet alleen een verpakking — het is het eerste fysieke contactpunt van het product met de consument. Inconsistente glaskwaliteit beïnvloedt direct de efficiëntie van de vullijn, de veiligheid tijdens transport en de presentatie op de schappen. Daarom geven zo veel Europese merken van sterke dranken nu de voorkeur aan samenwerking met een betrouwbare fabrikant van op maat gemaakte glasflessen boven het nastreven van de laagste offerte.
3. De uitdaging
De vorige leverancier van de klant presteerde goed tijdens de monsterfase. Maar zodra de massaproductie begon, traden systemische problemen op:
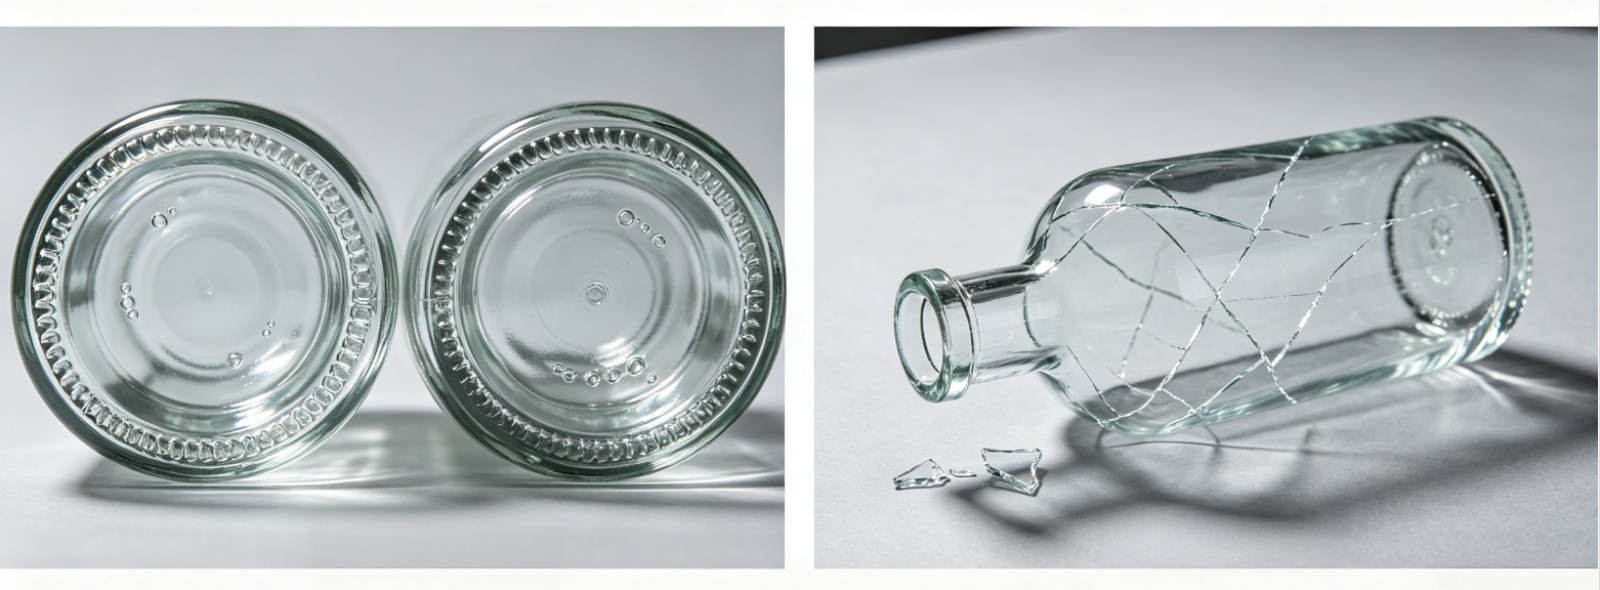
- Onconsistente glasdikte: Één zijde van het fleslichaam was merkbaar dunner, wat leidde tot frequente breuk op de vullijn. Dit is een veelvoorkomend gebrek wanneer de glasverdeling tijdens het vormproces niet adequaat wordt gecontroleerd.
- Te grote boringstolerantie: De binnendiameter van de flessenhals vertoonde te veel variatie, wat resulteerde in een onstabiele kurkafdichting. Sommige producten lekten tijdens transport — een ernstig probleem voor elke premium-rumfles.
- Hoge batch-afkeurpercentage: Het afkeurpercentage lag gedurende meer dan twee jaar tussen de 12% en 15%. De klant schatte de jaarlijkse kosten voor sortering en retourzending op meer dan €18.000.
- Geen inspectierapporten: De leverancier kon geen dimensionele inspectierapporten voor elke partij leveren, waardoor de klant problematische partijen niet kon traceren of iemand verantwoordelijk kon stellen.
De inkoopmanager van de klant vat de frustratie samen:
Dit is een vertrouwd verhaal in de sector van flessen voor spiritueuzen. Veel fabrieken kunnen een perfect monster produceren. Veel minder kunnen dat monster consistent reproduceren over honderdduizenden eenheden. Voor een rumimporteur die werkt met kurkafwerking en hoogwaardige vullijnen is consistentie geen luxe — het is de basisvereiste.
4. De oplossing
Toen we het project overnamen, haastten we ons niet om een offerte te verstrekken. In plaats daarvan besteedden we de eerste twee weken aan het analyseren van de oorzaken op fundamenteel niveau. Onze aanpak richtte zich op drie kritieke gebieden: controle van de glasdikte, nauwkeurigheid van de boring en eliminatie van ontladingsspanning.
We vroegen de klant om kapotte flesmonsters van de afgelopen zes maanden te sturen, samen met de parameters van hun vullijn. Door de breukposities en spanningspunten te analyseren, bevestigden we dat de breuk voornamelijk werd veroorzaakt door twee factoren: ongelijkmatige wanddikteverdeling en onvoldoende ontlading.
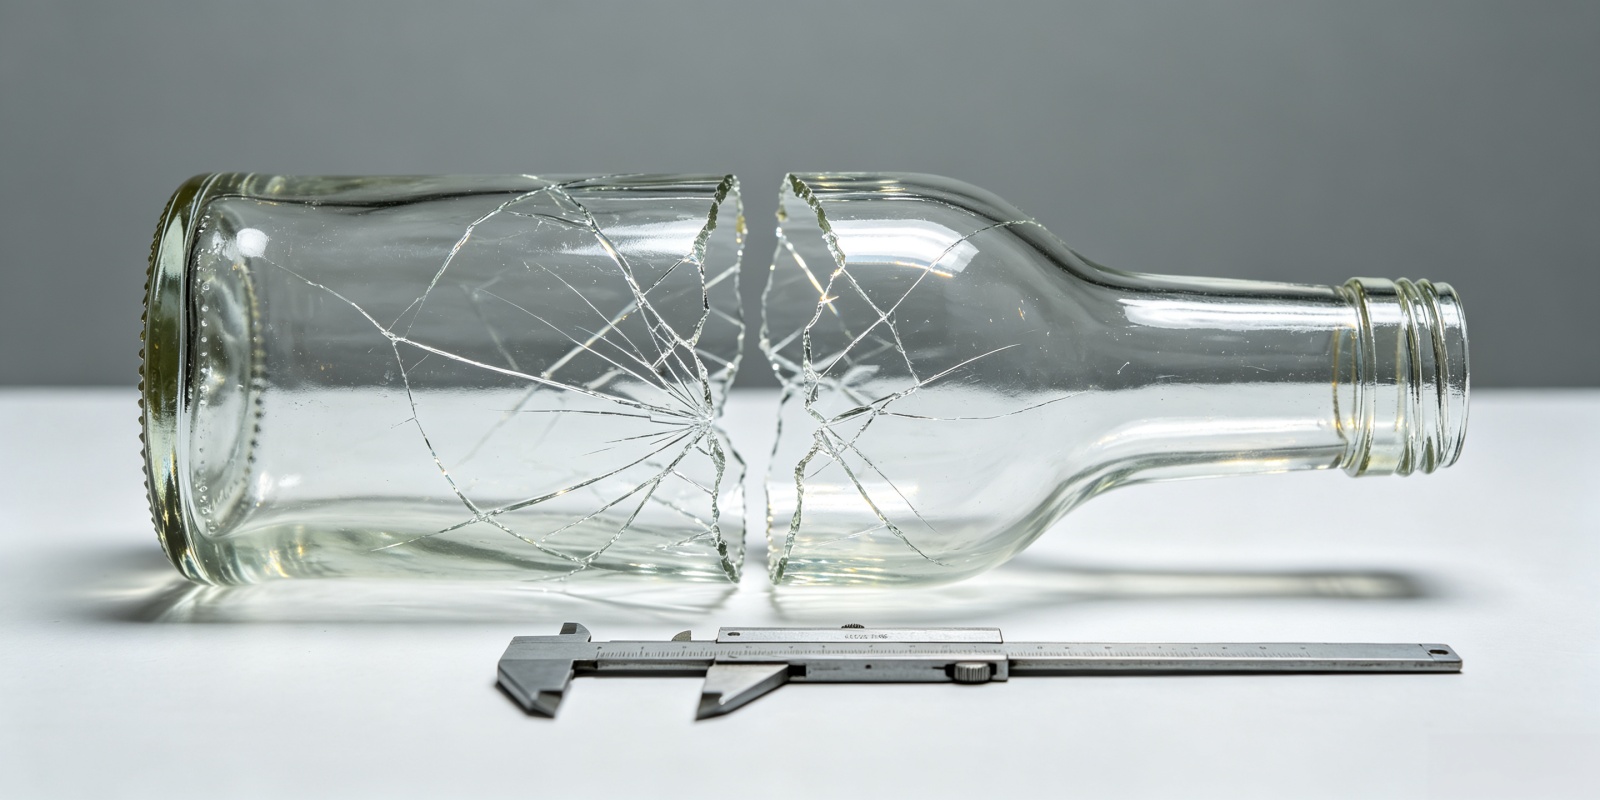
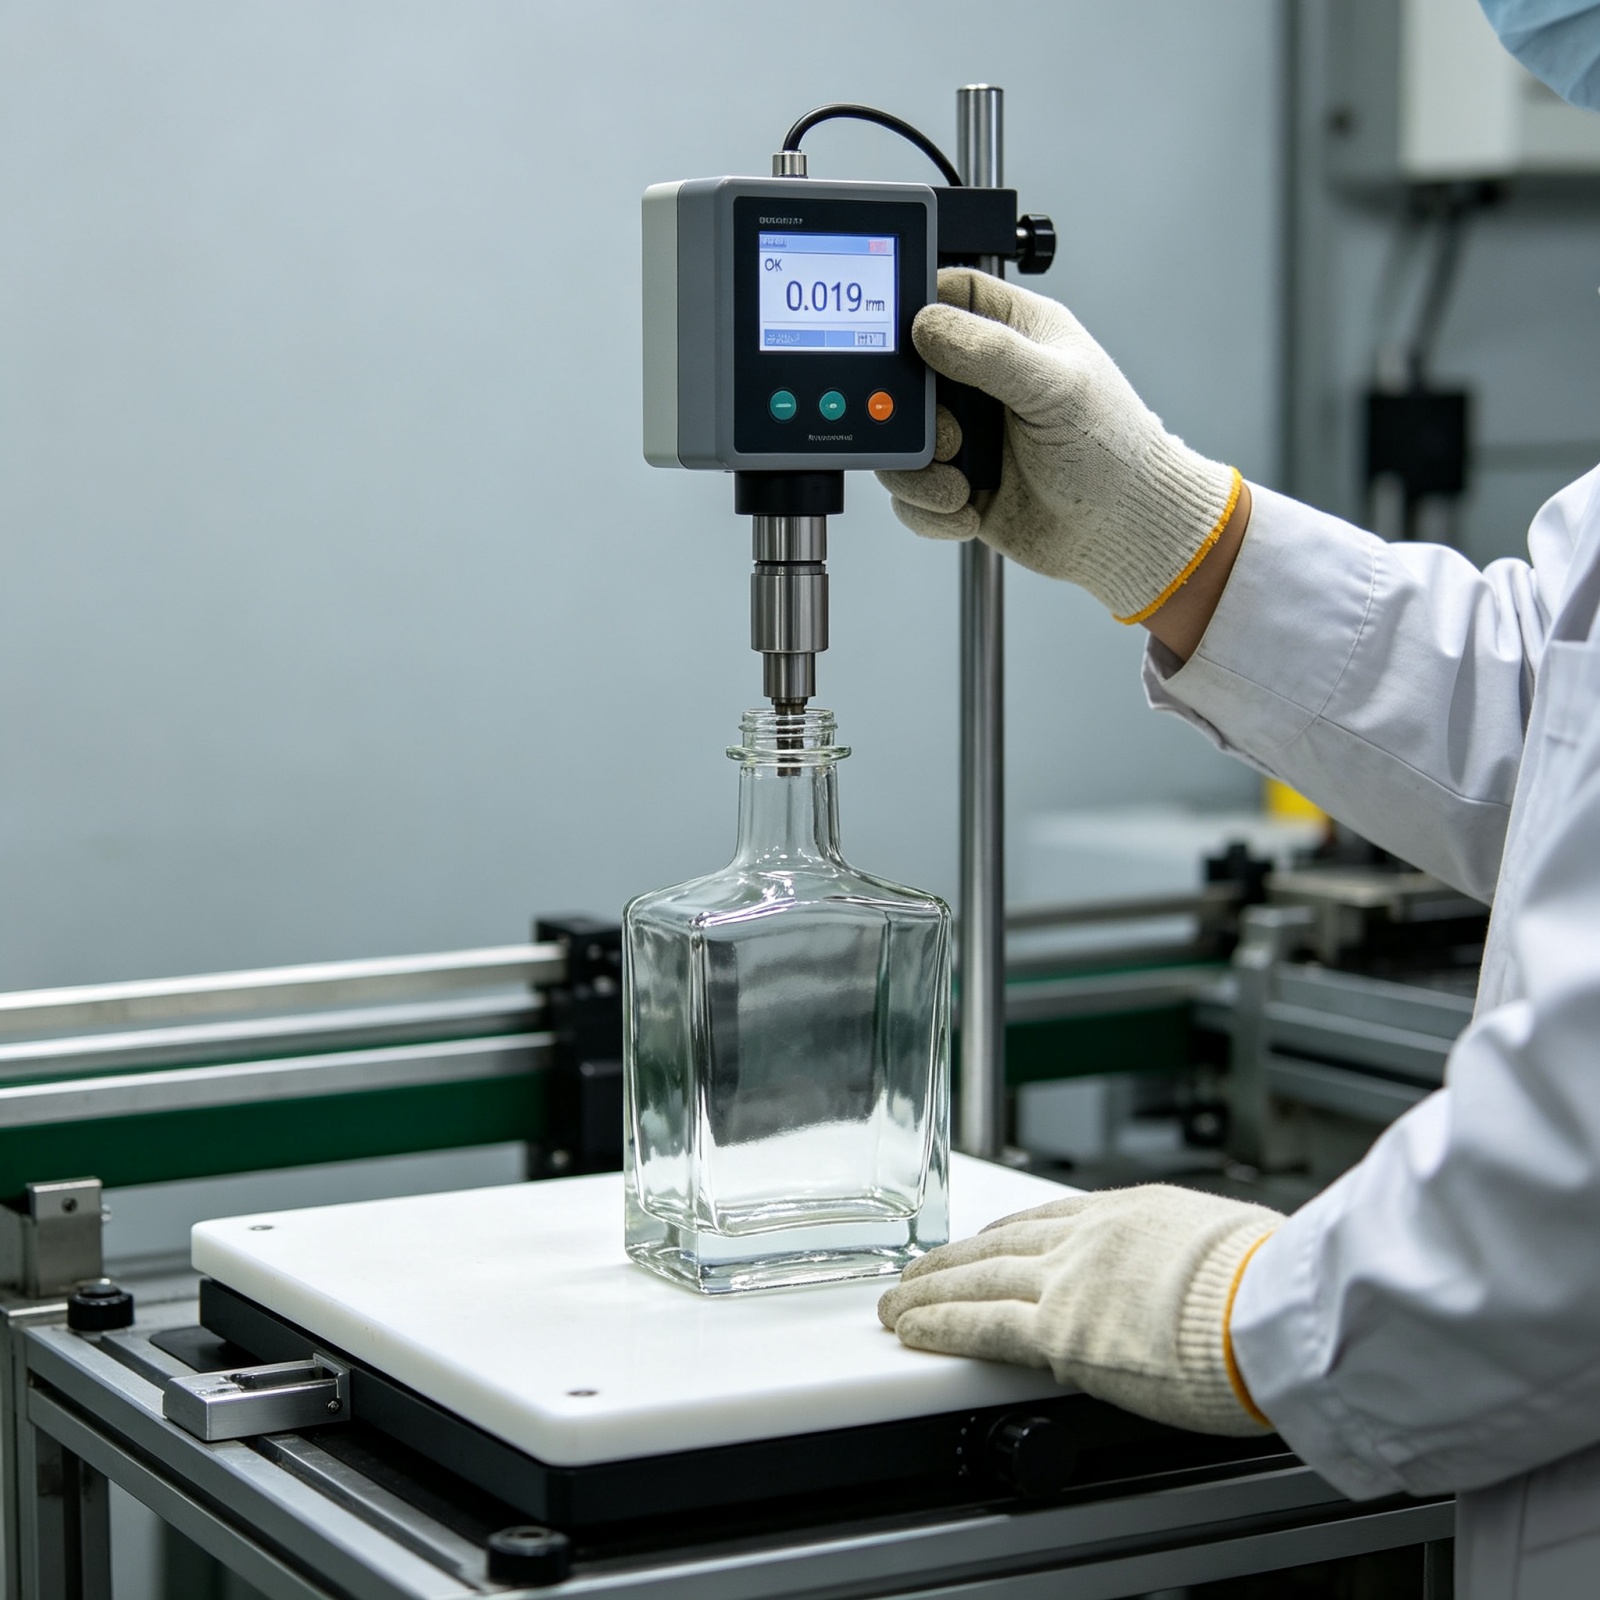
We herkalibreerden het nekgebied van de mal. De tolerantie voor de binnendiameter werd aangescherpt van ±0,8 mm naar ±0,3 mm. Tijdens de productie voerden we 100% boringcontrole uit met behulp van een luchtdrukmeter — de monddiameter van elke afzonderlijke fles wordt gemeten, niet alleen een willekeurige steekproef.
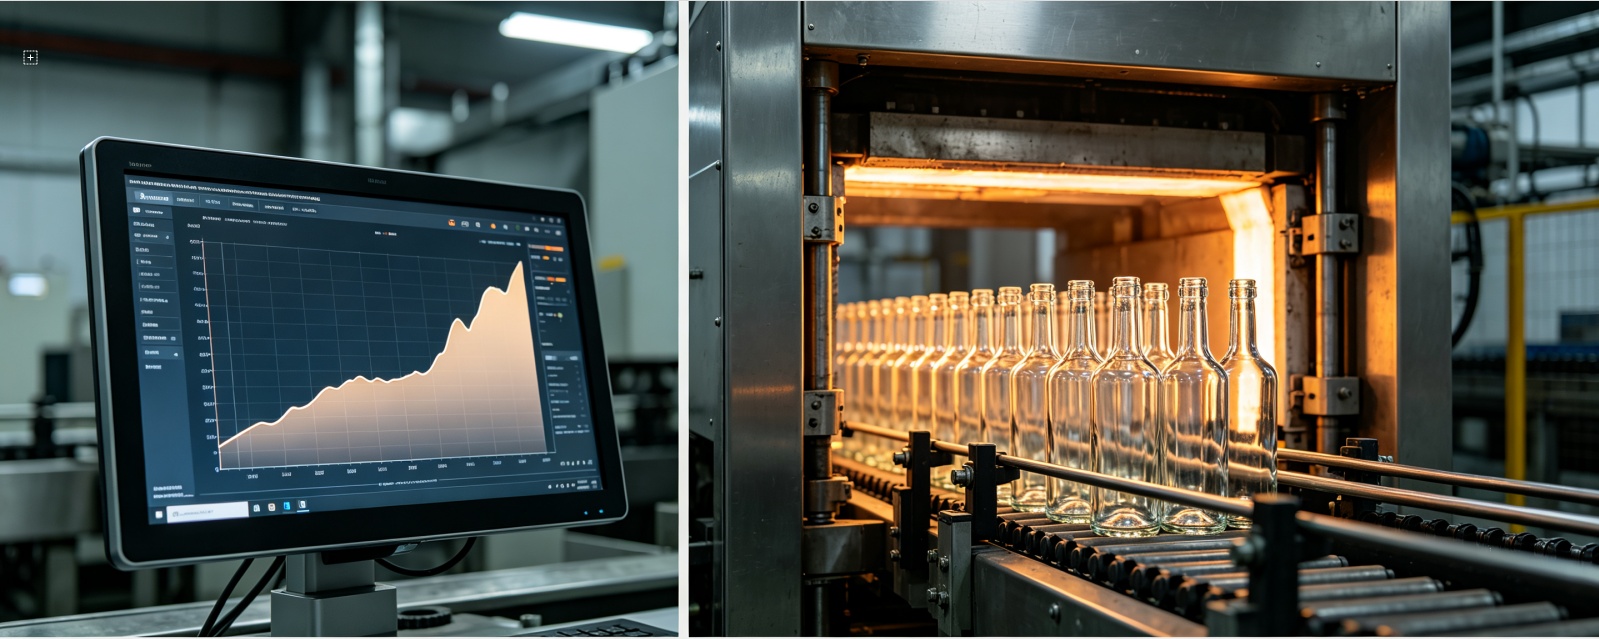
We hebben de temperatuurcurve van de gloeioven aangepast en de gloeitijd verlengd. Hierdoor is de interne spanning in het glas geëlimineerd, waardoor het risico op breuk tijdens transport en vullen aanzienlijk is verminderd. Juiste gloeiing is een van de meest over het hoofd gezien stappen in de productie van glasflessen.
Veel fabrieken versnellen de gloeifase om de productie te verhogen, maar de langetermijnkosten worden zichtbaar op de vullijn van de klant. Wij hebben hier geen compromissen gebracht.
Documentatiebelofte per partij
Naast procesverbeteringen hebben we ons ertoe verbonden om bij elke zending de volgende documentatie te leveren:
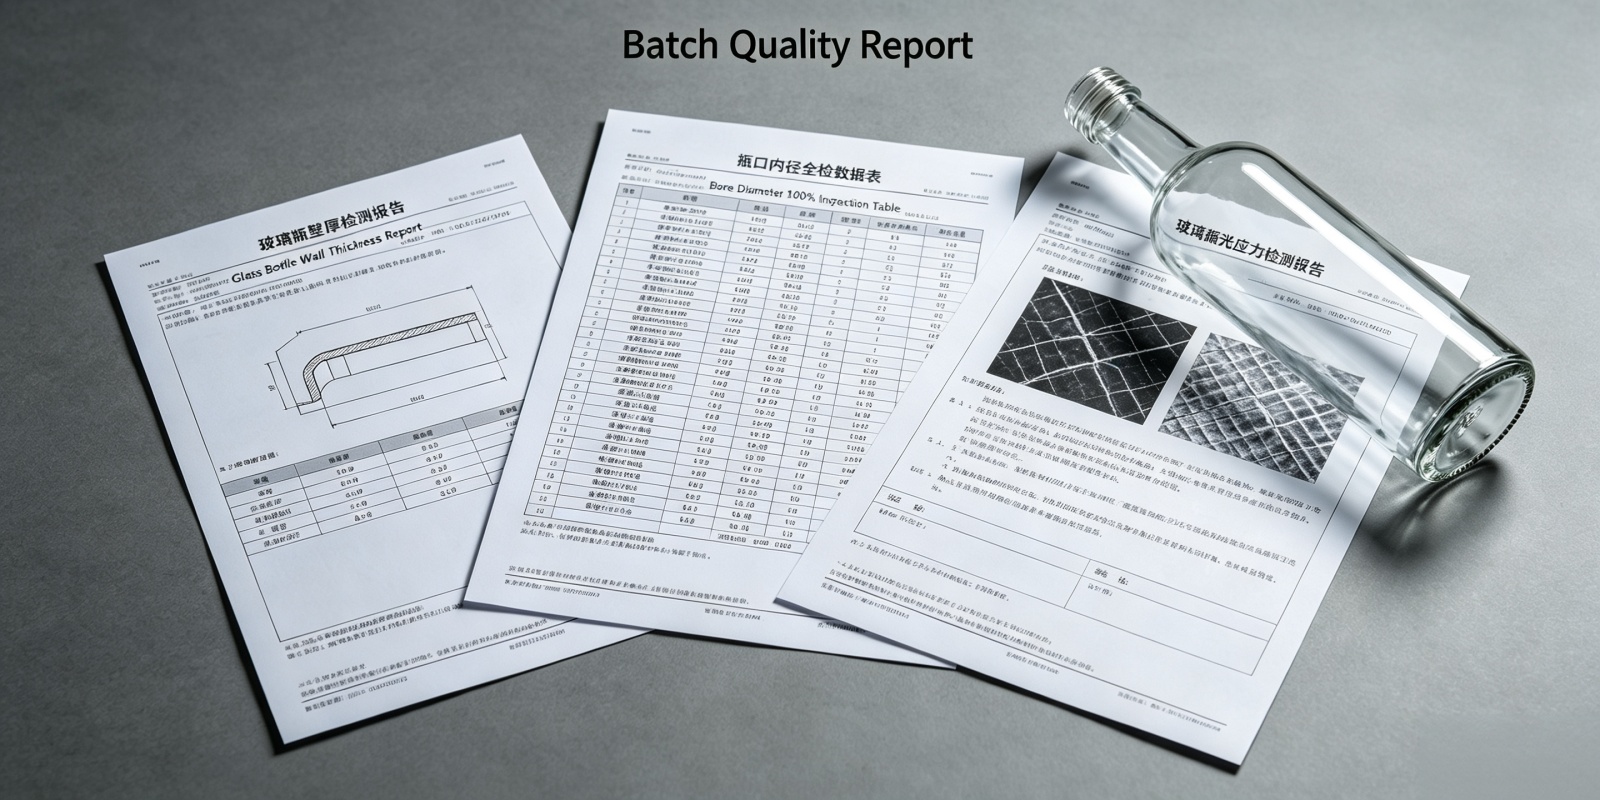
- Rapport wanddikte-inspectie: 30 willekeurig geselecteerde flessen, gemeten op elk 6 punten.
- Rapport over inspectie van de binnendiameter: samenvatting van gegevens van 100% volledige inspectie.
- Rapport over inspectie van ontspanningsspanning na gloeien: Geverifieerd via getest met gepolariseerd licht.
- Behoudmonsters: 5 flessen per partij, bewaard gedurende 12 maanden voor traceerbaarheid.
Dit niveau van documentatie is standaardpraktijk bij een professionele fabrikant van op maat gemaakte glasflessen die de spirituosenindustrie bedient. Het biedt de klant volledige traceerbaarheid en verandert kwaliteit van een belofte in een controleerbaar bewijs.
5. De resultaten
| Productierun | Afkeurpercentage | Status |
|---|---|---|
| Run 1 | 1.8% | Onder 2% ✓ |
| Run 2 | 1.5% | Onder 2% ✓ |
| Run 3 | 1.2% | Onder 2% ✓ |
| Run 4 | 1.6% | Onder 2% ✓ |
| Run 5 | 1.4% | Onder 2% ✓ |
| Run 6 | 1.3% | Onder 2% ✓ |
- Batchafkeurpercentage: Bij zes opeenvolgende productieruns bedroegen de afkeurpercentages 1,8%, 1,5%, 1,2%, 1,6%, 1,4% en 1,3% — allemaal onder de 2%. In vergelijking met de eerdere 12–15% betekent dit een kwaliteitsverbetering van ongeveer 85%.
- Efficiëntie van de vullijn: De klant meldde dat het breukpercentage op de vullijn daalde van 12–15 flessen per 10.000 naar 1–2 flessen per 10.000. De vulsnelheid steeg met ongeveer 8%.
- Volumegroei: In het tweede jaar van de samenwerking verhoogde de klant het jaarlijkse aankoopvolume van 120.000 naar 300.000 eenheden en voegde twee nieuwe flessoorten toe. Deze groei werd niet gedreven door prijs — maar door het vertrouwen dat de flessen consistent zouden presteren.
- Kostenbesparingen: De klant schatte de jaarlijkse besparingen op slechts sorteer- en retourkosten op meer dan €15.000.
Voor elke sterke-drinkmerk of importeur die werkt met hoogwaardige vullijnen zijn deze cijfers belangrijker dan een marginale prijsverschil. Een goedkope rumfles die op de lijn breekt of lekt tijdens transport is nooit echt goedkoop.
6. Getuigenis van de klant
7. Oproep tot actie
Hebt u problemen met ongelijkheid in kwaliteit tussen partijen bij uw huidige leverancier van glasflessen? Stuur ons uw bestaande inspectierapporten of voorbeelden van gebroken flessen. Wij voeren een gratis procesdiagnose uit en verstrekken een plan om de toleranties aan te scherpen — geheel vrijblijvend, zonder standaardverkooppraat.
Of u nu een private-label-rumfles nodig hebt, een aangepaste spiritusfles met kurkafwerking of een langetermijnleverancier voor private-label-liquor-flessen: wij richten ons op de meetbare factoren die echt tellen: consistentie van wanddikte, boringstolerantie, ontspanningskwaliteit en gedocumenteerde traceerbaarheid.
Stuur ons uw gebroken flessen of inspectierapporten
Wij analyseren uw breukpatronen, meten uw boringstolerantie en verstrekken een schriftelijk plan voor het aanpassen van de toleranties — geheel vrijblijvend, zonder standaardverkooppraatje.