
 EN


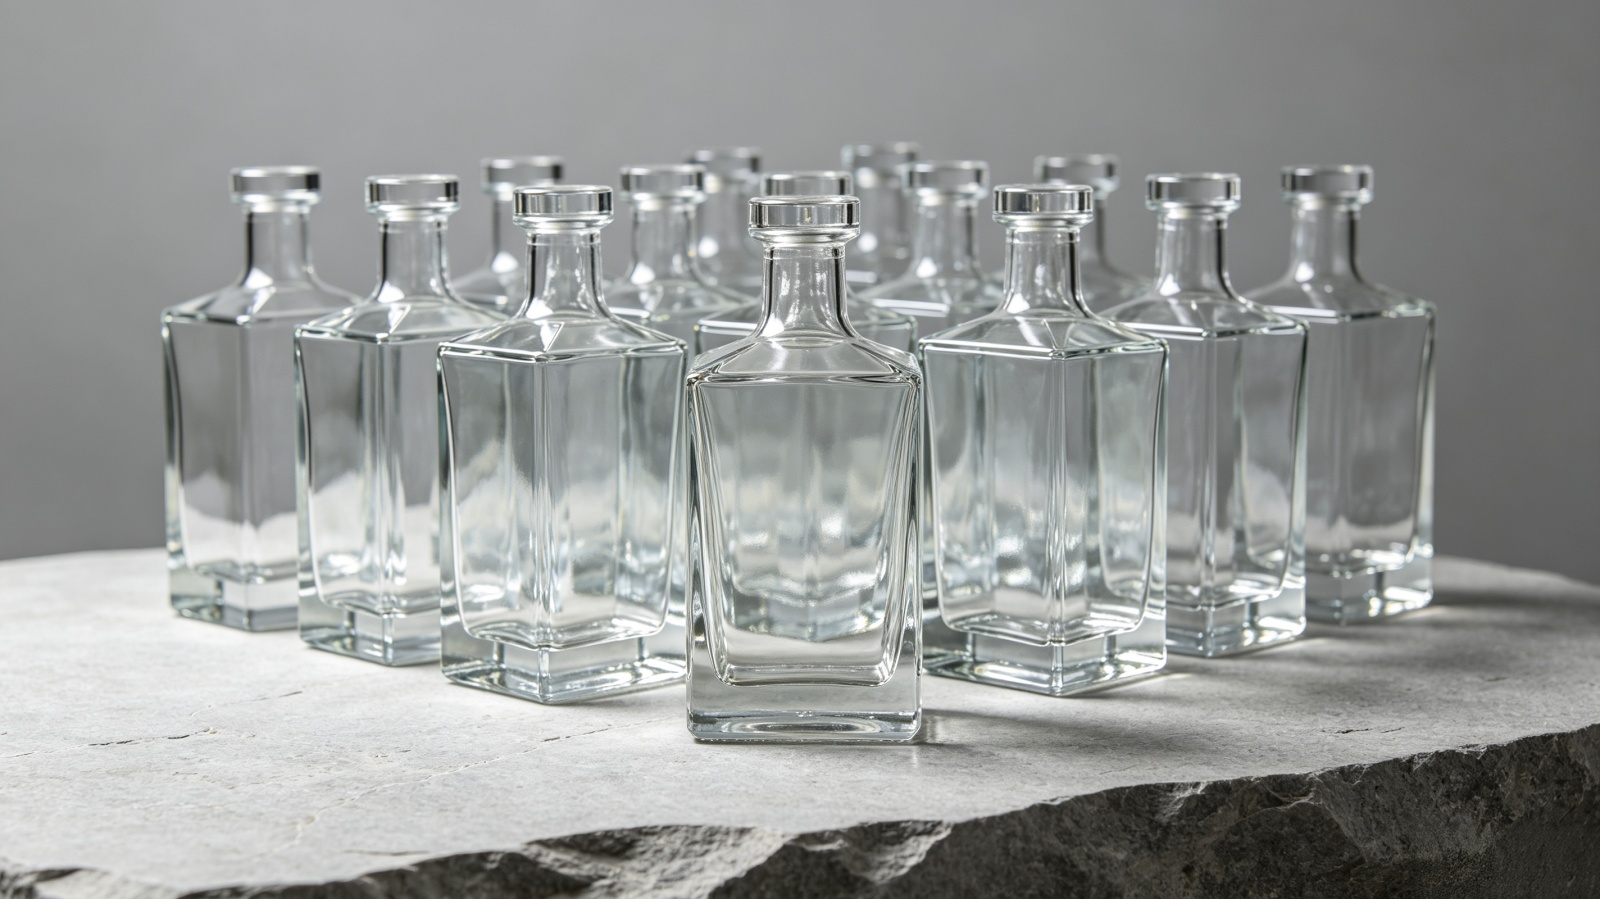
Seorang importir rum Jerman mengalami kesulitan selama lebih dari dua tahun akibat ketebalan kaca botol rum yang tidak konsisten. Tingkat penolakan batch dari pemasok sebelumnya mencapai 15%, menyebabkan downtime jalur pengisian, kebocoran gabus, serta biaya tahunan lebih dari €18.000 untuk sortasi dan pengembalian. Setelah beralih ke produksi botol kaca khusus kami, enam kali produksi berturut-turut berhasil mencapai tingkat penolakan di bawah 2%. Volume pembelian tahunan klien meningkat dari 120.000 menjadi 300.000 unit.
1. Ringkasan Eksekutif
Bagi importir minuman beralkohol yang menjalankan jalur pengisian berkecepatan tinggi, konsistensi antar-batch bukanlah fitur tambahan—melainkan standar dasar. Studi kasus ini menjelaskan secara rinci bagaimana kami mendiagnosis dan menyelesaikan masalah sistemik dalam kualitas kaca yang telah berlangsung lebih dari dua tahun.
Banyak pabrik mampu menghasilkan sampel yang sempurna. Namun, jauh lebih sedikit yang mampu mereproduksi sampel tersebut secara konsisten dalam ratusan ribu unit. Proyek ini membuktikan bahwa kualitas yang terdokumentasi dan dapat diulang memang dapat dicapai dalam skala besar.
2. Latar Belakang Klien
Klien adalah perusahaan impor dan distribusi minuman beralkohol yang berbasis di Hamburg, Jerman, dengan spesialisasi pada rum dari Karibia. Perusahaan ini memasok sekitar 400 gerai ritel di seluruh Jerman dan Austria. Volume impor tahunannya mencapai sekitar 120.000 botol rum, menggunakan botol persegi standar berukuran 700 ml dengan leher panjang dan penutup gabus.
Bagi importir minuman beralkohol dalam skala ini, botol bukan sekadar wadah—melainkan titik kontak fisik pertama produk dengan konsumen. Ketidakseragaman kualitas kaca secara langsung memengaruhi efisiensi jalur pengisian, keamanan pengangkutan, serta tampilan di rak. Oleh karena itu, banyak merek minuman beralkohol Eropa kini lebih memprioritaskan kerja sama dengan produsen botol kaca khusus yang andal, ketimbang mengejar penawaran harga terendah.
3. Tantangan
Pemasok sebelumnya klien berkinerja baik pada tahap pengambilan sampel. Namun, begitu produksi massal dimulai, muncul masalah sistematis:
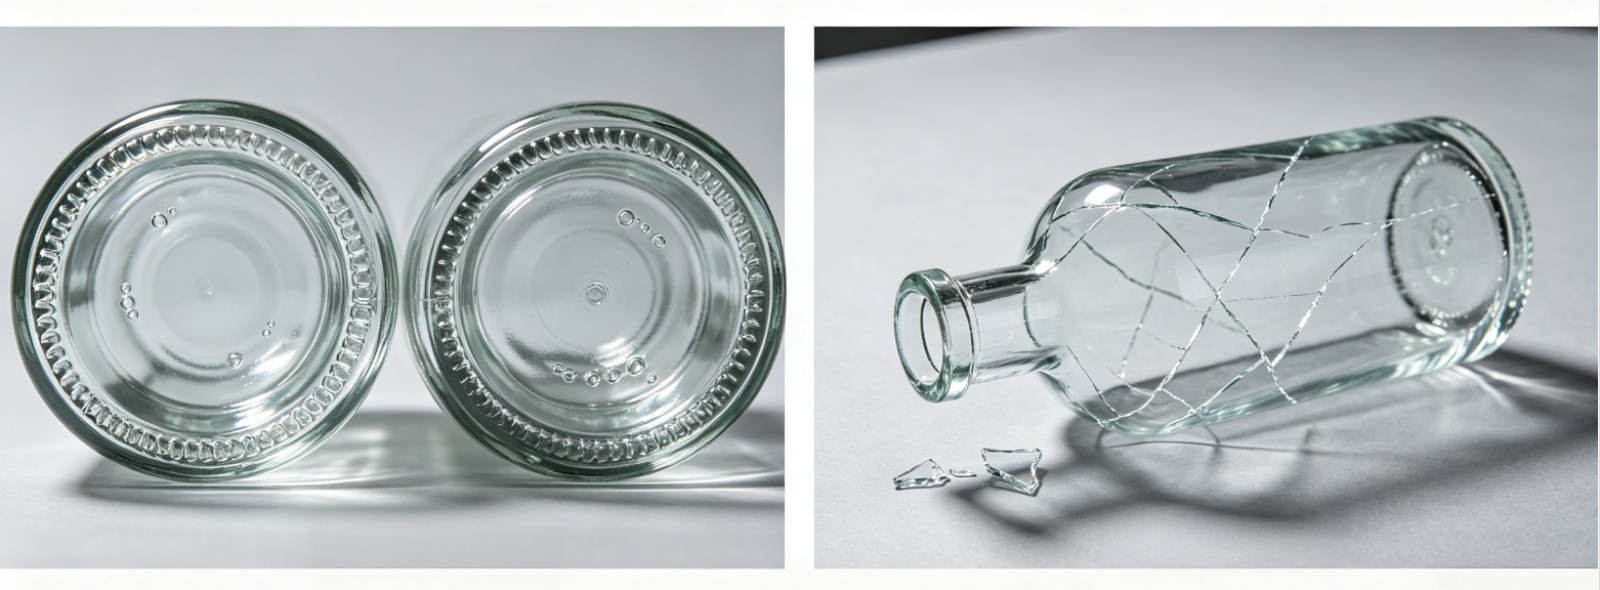
- Ketebalan kaca tidak konsisten: Salah satu sisi badan botol terlihat jauh lebih tipis, menyebabkan pecah berulang kali di jalur pengisian. Ini adalah cacat umum bila distribusi kaca tidak dikendalikan secara tepat selama proses pembentukan.
- Toleransi lubang mulut botol berlebihan: Diameter dalam mulut botol bervariasi terlalu besar, sehingga penyegelan gabus menjadi tidak stabil. Sebagian produk bocor selama pengiriman — masalah serius bagi botol rum premium apa pun.
- Tingkat penolakan tiap batch tinggi: Tingkat penolakan berkisar antara 12% hingga 15% selama lebih dari dua tahun. Klien memperkirakan biaya tahunan untuk sortasi dan pengembalian melebihi €18.000.
- Tidak ada laporan inspeksi: Pemasok tidak dapat menyediakan laporan inspeksi dimensi untuk setiap batch, sehingga klien tidak mampu melacak batch bermasalah atau menuntut pertanggungjawaban pihak mana pun.
Manajer pengadaan klien merangkum kefrustrasiannya:
Ini adalah kisah yang umum di industri botol minuman beralkohol. Banyak pabrik mampu menghasilkan contoh produk yang sempurna. Namun jauh lebih sedikit pabrik yang mampu mereproduksi contoh tersebut secara konsisten dalam ratusan ribu unit. Bagi importir botol rum yang menangani tutup gabus dan jalur pengisian berkecepatan tinggi, konsistensi bukanlah fitur tambahan — melainkan persyaratan dasar.
4. Solusi
Ketika kami mengambil alih proyek ini, kami tidak terburu-buru memberikan penawaran. Sebaliknya, kami menghabiskan dua minggu pertama untuk mendiagnosis akar permasalahan. Pendekatan kami berfokus pada tiga area kritis: pengendalian ketebalan kaca, toleransi lubang (bore), dan penghilangan tegangan annealing.
Kami meminta klien mengirimkan sampel botol pecah dari enam bulan terakhir, bersama dengan parameter jalur pengisian mereka. Dengan menganalisis posisi patahan dan titik tegangan, kami memastikan bahwa kerusakan terutama disebabkan oleh dua faktor: distribusi ketebalan dinding yang tidak merata dan proses annealing yang tidak memadai.
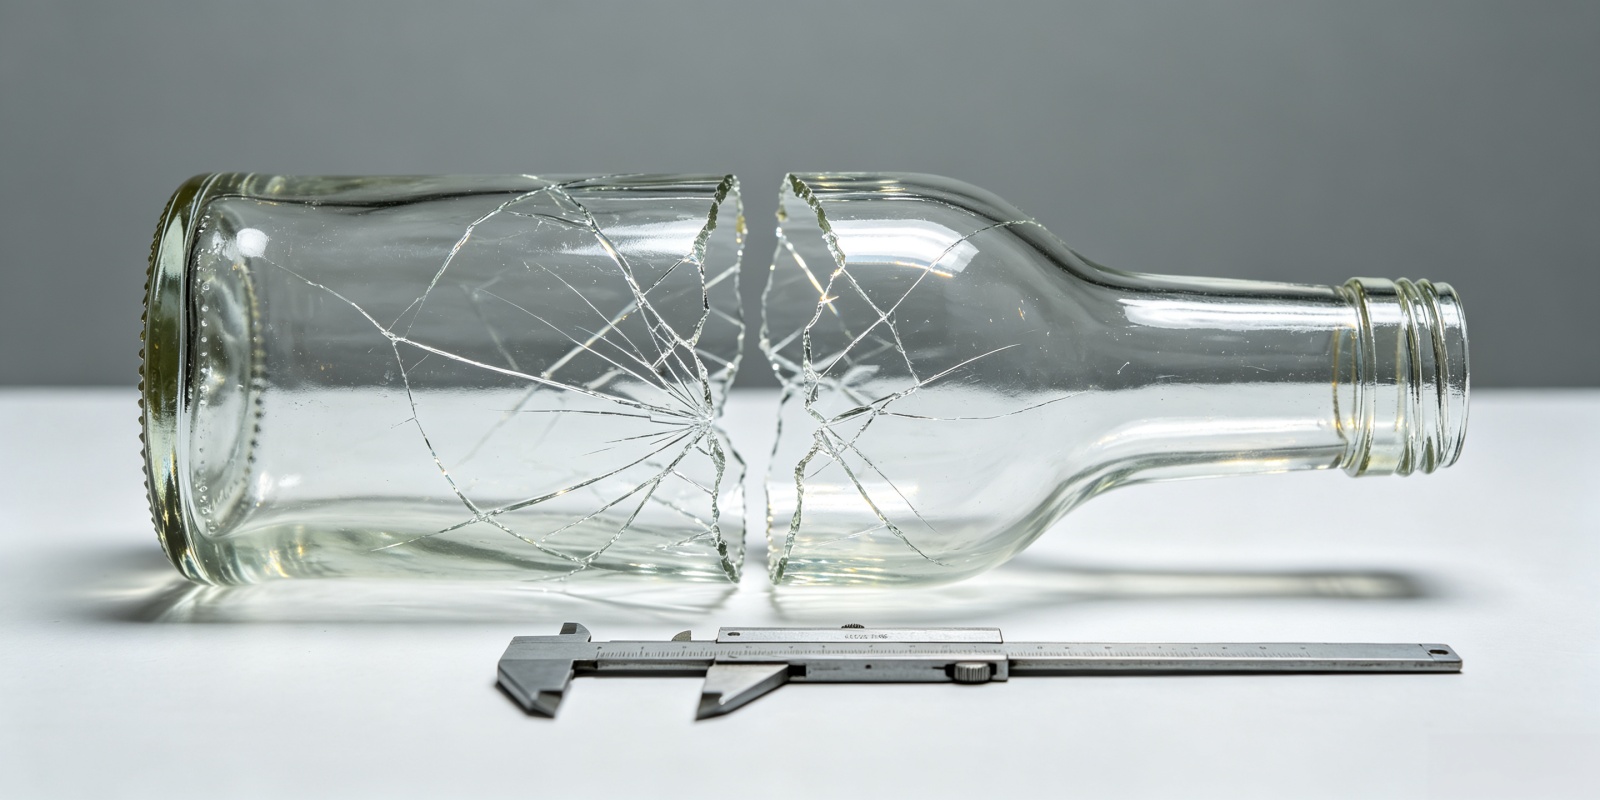
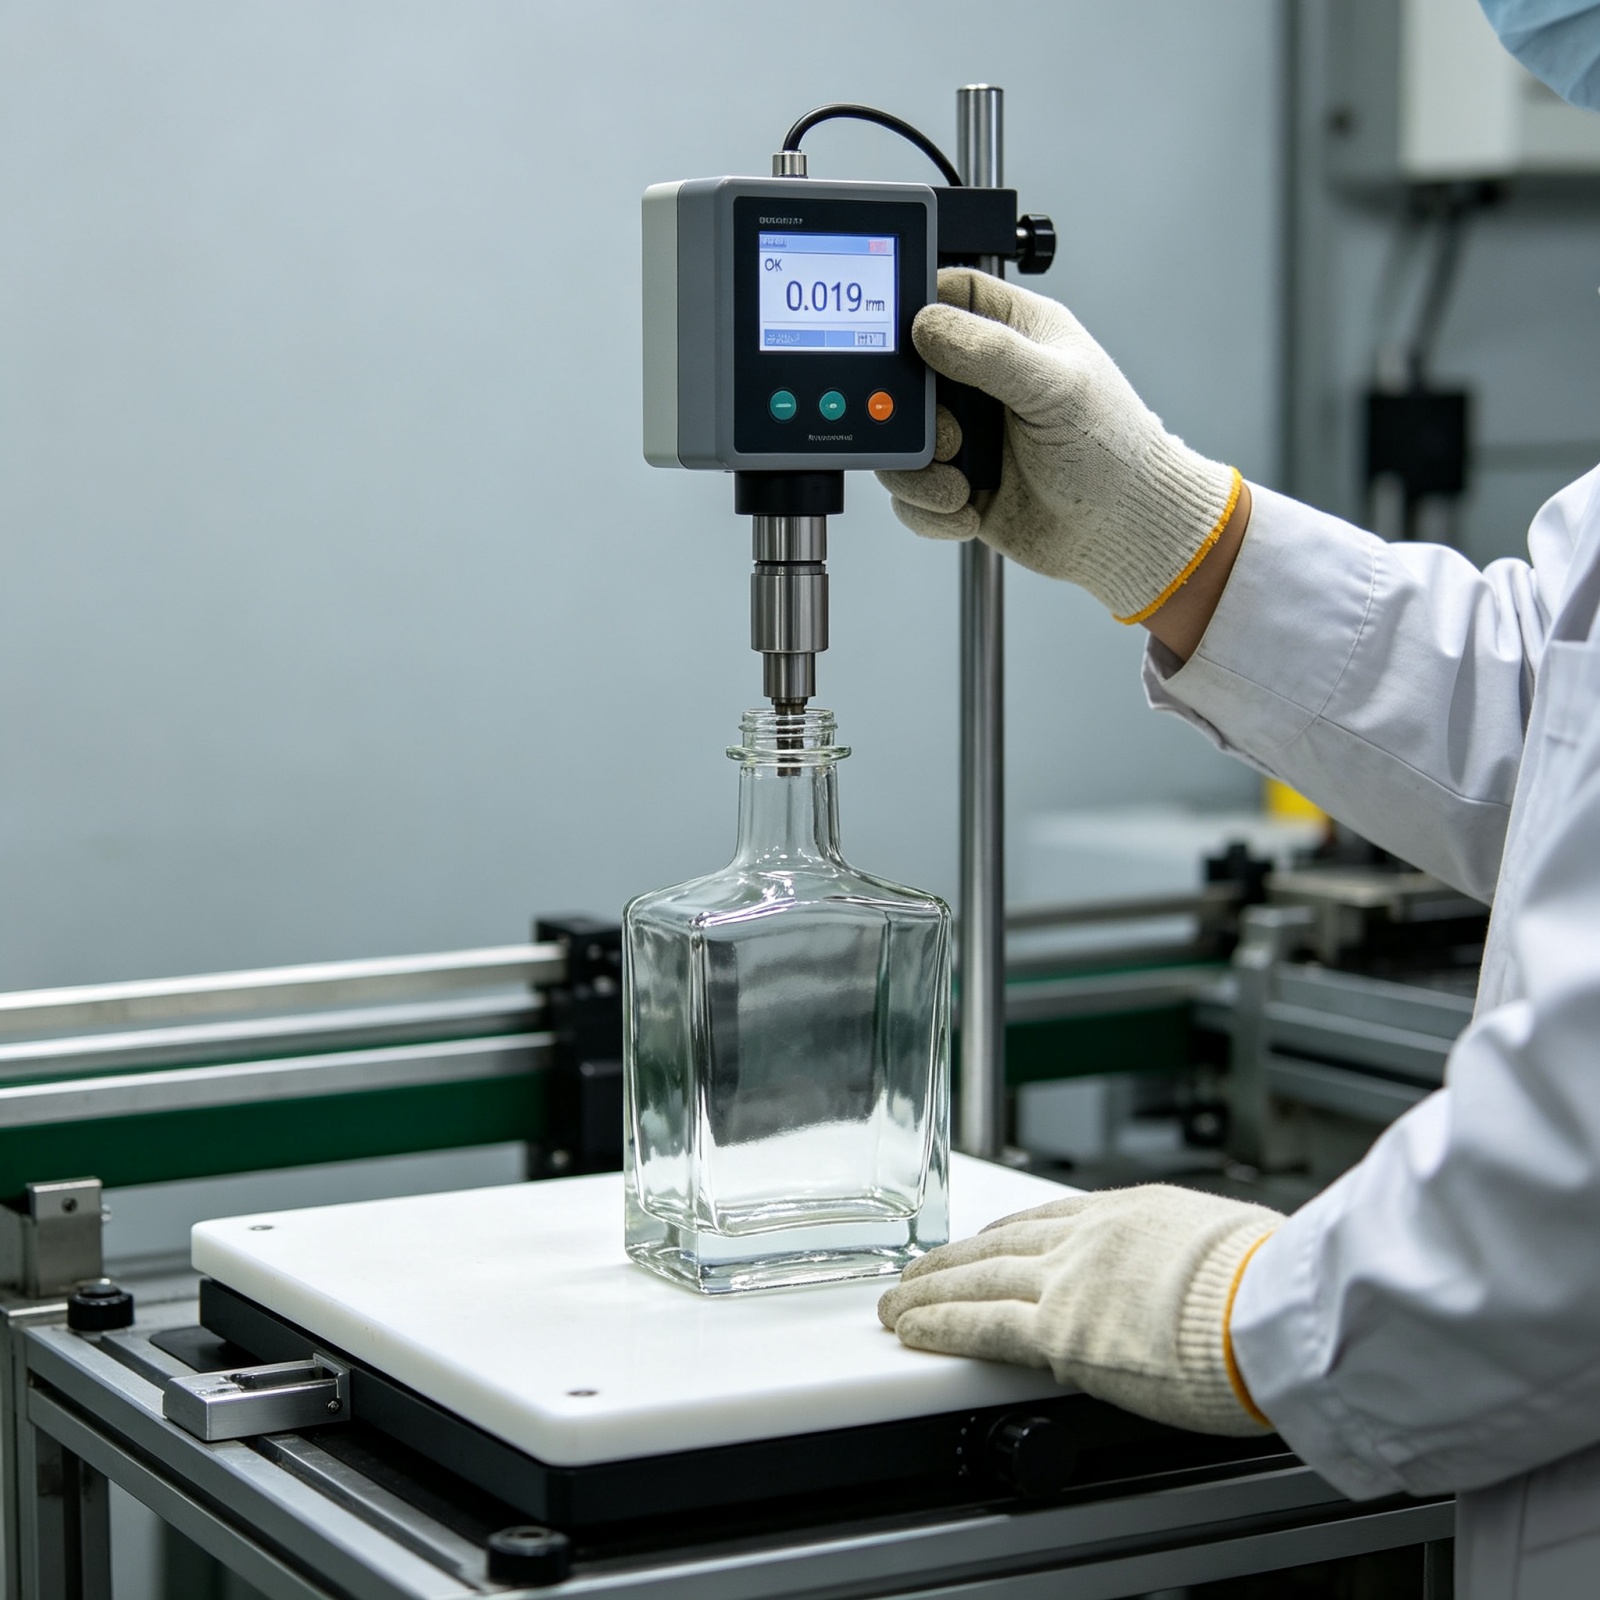
Kami melakukan kalibrasi ulang area cincin leher (neck ring) cetakan. Toleransi diameter dalam diketatkan dari ±0,8 mm menjadi ±0,3 mm. Selama produksi, kami menerapkan inspeksi 100% terhadap lubang (bore) menggunakan alat ukur udara (air gauge)—diameter mulut setiap botol diukur, bukan hanya sampel acak.
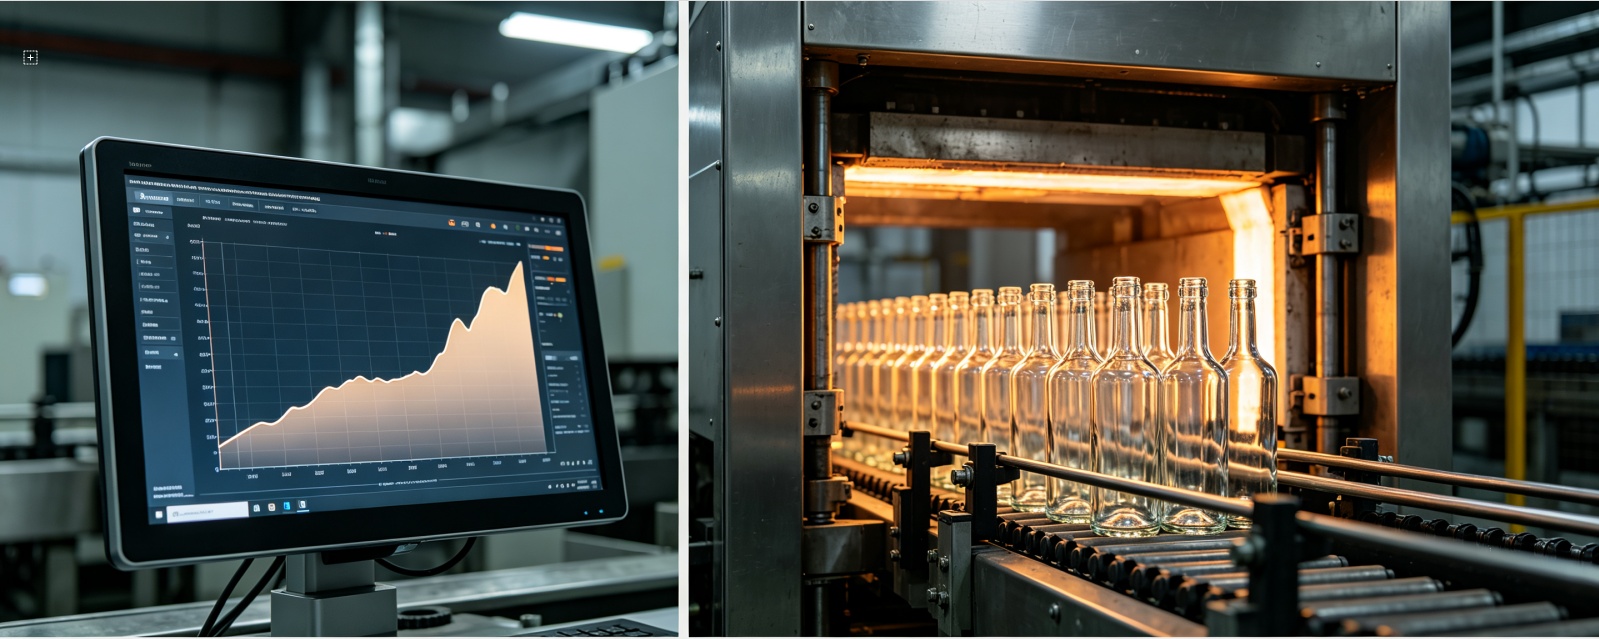
Kami menyesuaikan kurva suhu tungku anil dan memperpanjang waktu anil. Hal ini menghilangkan tegangan internal pada kaca, sehingga secara signifikan mengurangi risiko pecah selama pengangkutan dan pengisian. Anil yang tepat merupakan salah satu tahap paling sering diabaikan dalam produksi botol kaca.
Banyak pabrik mempercepat tahap anil untuk meningkatkan output, tetapi biaya jangka panjangnya muncul di lini pengisian klien. Kami tidak mengambil jalan pintas dalam hal ini.
Komitmen Dokumentasi Tiap Batch
Selain peningkatan proses, kami berkomitmen menyertakan dokumentasi berikut bersama setiap pengiriman:
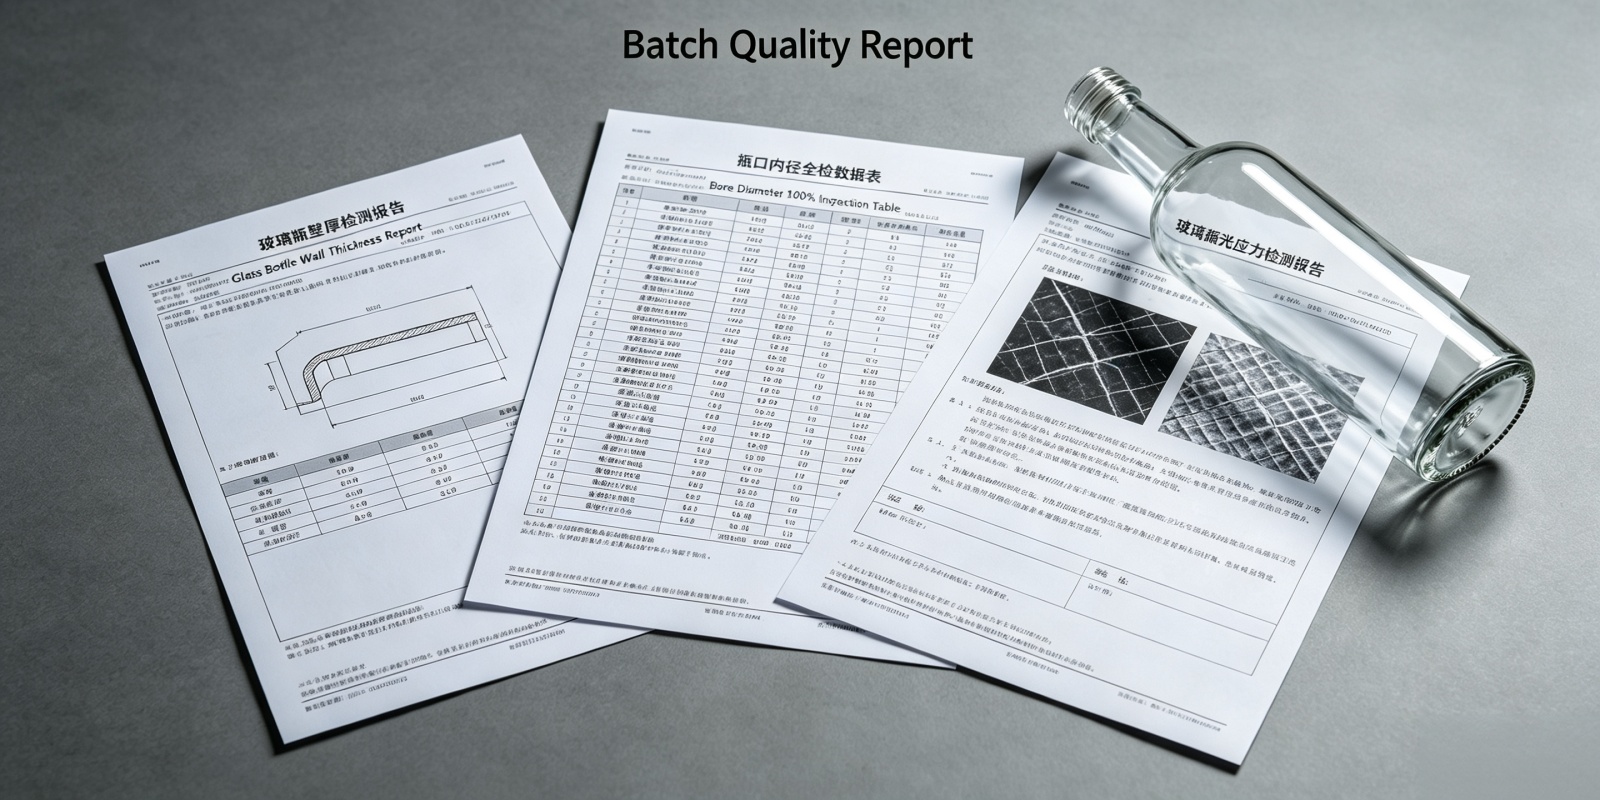
- Laporan inspeksi ketebalan dinding: 30 botol yang dipilih secara acak, diukur pada 6 titik masing-masing.
- Laporan pemeriksaan diameter lubang bor: ringkasan data pemeriksaan lengkap 100%.
- Laporan pemeriksaan tegangan anil: Diverifikasi melalui pengujian cahaya terpolarisasi.
- Sampel simpanan: 5 botol per batch, disimpan selama 12 bulan untuk keterlacakan.
Tingkat dokumentasi ini merupakan praktik standar bagi produsen botol kaca khusus profesional yang melayani industri minuman beralkohol. Dokumentasi ini memberikan keterlacakan penuh kepada klien dan mengubah kualitas dari sekadar janji menjadi catatan yang dapat diverifikasi.
5. Hasil
| Jalannya Produksi | Tingkat Penolakan | Status |
|---|---|---|
| Jalur 1 | 1.8% | Di bawah 2% ✓ |
| Jalur 2 | 1.5% | Di bawah 2% ✓ |
| Jalur 3 | 1.2% | Di bawah 2% ✓ |
| Jalur 4 | 1.6% | Di bawah 2% ✓ |
| Jalur 5 | 1.4% | Di bawah 2% ✓ |
| Jalur 6 | 1.3% | Di bawah 2% ✓ |
- Tingkat penolakan tiap batch: Dalam enam jalur produksi berturut-turut, tingkat penolakan masing-masing adalah 1,8%, 1,5%, 1,2%, 1,6%, 1,4%, dan 1,3% — semuanya di bawah 2%. Dibandingkan dengan angka sebelumnya sebesar 12–15%, hal ini menunjukkan peningkatan kualitas sekitar 85%.
- Efisiensi jalur pengisian: Klien melaporkan bahwa kerusakan pada jalur pengisian turun dari 12–15 botol per 10.000 menjadi 1–2 botol per 10.000. Kecepatan pengisian meningkat sekitar 8%.
- Pertumbuhan volume: Pada tahun kedua kerja sama, klien meningkatkan volume pembelian tahunan dari 120.000 menjadi 300.000 unit serta menambahkan dua tipe botol baru. Pertumbuhan ini tidak didorong oleh harga—melainkan oleh kepercayaan bahwa botol-botol tersebut akan berkinerja konsisten.
- Penghematan Biaya: Klien memperkirakan penghematan tahunan lebih dari €15.000 hanya untuk biaya penyortiran dan pengembalian.
Bagi setiap merek minuman keras atau importir yang mengoperasikan jalur pengisian berkecepatan tinggi, angka-angka ini jauh lebih penting daripada perbedaan harga marginal. Botol rum murah yang pecah di jalur pengisian atau bocor selama pengiriman sebenarnya tidak pernah benar-benar murah.
6. Testimoni Klien
7. Ajakan Bertindak
Mengalami ketidakonsistenan kualitas antar-batch dari pemasok botol kaca saat ini? Kirimkan kepada kami laporan inspeksi terkini atau sampel botol pecah Anda. Kami akan melakukan diagnosis proses gratis serta menyusun rencana perketat toleransi — tanpa kewajiban apa pun, tanpa presentasi penjualan generik.
Baik Anda membutuhkan botol rum berlabel pribadi, botol minuman beralkohol khusus dengan finishing gabus, maupun mitra pasokan jangka panjang untuk botol minuman beralkohol berlabel pribadi, kami fokus pada metrik yang benar-benar penting: konsistensi ketebalan dinding, toleransi lubang (bore), kualitas anil, serta ketertelusuran terdokumentasi.
Kirimkan Botol Pecah atau Laporan Inspeksi Anda Kepada Kami
Kami akan menganalisis pola retak Anda, mengukur toleransi lubang Anda, dan memberikan rencana pengetatan toleransi tertulis — tanpa kewajiban, tanpa presentasi penjualan generik.