
 EN


Un importator german de rom se confruntase cu o grosime nesigură a sticlelor pentru rom timp de peste doi ani. Rata de respingere a loturilor de la furnizorul anterior ajunsese la 15%, provocând întreruperi ale liniei de umplere, scurgeri prin dopuri și costuri anuale de sortare și returnare de peste 18.000 €. După trecerea la producția noastră personalizată de sticle din sticlă, șase runde consecutive de producție au atins rate de respingere sub 2%. Volumul anual de achiziții al clientului a crescut de la 120.000 la 300.000 de bucăți.
1. Rezumat Executiv
Pentru un importator de băuturi spirtoase care operează linii de umplere de înaltă viteză, consistența între loturi nu este un avantaj suplimentar — este criteriul de bază. Această analiză detaliază exact modul în care am diagnosticat și rezolvat problemele sistematice de calitate a sticlei, care persistaseră timp de peste doi ani.
Multe fabrici pot produce un eșantion perfect. Mult mai puține pot reproduce acel eșantion în mod constant pe o scară de sute de mii de unități. Acest proiect dovedește că o calitate documentată și reproductibilă este realizabilă la scară largă.
2. Contextul clientului
Clientul este o companie germană cu sediul în Hamburg, specializată în importul și distribuția de băuturi spirtoase, în special rom din Caraibe. Această companie livrează aproximativ 400 de puncte de vânzare din Germania și Austria. Volumul anual de import a fost de circa 120.000 de sticle de rom, folosind o sticlă standard de 700 ml, cu formă pătrată, gât lung și finisare cu dop de plută.
Pentru un importator de băuturi spirtoase de această dimensiune, sticla nu este doar un recipient — este primul punct de contact fizic al produsului cu consumatorul. Calitatea neuniformă a sticlei afectează direct eficiența liniei de umplere, siguranța în timpul transportului și prezentarea pe raft. De aceea, numeroase mărci europene de băuturi spirtoase acordă acum prioritate colaborării cu un producător de sticle personalizate de încredere, în loc să urmărească doar oferta cu cel mai scăzut preț.
3. Provocarea
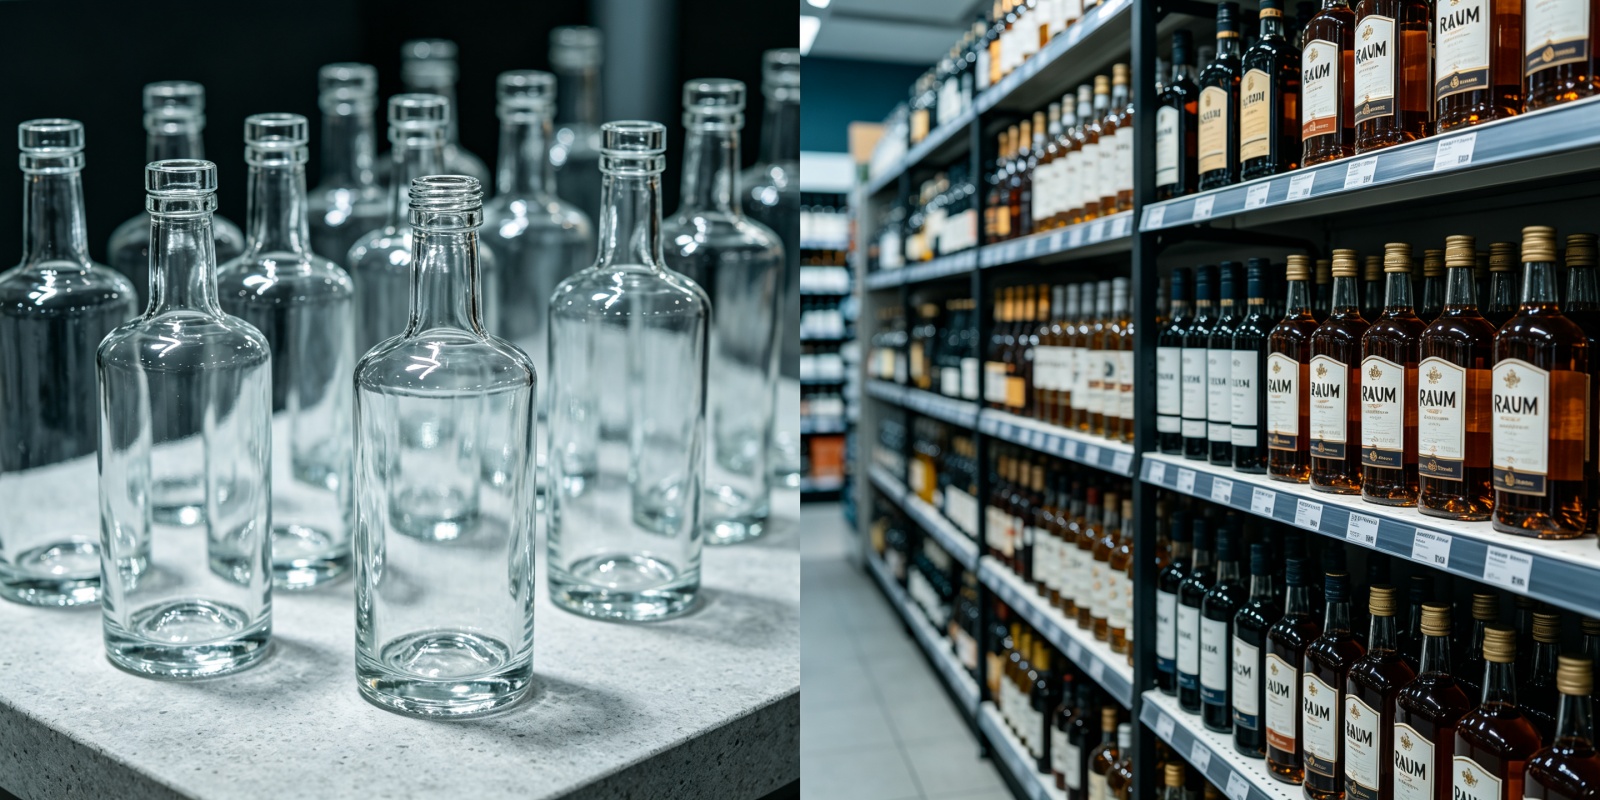
Furnizorul anterior al clientului a obținut rezultate bune în etapa de eșantionare. Totuși, odată ce a început producția de masă, au apărut probleme sistematice:
- Grosime nesimilară a sticlei: O parte a corpului sticlei era vizibil mai subțire, provocând frecvent spargerea sticlelor pe linia de umplere. Aceasta este o defecțiune comună atunci când distribuția sticlei nu este controlată corespunzător în timpul procesului de formare.
- Toleranță excesivă a gâtului sticlei: Diametrul interior al gâtului sticlei avea variații prea mari, ceea ce ducea la etanșare instabilă cu dopul. Unele produse au scurs în timpul transportului — o problemă gravă pentru orice sticlă de rom premium.
- Rată ridicată de respingere a loturilor: Rata de respingere s-a menținut între 12% și 15% timp de peste doi ani. Clientul a estimat că costurile anuale legate de sortare și returnări depășeau 18.000 €.
- Lipsa rapoartelor de inspecție: Furnizorul nu a putut furniza rapoarte de inspecție dimensională pentru fiecare lot, ceea ce a făcut imposibilă urmărirea loturilor problematice sau stabilirea răspunderii cuiva.
Managerul de achiziții al clientului a sintetizat frustrarea:
Aceasta este o poveste familiară în industria sticlelor pentru băuturi spirtoase. Multe fabrici pot produce o probă perfectă. Mult mai puține pot reproduce această probă în mod constant la sute de mii de unități. Pentru un importator de sticle pentru rom care lucrează cu dopuri din plută și linii de umplere de înaltă viteză, consistența nu este un avantaj suplimentar — este cerința de bază.
4. Soluția
Când am preluat proiectul, nu ne-am grăbit să oferim o ofertă. În schimb, am petrecut primele două săptămâni diagnosticând cauzele fundamentale. Abordarea noastră s-a concentrat pe trei domenii esențiale: controlul grosimii sticlei, toleranța gâtului și eliminarea tensiunilor de recoacere.
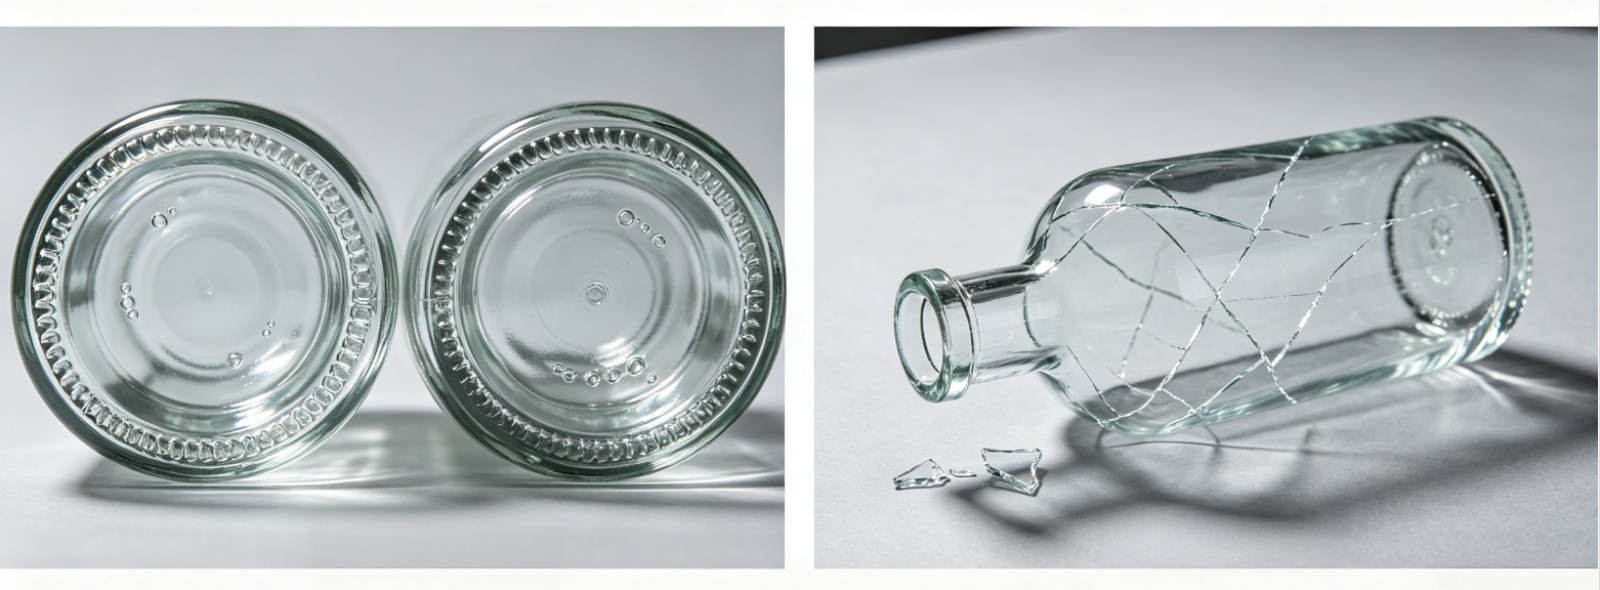
Am cerut clientului să ne trimită eșantioane de sticle sparte din ultimele șase luni, împreună cu parametrii liniei de umplere. Analizând pozițiile de rupere și punctele de tensiune, am confirmat că spargerea era cauzată în principal de doi factori: distribuția neuniformă a grosimii pereților și recoacerea insuficientă.
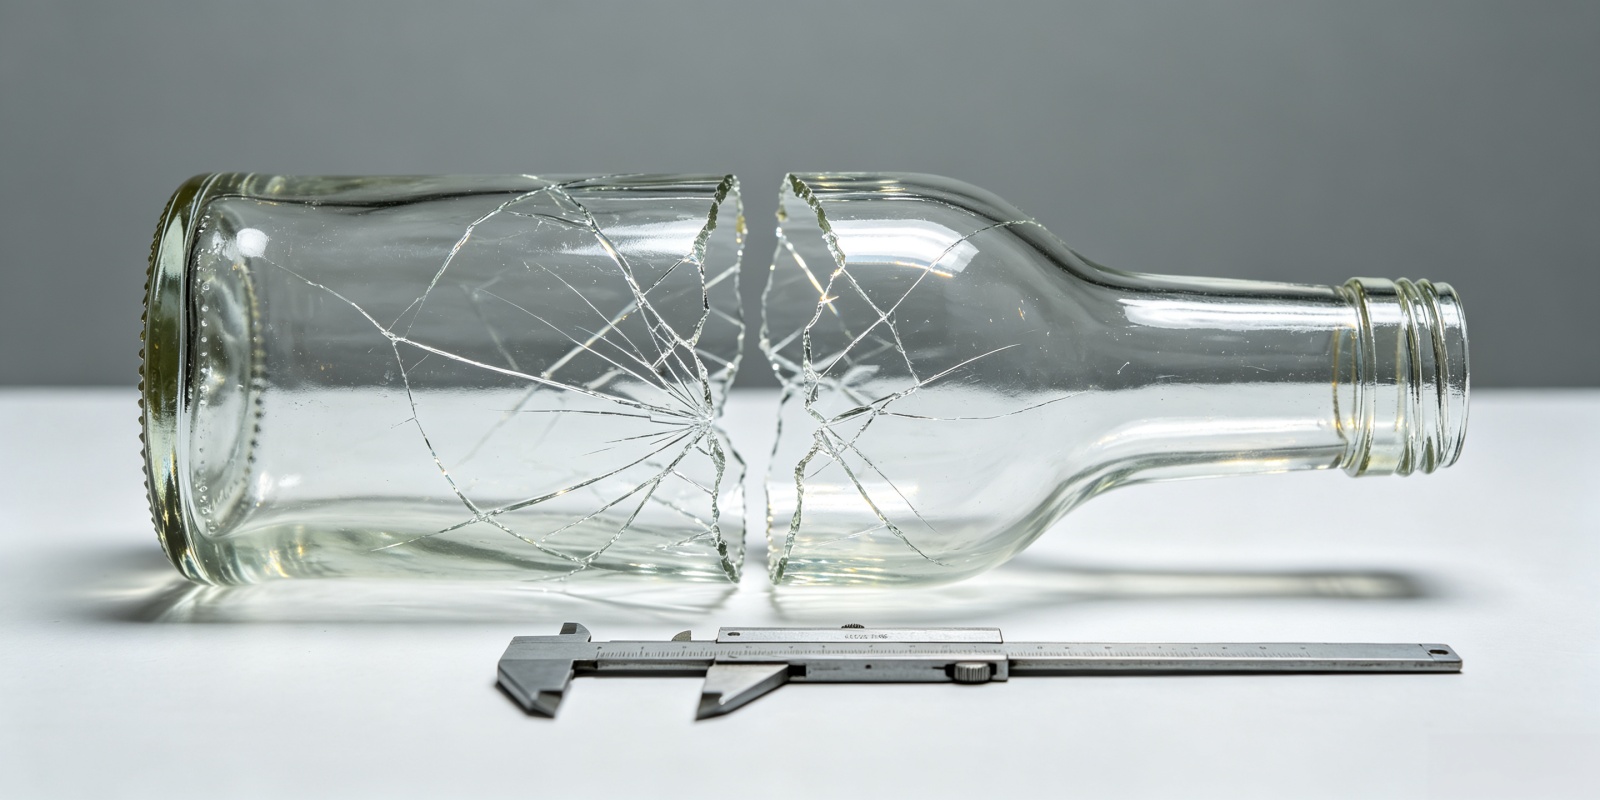
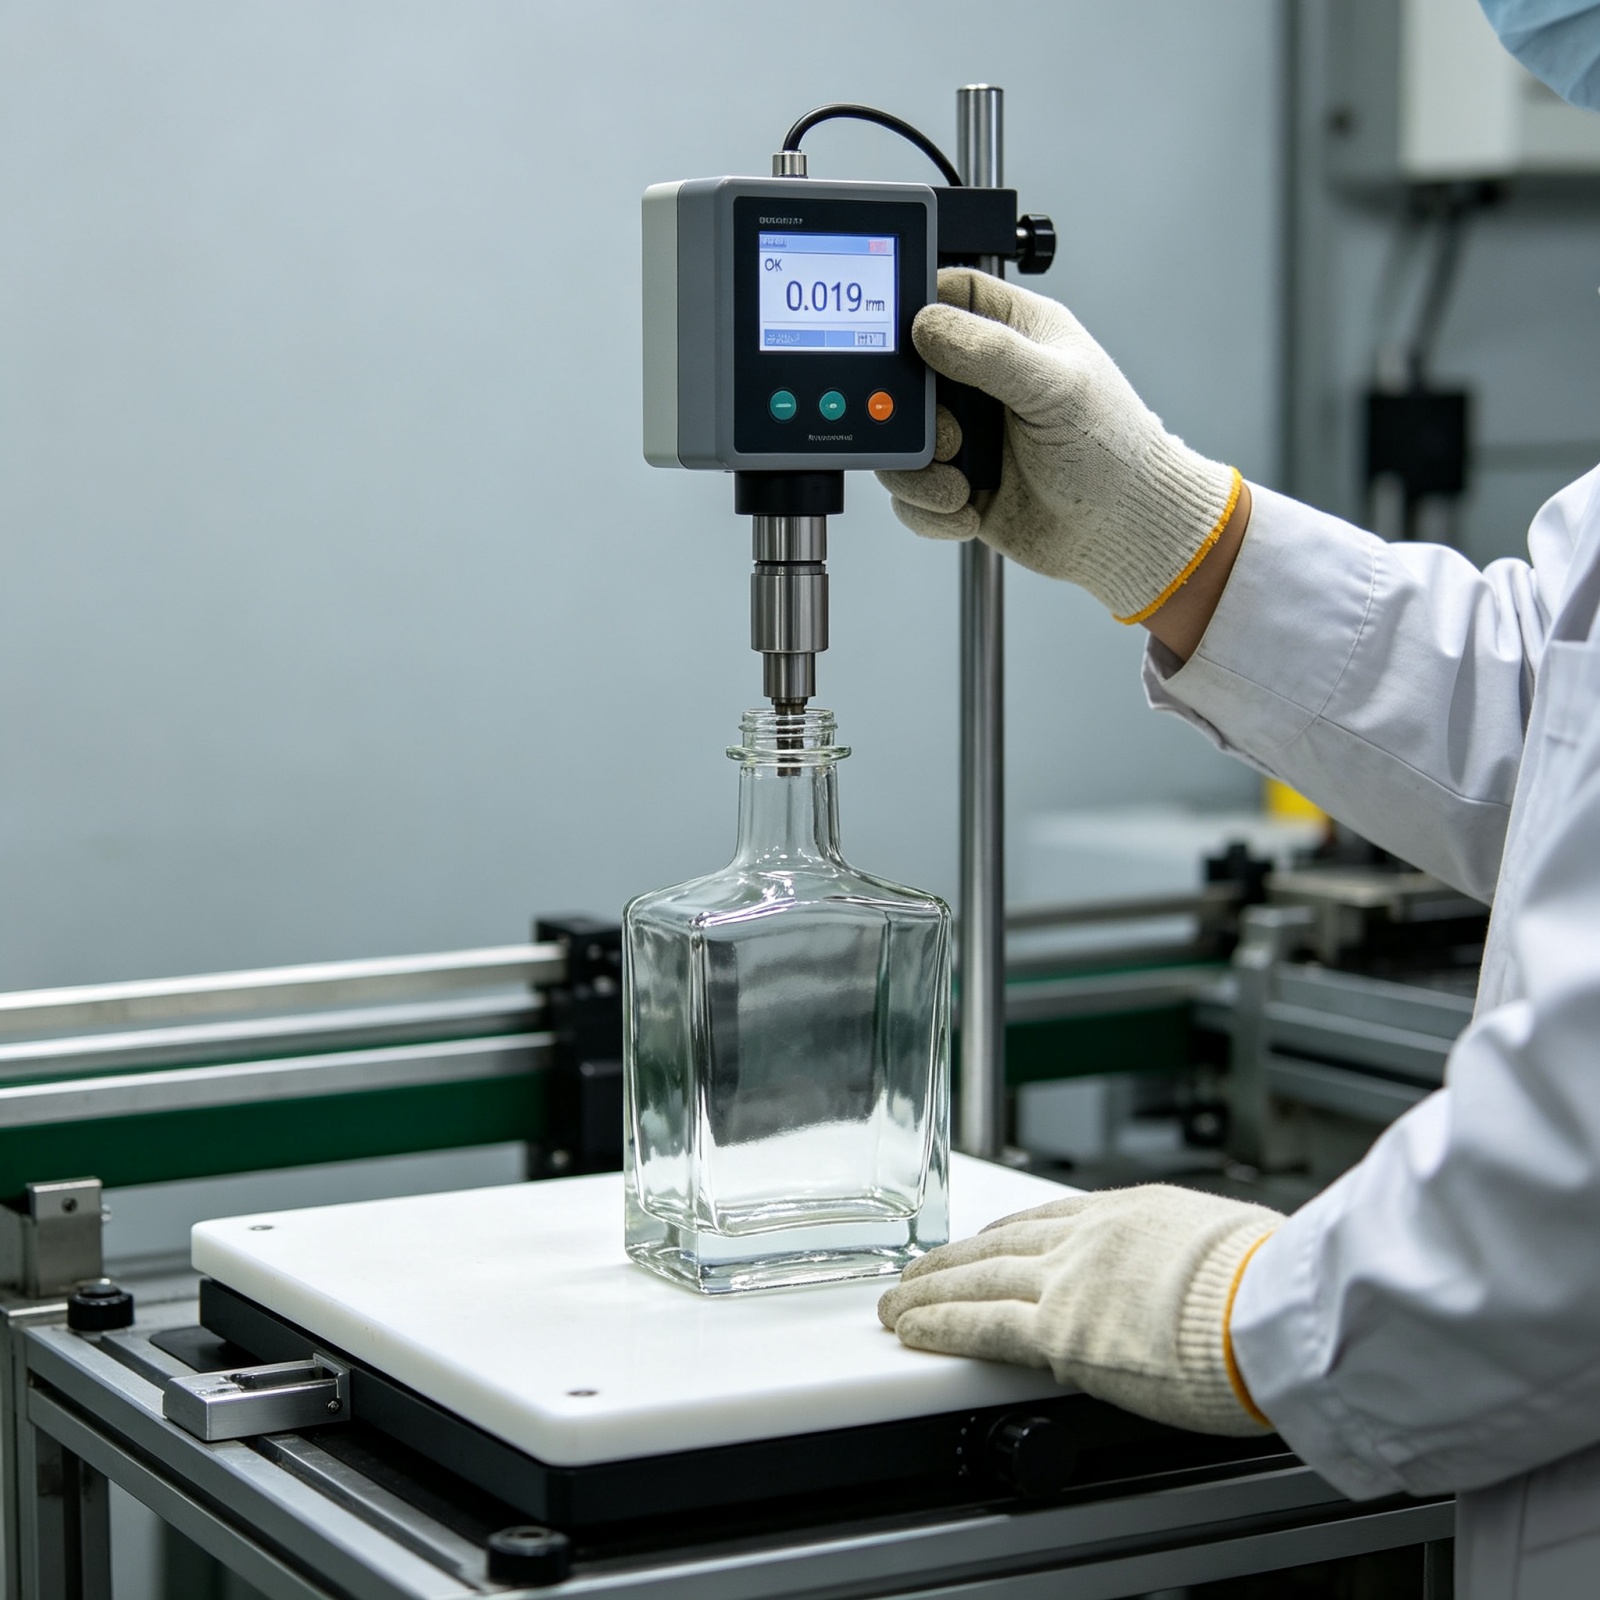
Am recalibrat zona inelului de gât al matriței. Toleranța diametrului interior a fost strânsă de la ±0,8 mm la ±0,3 mm. În timpul producției, am implementat o inspecție a gâtului la 100 % folosind un manometru de aer — diametrul gurii fiecărei sticle este măsurat, nu doar al unui eșantion aleator.
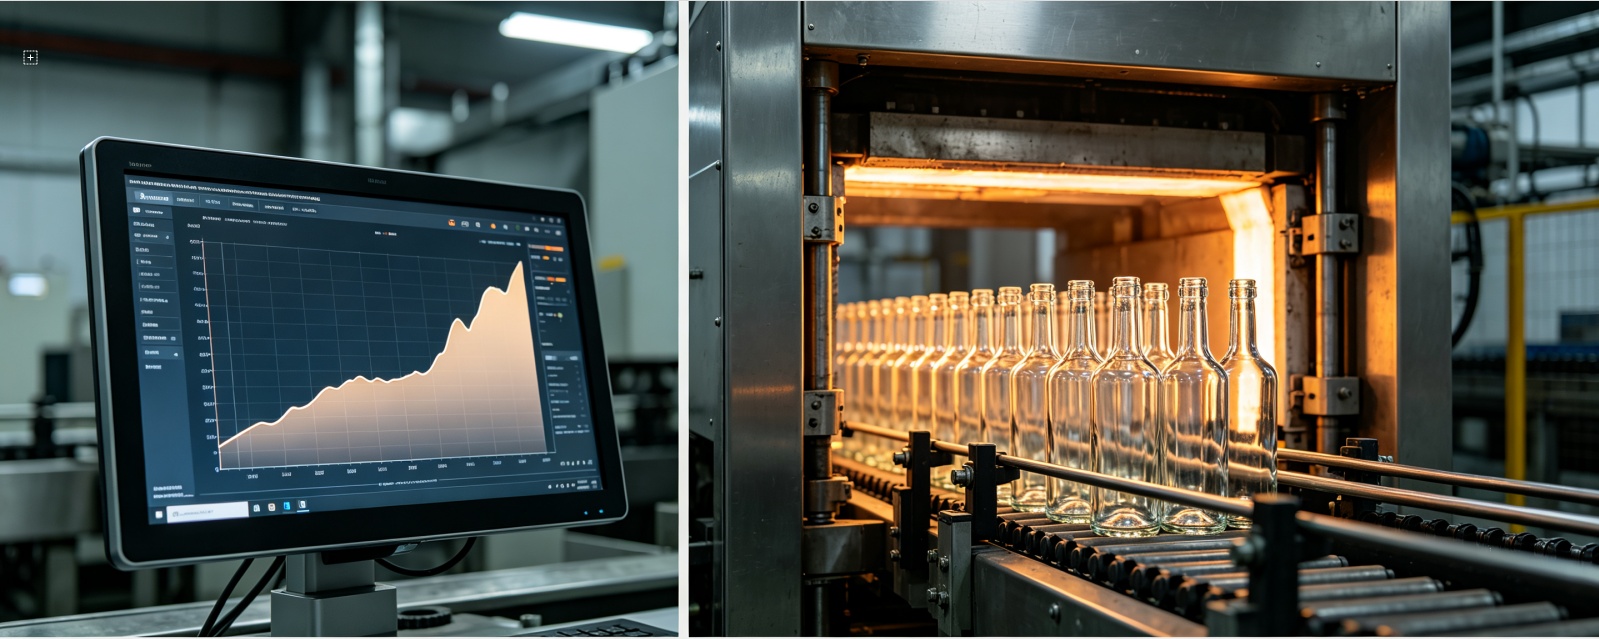
Am ajustat curba de temperatură a cuvei de recoacere și am prelungit durata recoacerii. Aceasta a eliminat tensiunile interne din sticlă, reducând în mod semnificativ riscul de spargere în timpul transportului și umplerii. Recoacerea corespunzătoare este una dintre cele mai neglijate etape în producția sticlelor.
Multe fabrici grăbesc etapa de recoacere pentru a crește producția, dar costul pe termen lung se reflectă pe linia de umplere a clientului. Noi nu am făcut compromisuri în acest sens.
Angajament privind documentația loturilor
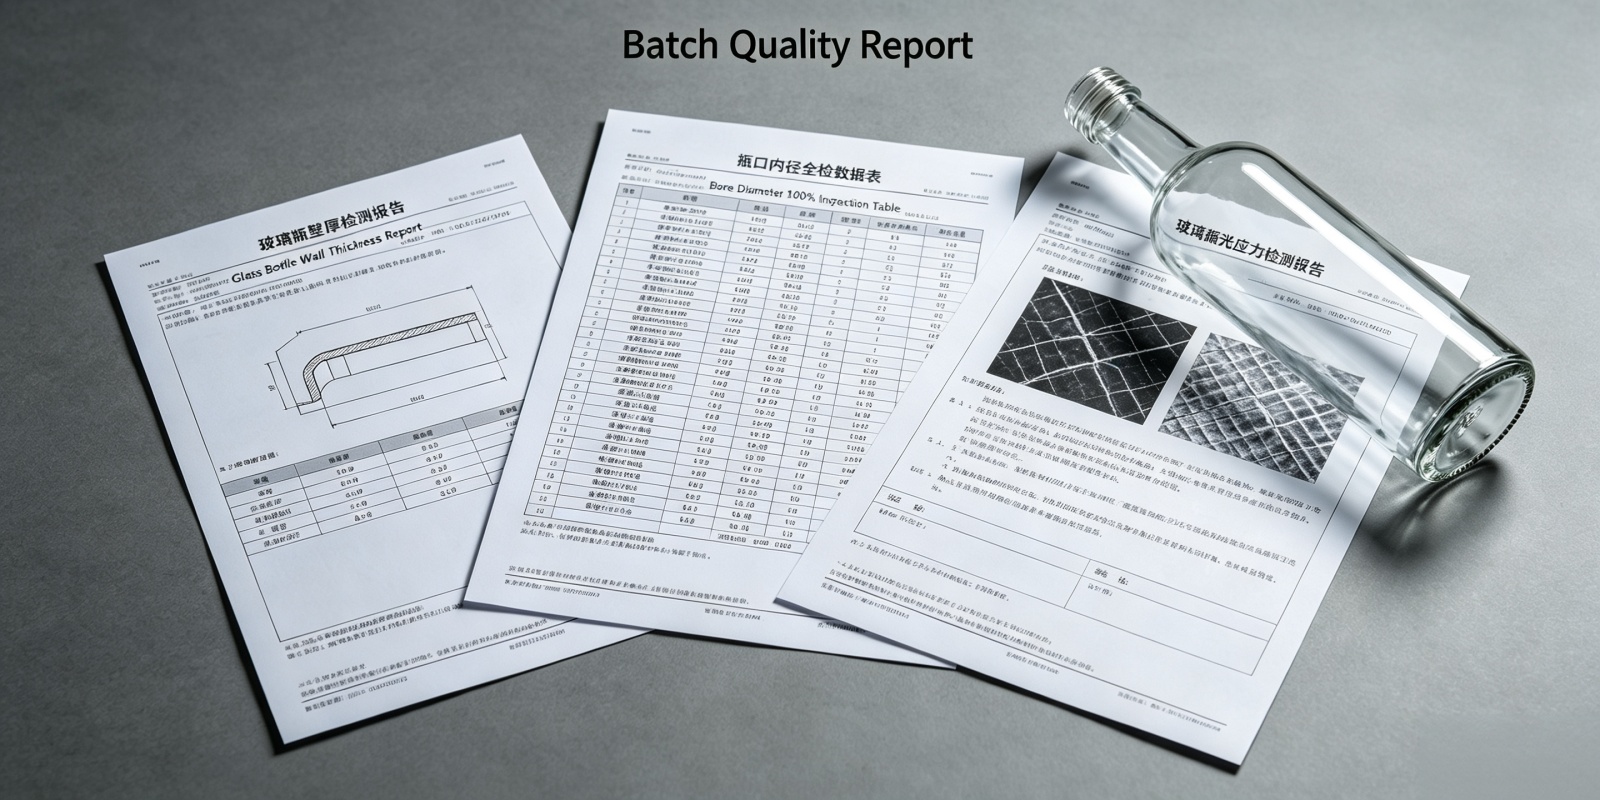
În plus față de îmbunătățirile procesului, ne-am angajat să furnizăm următoarea documentație cu fiecare livrare:
- Raport de inspecție a grosimii pereților: 30 de sticle selectate aleator, măsurate în câte 6 puncte fiecare.
- Raport de inspecție a diametrului găurii: rezumatul datelor privind inspecția completă la 100%.
- Raport de inspecție a tensiunii de recoacere: Verificat prin testare cu lumină polarizată.
- Probe păstrate: 5 sticle pe lot, păstrate timp de 12 luni pentru asigurarea trasabilității.
Acest nivel de documentare reprezintă o practică standard pentru un producător profesionist de sticle personalizate din sticlă, care servește industria băuturilor spirtoase. Asigură clientului trasabilitate completă și transformă calitatea dintr-o promisiune într-un registru verificabil.
5. Rezultatele
| Rularea producției | Rata de respingere | Stare |
|---|---|---|
| Runda 1 | 1.8% | Sub 2% ✓ |
| Runda 2 | 1.5% | Sub 2% ✓ |
| Runda 3 | 1.2% | Sub 2% ✓ |
| Runda 4 | 1.6% | Sub 2% ✓ |
| Runda 5 | 1.4% | Sub 2% ✓ |
| Runda 6 | 1.3% | Sub 2% ✓ |
- Rata de respingere a lotului: În cele șase runde consecutive de producție, ratele de respingere au fost de 1,8 %, 1,5 %, 1,2 %, 1,6 %, 1,4 % și respectiv 1,3 % — toate sub 2 %. Comparativ cu cele anterioare, de 12–15 %, aceasta reprezintă o îmbunătățire a calității de aproximativ 85 %.
- Eficiența liniei de umplere: Clientul a raportat că numărul de sticle sparte pe linia de umplere a scăzut de la 12–15 sticle la 10.000 la 1–2 sticle la 10.000. Viteza de umplere a crescut cu aproximativ 8%.
- Creșterea volumului: În al doilea an de cooperare, clientul a crescut volumul anual de achiziții de la 120.000 la 300.000 de unități și a adăugat două noi tipuri de sticle. Această creștere nu a fost determinată de preț — ci de încrederea că sticlele vor funcționa în mod constant.
- Economii de costuri: Clientul a estimat economii anuale de peste 15.000 € doar pentru costurile de sortare și returnare.
Pentru orice marcă de băutură spirtoasă sau importator care lucrează cu linii de umplere de înaltă viteză, aceste cifre contează mai mult decât o diferență marginală de preț. O sticlă ieftină de rom care se sparge pe linie sau care pierde lichid în timpul transportului nu este niciodată cu adevărat ieftină.
6. Recomandare client
7. Acțiune necesară
Vă confruntați cu inconsistențe de calitate între loturi din partea furnizorului actual de sticle de sticlă? Trimiteți-ne rapoartele dvs. de inspecție existente sau mostre de sticle sparte. Vom efectua un diagnostic gratuit al procesului și vom oferi un plan de strângere a toleranțelor — fără obligații, fără discursuri generice de vânzare.
Indiferent dacă aveți nevoie de o sticlă de rom cu marcă privată, de o sticlă personalizată pentru băuturi spirtoase cu finisaj din dop de plută sau de un partener de furnizare pe termen lung pentru sticle de băuturi alcoolice cu marcă privată, ne concentrăm pe parametrii care contează cu adevărat: consistența grosimii pereților, toleranța găurii, calitatea recoacerii și trasabilitatea documentată.
Trimiteți-ne sticlele sparte sau rapoartele de inspecție
Vom analiza modelele dvs. de fisurare, vom măsura toleranța găurii și vă vom oferi un plan scris de strângere a toleranțelor — fără nicio obligație, fără discursuri generice de vânzare.